


Материалы для стеклопластика часто закупают по одной позиции: берут смолу, отдельно докупают армирование, а про гелькоут, разделитель, аэросил и парафин в стироле вспоминают, когда партия уже ушла в брак. Неполный набор даёт липкую поверхность, пропечатанный стекломат или деталь, которая не снимается с матрицы. Порядок работы обратный: сначала определить изделие и техпроцесс, затем собрать шесть групп материалов под них. Готовые наборы разной комплектации собраны в разделе готовые решения и комплекты для стеклопластика.
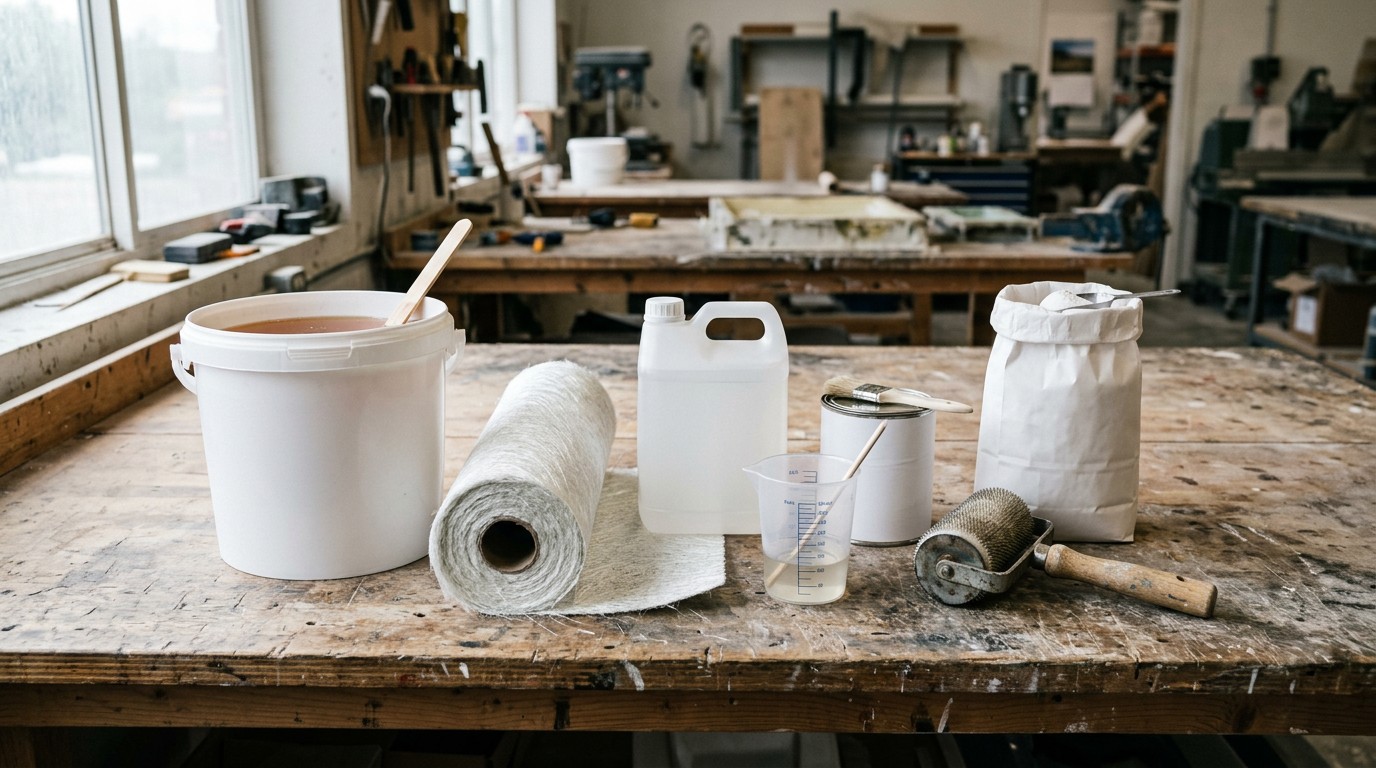 Из чего
складывается комплект для стеклопластика
Набор работает только целиком, поэтому его разбивают на шесть групп.
- Смола – связующее: полиэфирная, предускоренная, тиксотропная. Масса считается как 1,1 кг на литр.
- Гелькоут – лицевой слой: цвет, глянец и защита ламината от воды и УФ.
- Армирование – стекломат, стеклоткань и ровинговая ткань, комбомат, мультиаксиальные материалы.
- Катализатор и ускоритель – отвердитель-пероксид MEKP; в предускоренных смолах ускоритель уже введён.
- Разделители – восковые и полупостоянные составы, без них деталь не снять с формы.
- Вспомогательное и СИЗ – аэросил, парафин в стироле, пигментная паста, прикаточные валики, респиратор, перчатки, очки.
Пропуск любой группы виден на изделии: без гелькоута нет лицевого слоя, без разделителя ламинат остаётся в матрице, без парафина в стироле поверхность долго липнет.
Шесть вопросов, которые определяют набор
- Техпроцесс. Ручное формование, напыление, инфузия, RTM или намотка – под каждый нужны своя вязкость, гель-тайм и тип армирования.
- Габарит и толщина изделия. От площади и толщины зависят число слоёв и общий объём смолы.
- Лицевая поверхность. Нужен ли гелькоут и какой: декоративный, водостойкий, огнестойкий.
- Условия эксплуатации. Постоянный контакт с водой, УФ, нагрев или химия меняют марку смолы и состав лицевого слоя.
- Серийность. Единичная деталь или серия: для серии считают ресурс матрицы и берут полупостоянный разделитель.
- Объём партии и срок хранения. Материалы закупают под срок годности, а не впрок.
Смола: как выбрать основу набора
Основа комплекта – смола. Для ручного формования и ремонта подходит смола RADOPOL A181PNCTE: ортофталевая, предускоренная, тиксотропная, с хорошей пропиткой стекломата и быстрым съёмом с матрицы. Предускоренная означает, что ускоритель уже введён и добавлять нужно только катализатор.
Для крупных плоских деталей важна усадка: у смолы общего назначения A101PNCTE она 9,0 % (норма ГОСТ 27952-2017 для ПН-1 – 9,0–9,2 %), у A401PNDTE по паспорту 2,0 %. Литьевые марки с наполнителем – A380PMC и A300PMC: усадка 1,4–2,0 %, теплостойкость 68 °C, водопоглощение 0,10 % за 7 дней. Для ответственных деталей в тепловой зоне берут T282PMBE с теплостойкостью 75 °C. Смолы для закрытых процессов – инфузии, RTM, намотки – выделяют в отдельную группу: там важны низкая вязкость и длинный гель-тайм. В линейке встречается и смола 3401 ТА.
Гелькоут: лицевой слой задаёт товарный вид
Гелькоут – первое, что видит покупатель изделия. Сухой слой 500–600 мкм, мокрая плёнка 0,5–0,8 мм, расход смеси 450–600 г/м². Тоньше 400–500 мкм стекломат пропечатывается и даёт «крокодиловую кожу», толще 1 мм слой растрескивается. Кистью гелькоут кладут в 2 слоя, напылением – слоями по 0,2 мм с паузой 2–4 мин. Отверждение «до отлипа» занимает 3–6 часов, ламинировать нужно в этот интервал. Варианты по сферам разные: для бассейнов – водостойкий, для катеров – эластичный, для искусственного камня – под шлифовку, для технических деталей – огнестойкий.
Армирование: сколько слоёв и какого материала
Базовое армирование – эмульсионные стекломаты 225–900 г/м²: лёгкий выход воздуха, хорошая драпируемость, малое потребление смолы. Стекломат Jushi EMS450 – типовой выбор для средних слоёв. Порошковые стекломаты быстрее пропитываются и дают более прозрачный ламинат. Стеклоткань и ровинговая ткань 200–1800 г/м² работают в нагруженных зонах – крепления, углы, кромки. Комбомат (чопс и ровинговая ткань в одном материале) заменяет два слоя одним, мультиаксиальная ткань и однонаправленная лента задают прочность по направлению. Правила укладки: перехлёст не менее 100 мм «в ступень», прикатка валиком, не более 4 слоёв за один заход.
Катализатор, ускоритель и добавки
Отвердитель-пероксид MEKP, например отвердитель Akperox A50, вводят 1–2 % от массы смолы; стандарт 2 % – это 20 г на 1 кг при 20–25 °C, максимум 2,5 %. Для изделий длиннее 5 м дозировку снижают до 0,7 %, чтобы не перегреть ламинат. Ускоритель (октоат кобальта) и пероксидный отвердитель никогда не смешивают напрямую – это взрыв; в предускоренных смолах ускоритель уже введён.
Аэросил добавляют 0,5–1 % от веса смолы – и в смолу для ламинирования, и в литьевые смеси против оседания наполнителя; на вертикальных поверхностях дозу держат по верхней границе. Вводят в два приёма: сначала четверть, сутки на набухание, потом остальное. Парафин в стироле (2 %, до 4 %) вводят в последний слой на открытых ремонтных поверхностях: без него отверждение на воздухе не завершается и поверхность липнет. Там же нужны пигментная паста для цвета и прикаточный валик.
Разделители и оснастка
Отдельная часть набора – материалы для матрицы. Восковой разделитель кладут тончайшим слоем участками, сразу вытирая и полируя, с выдержкой 15–20 мин; для новой матрицы нужно 3–5 слоёв, после последнего – выдержка 30 мин. Полупостоянные составы дают больше съёмов на ресурс формы. Матричный гелькоут – мокрая плёнка не менее 1 мм: кистью 2–3 слоя с интервалом около 4 часов до «отлипа», напылением – сопло 1,7–2,0 мм при давлении 4–6 атм. Материалы для матриц выбирают по задаче: быстрая матрица для проб и единичных деталей, традиционная – под серию. В набор входят также клинья для расформовки и матричный очиститель.
Таблица: задача – материал – параметры
| Задача | Рекомендуемый материал | Важные параметры |
|---|---|---|
| Быстрый старт: пробная партия | Комплект К305 (смола 5 кг + стекломат 2 кг + отвердитель) | гелькоут и разделитель докупить отдельно |
| Смола для ручного формования | RADOPOL A181PNCTE | предускоренная, тиксотропная, быстрый съём |
| Крупная плоская деталь | Смола с малой усадкой (A401PNDTE, A380PMC, A300PMC) | усадка 2,0 % и 1,4–2,0 % против 9,0 % у смолы общего назначения |
| Лицевой слой | Гелькоут под метод нанесения | 500–600 мкм сухого слоя, 450–600 г/м² |
| Базовое армирование | Стекломат эмульсионный 450 г/м² | смола:стекло 1,8:1 … 2,3:1 |
| Нагруженные зоны | Ровинговая стеклоткань 200–1800 г/м² / мультиаксиальная ткань | прочность по направлению нитей, перехлёст 100 мм |
| Отверждение | Отвердитель-пероксид MEKP (Akperox A50) | 1–2 % от массы смолы, максимум 2,5 %, крупные изделия 0,7 % |
| Вертикальные поверхности | Аэросил + тиксотропная смола | 0,5–1 % аэросила от веса смолы |
| Первые съёмы с новой матрицы | Разделители: восковые и полупостоянные | 3–5 слоёв воска для новой матрицы, выдержка 15–20 мин |
Сколько материалов брать: расчёт от изделия
Соотношение смолы и стекла задаёт техпроцесс. Для рубленого стекломата смола относится к стекловолокну как 2,3:1 … 1,8:1 при содержании стекла 30–35 %; для тканого ровинга – 1:1 при содержании стекла 50 %. В матричных слоях, кроме первых двух, держат 70 % смолы и 30 % стекломата. Дальше объём считают по площади и толщине изделия, а расход гелькоута берут как 450–600 г/м². Масса смолы переводится в литры по плотности 1,1 кг/л. Методика с формулами разобрана в материале как рассчитать расход смолы и стекломата на изделие.
Условия цеха тоже влияют на закупку: 18–25 °C и влажность 50–70 %, не ниже 15 °C. Смола, гелькоут, матрица и болван должны быть одной температуры – выдержка около 24 часов в одном помещении, пол холоднее на 3–5 °C. После перемешивания смоле дают постоять 5–10 минут: так работает тиксотропность.
Готовый комплект или подбор по позициям
Готовый набор берут, когда нужен быстрый старт: пробная партия, обучение, ремонт. В каталоге есть наборы разной комплектации – комплект К305: смола 5 кг, стекломат 2 кг, отвердитель, набор «смола + отвердитель» (5 кг + 100 г), ремонтный гелькоут-комплект (гелькоут 1 кг, парафин в стироле 50 г, катализатор 20 г) и полимерный гель под покраску. Собирать набор под задачу вручную есть смысл при нестандартном изделии, своей рецептуре или серии, где важны ресурс матрицы и стабильность партии. В обоих случаях комплектацию и наличие сверяют в категории.
Пошагово: как собрать комплект под своё изделие
- Описать изделие. Габарит, толщина, площадь, лицевая и обратная сторона.
- Определить техпроцесс. Ручное формование, напыление, инфузия, RTM или намотка.
- Выбрать смолу. Под технологию и требования к усадке и теплостойкости.
- Подобрать гелькоут. Тип под условия эксплуатации; для формы – матричный.
- Назначить армирование. Стекломат в базовые слои, ткань – в нагруженные зоны.
- Посчитать объём. Смола по соотношению со стеклом, гелькоут по площади, 1,1 кг/л.
- Добавить отвердитель и добавки. MEKP 1–2 %, аэросил, парафин в стироле, пигмент.
- Включить разделители. Воск или полупостоянный состав, клинья, очиститель.
- Добавить СИЗ. Респиратор, перчатки, очки, вентиляция, искробезопасность.
- Проверить партию. Пробный образец-свидетель и контроль твёрдости перед съёмом.
Типичные ошибки при закупке комплекта
- Закупка по одной позиции – забывают гелькоут, разделитель, аэросил, парафин в стироле.
- Смола общего назначения под крупную деталь – усадка до 9 %, изделие ведёт.
- Перебор катализатора выше 2,5 % – перегрев; недобор – липкая поверхность.
- Смешивание ускорителя и отвердителя – прямая опасность взрыва.
- Материалы разной температуры – плохая адгезия и пятна на лицевой стороне.
- Хранение на свету и в тепле – преждевременное отверждение; смолы держат не выше 25 °C в непрозрачной таре.
- Влажный стекломат – пар и расслоение; хранят при влажности менее 75 %.
- Игнорирование сроков хранения – пропиточные смолы годны 6 месяцев в металлической таре и 4 в пластиковой.
FAQ
Что обязательно входит в комплект для стеклопластика? Шесть групп: смола, гелькоут, армирование, катализатор и ускоритель, разделители, вспомогательное (аэросил, парафин в стироле, пигментная паста) и СИЗ. Пропуск любой группы даёт брак партии.
Сколько отвердителя добавлять в смолу? MEKP (Akperox A50) – 1–2 % от массы смолы, стандарт 2 % = 20 г на 1 кг при 20–25 °C, максимум 2,5 %. Для изделий длиннее 5 м – 0,7 %.
Можно ли обойтись без гелькоута? Можно, но тогда лицевым слоем становится сам ламинат: видны отпечатки стекломата, поверхность хуже защищена от воды и УФ. Гелькоут кладут сухим слоем 500–600 мкм.
Чем закрыть форму, чтобы деталь снялась? Восковым разделителем (для новой матрицы 3–5 слоёв, выдержка 15–20 мин) или полупостоянным составом, который даёт больше съёмов на ресурс формы.
Почему поверхность изделия остаётся липкой? Отверждение на открытом воздухе тормозит кислород. В последний слой добавляют парафин в стироле 2 % (до 4 %), он образует плёнку и закрывает доступ воздуха.
Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Компания КМП (Москва) – официальный дилер «Радуга Синтез» (RADOPOL), доставка по России. Телефон: +7 (987) 816-31-08.
20.10.2026