


Армирование определяет себестоимость стеклопластикового изделия: сколько уйдёт смолы, какой толщины получится ламинат и какую нагрузку он выдержит. Мастер годами берёт привычный рубленый стекломат – он дешёвый, понятный и всегда в наличии. Но когда нужна деталь тоньше, прочнее и без переплаты за смолу, в расчёт входит комбинированный стекломатериал – комбомат.
Короткий ответ: стекломат берите там, где важны драпируемость, простота и цена – ремонт, декоративные изделия, сложный рельеф; комбомат 600/300 – где нужна прочность при меньшей толщине и меньшем расходе смолы: корпуса лодок, крупногабаритные изделия, серийные детали. Ассортимент – в разделе комбинированные материалы.
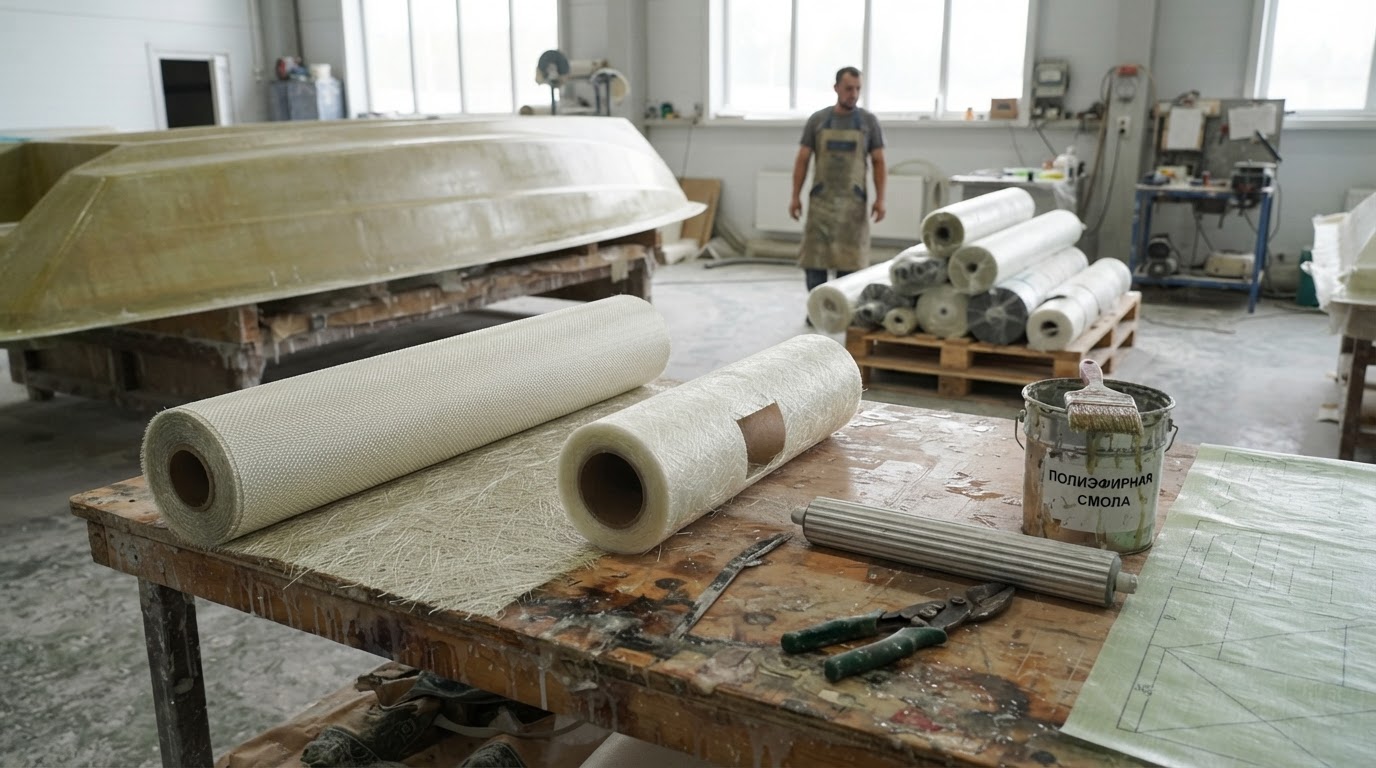
Что такое комбомат и чем он отличается от стекломата
Стекломат – нетканый материал: рубленые нити стекловолокна E-типа длиной 20–50 мм уложены хаотично и скреплены связующим – эмульсионным (силановым замасливателем) или порошковым. Связующее нужно лишь для того, чтобы мат держал форму листа до пропитки: в смоле оно растворяется, волокна раскрепощаются, и материал ложится по форме матрицы. Хаотичная укладка даёт изотропность в плоскости – прочность одинакова во всех направлениях – плюс отличную драпируемость, быстрое смачивание и низкую цену. Поверхностная плотность: 225, 300, 450, 600, 900 г/м² у эмульсионного и 225–600 г/м² у порошкового.
Комбомат (комбинированный стекломатериал, комбомат 600/300) – двухслойный материал. Первый слой – ровинговая ткань плотностью 600 г/м², где ровинги уложены в рисунке 0°/90°, то есть переплетены под прямым углом. Второй слой – рубленое стекловолокно плотностью 300 г/м², то есть фактически мат. Ключевое отличие – в способе соединения слоёв: рубленое волокно не склеено порошковым или эмульсионным связующим, а сшито со слоем ровинговой ткани полиэфирными нитями. Промежуточного пустого пространства между слоями нет – именно эта конструкция и даёт комбомату главное преимущество по расходу смолы.
Что это значит на практике:
- две структуры в одном материале – направленная ровинговая основа (жёсткость, прочность на изгиб) плюс хаотичный слой рубленого волокна (изотропность и качественная внешняя поверхность);
- нет свободного объёма между слоями – смола распределяется ровнее, расход по данным производителя до 15 % ниже, чем у классических армирующих материалов;
- слои скреплены полиэфирными нитями – материал не расслаивается при раскрое и укладке;
- изделие можно сделать тоньше при сохранении прочностных показателей;
- качественный внешний слой – со стороны рубленого волокна поверхность ровная, без отпечатка плетения ровинга.
Карточка материала с параметрами и фасовками – Комбомат 600/300; производитель по карточке – Россия. Ткань 0°/90° берёт на себя изгиб и растяжение, рубленый слой выравнивает напряжения и не даёт ламинату «пойти» по диагонали.
Сравнение по ключевым параметрам
Таблица подбора под типовые задачи малых и средних производств – не замена расчёту, но закрывает большинство случаев.
| Задача / тип изделия | Рекомендуемый материал | Важные параметры |
|---|---|---|
| Корпус катера или лодки (днище, борта, палуба) | Комбомат 600/300 на силовые зоны, стекломат 450 на доборные | Ровинг даёт жёсткость на изгиб, рубленый слой – изотропность и ровную поверхность; слоёв меньше |
| Крупногабаритные изделия (корпуса, ванны, ёмкости) | Комбомат 600/300 | Меньше слоёв и операций на ту же толщину; на больших площадях экономия смолы максимальна |
| Тонкостенная деталь с требованием к прочности | Комбомат 600/300 | Толщину можно уменьшить при сохранении прочности – критично при ограничении по массе |
| Автотюнинг, кузовные и декоративные детали | Стекломат 300–450 | Мат лучше драпируется на сложном рельефе и крутых радиусах |
| Матрица или оснастка | Стекломат 450/600, послойно | Предсказуемая усадка и повторяемость схемы слоёв |
| Ремонт повреждённого стеклопластика | Стекломат 300–450 | Небольшие площади, частая подрезка по месту: пластичность и цена важнее прочности |
| Серийное производство деталей из формы | Комбомат 600/300 | Стабильная толщина, меньше операций со смолой, повторяемость от цикла к циклу |
| Деталь с высокими требованиями к прочности на изгиб | Комбомат 600/300 | Ровинги 0°/90° работают на изгиб, хаотичный слой распределяет напряжения |
Правило простое: нагруженное изделие и пологая форма – комбомат; сложная форма или ремонт – стекломат. Разбор плотностей мата с расходом – в статье Стекломат для стеклопластика: плотность 300, 450 и 600 г/м² – что выбрать.
Расход смолы и толщина: считаем экономику
Критерий выбора – не цена рулона, а стоимость готового квадратного метра ламината: стекло плюс смола плюс труд. Ориентировочные соотношения «смола : стекло» по массе:
| Армирование | Смола : стекло | Содержание стекла в ламинате |
|---|---|---|
| Рубленый стекломат | 2,3 : 1 – 1,8 : 1 (рабочий ориентир 2,0) | 30–35 % |
| Комбомат 600/300 | промежуточное положение, ориентир ≈ 1,5 : 1 | около 40 % |
| Тканый ровинг, стеклоткань | ≈ 1 : 1 | около 50 % |
Коэффициент для комбомата – ориентировочный расчёт: его нужно подтвердить пробным ламинированием на вашей детали – расход зависит от вязкости смолы, температуры в цехе, тщательности прикатки и квалификации оператора.
Расход смолы на 1 м² на один слой (ручное формование):
- стекломат 450 г/м² – 0,9–1,0 кг/м²;
- стекломат 600 г/м² – 1,2–1,4 кг/м²;
- комбомат 600/300 – стекла в слое 0,9 кг/м² (0,6 кг ровинга + 0,3 кг рубленого волокна), смолы ориентировочно до 15 % меньше, чем у сопоставимого набора классических материалов. Формулировка производителя: «до 15 % ниже расход смолы».
Пример на 1 м² с силовым армированием: два слоя стекломата 450 г/м² дают 0,9 кг стекла и 1,8–2,0 кг смолы. Комбомат 600/300 в один проход даёт те же 0,9 кг стекла при меньшем расходе смолы и меньшем числе операций – на серии это заметные деньги.
Что ещё закладывать в расчёт:
- запас на перехлёсты, подтёки и остатки в таре – 10–15 % к расчётной массе смолы;
- гелькоут-слой 500–600 мкм – 0,6–0,7 кг/м²;
- считать в килограммах, а не в литрах: 1 литр полиэфирной смолы ≈ 1,1 кг;
- контроль: содержание стекла для мата 30–35 %, для комбомата выше (около 40 %).
Полная методика с формулами – в статье Как рассчитать расход смолы и стекломата на изделие.
Плюсы и ограничения каждого материала
Комбомат 600/300 – плюсы:
- до 15 % ниже расход смолы за счёт конструкции без промежуточного пустого пространства;
- высочайшие прочностные характеристики конечного продукта во всех направлениях;
- изделие получается тоньше при сохранении прочности, внешний слой – качественный;
- совместим с полиэфирными, винилэфирными и эпоксидными смолами, подходит для многих технологий;
- меньше слоёв – быстрее цикл и стабильнее результат в серии.
Комбомат 600/300 – ограничения:
- ровинговая основа хуже ложится на крутые радиусы и сложный рельеф, чем рубленый мат;
- дороже за квадратный метр, чем мат: экономика выигрывается на смоле и трудоёмкости, а не на цене материала;
- требует внимательной раскладки – направление основы нужно ориентировать по направлениям нагрузок;
- влага недопустима: сухое проветриваемое помещение, никакой перевозки в открытом кузове.
Стекломат – плюсы:
- изотропность в плоскости и отличная драпируемость: облегает сложный рельеф, вкладывается в ниши и радиусы;
- быстрое смачивание и пропитываемость, лёгкое удаление воздуха при ламинировании;
- минимальная цена за квадратный метр, доступные плотности 225–900 г/м²;
- хорошо совмещается с ненасыщенными полиэфирными смолами; маты Jushi ЕМС450-1250 и ЕМС600-1250 – стандарт ручного формования.
Стекломат – ограничения:
- выше расход смолы: 1,8–2,3 кг на 1 кг стекла (стекла в ламинате 30–35 %);
- нет направленного армирования – на изгиб при равной массе стекла уступает комбомату;
- тяжёлые маты (600, 900) требуют тщательной прикатки, иначе воздух и непропитанные участки;
- при попадании влаги мат становится непригодным для дальнейшего использования.
Как выбрать под технологию
Ручное (контактное) формование. Работает и стекломат 300–600 г/м², и комбомат 600/300. Нагруженное изделие с пологой формой – комбомат: меньше расход смолы и меньше слоёв; сложная форма и мелкая деталь – мат. Рабочая гибридная схема: комбомат на силовые слои, мат 450 – на доборные и переходы к радиусам.
Вакуумная инфузия. Комбомат сшит нитями, а не склеен порошковым связующим: слои не расслаиваются при раскрое и укладке, а отсутствие пустого пространства помогает смоле продвигаться равномернее. Материал совместим с закрытыми технологиями; схему раскладки проверяйте на пробной детали.
RTM и RTM light. Важны быстрая пропитка и стабильная геометрия пакета: комбомат даёт предсказуемую толщину, а рубленый слой – качественную лицевую поверхность. Порошковый стекломат чаще применяют при горячем ламинировании и для крупных несложных изделий, включая преформы.
Совместимость со смолами. Комбомат 600/300 совместим с полиэфирными, винилэфирными и эпоксидными смолами – важно для конструкционных деталей на винилэфире. Для ручного формования берут предускоренную тиксотропную пропиточную смолу, например смола RADOPOL A181PNCTE для пропитки стекломата: средневязкая, водостойкая, с пониженной эмиссией стирола.
Как правильно уложить и пропитать
Правила, одинаково важные для мата и для комбомата.
- Раскрой. Стыки – внахлёст до 25 мм, нахлёсты соседних слоёв разносите по разным линиям.
- Направление. У комбомата ориентируйте ровинговую основу по главным нагрузкам детали; рубленый слой – к лицевой стороне.
- Пропитка и прикатка. Смолу наносите обильно и равномерно, мат пропитывайте кистью точечными движениями (не протягивая вбок – волокна сдвинутся), затем прикатывайте ребристым валиком, выгоняя воздух. Пузырь над гелькоутом – частая причина вспучивания поверхности.
- Не более 4 слоёв смолы с армированием за цикл – из-за экзотермии: перегрев даёт трещины гелькоута и деформацию ламината.
- Контроль содержания стекла: для мата 30–35 % по массе, для комбомата выше. Проще всего контролировать по расходу смолы на квадратный метр.
- Катализатор – 1–2 % от массы смолы (при 20–25 °C стандарт 2 %, то есть 20 г на 1 кг, Akperox A-50). Ускоритель и отвердитель никогда не смешивайте напрямую – только через смолу.
- Условия в цехе: 18–25 °C, влажность 50–70 %; постотверждение – не менее 24 часов.
- Хранение. Комбомат – рулон в плёнке и картонной коробке (наименование, вес, ширина, дата производства), паллета 2–20 рулонов, вес рулона 45–200 кг, ширина 1250, 1270 и 2500 мм; сухое проветриваемое помещение, без влаги и перевозки в открытом кузове. Стекломат – прохладное сухое место, влажность ниже 75 %.
FAQ
Можно ли использовать комбомат при ручном формовании? Да, комбомат 600/300 подходит для многих технологий, включая ручное ламинирование, и совместим с полиэфирными, винилэфирными и эпоксидными смолами. Ограничение одно – форма: на крутых радиусах жёсткая ровинговая основа драпируется хуже рубленого мата.
Сколько смолы экономит комбомат? Производитель заявляет до 15 % ниже расход смолы по сравнению с классическими армирующими материалами – за счёт конструкции без промежуточного пустого пространства. Ориентир для расчёта – около 1,5 кг смолы на 1 кг стекла, но подтверждать его нужно пробным ламинированием.
Можно ли комбинировать мат и комбомат в одном ламинате? Да, схема распространённая: комбомат 600/300 на силовые слои, стекломат 450 г/м² – на доборные и переходы к радиусам. Не укладывайте более 4 слоёв смолы с армированием за цикл из-за экзотермии и разносите нахлёсты соседних слоёв.
Подойдёт ли комбомат для вакуумной инфузии? Да, материал совместим с закрытыми технологиями: слои сшиты полиэфирными нитями, не расслаиваются при раскрое и укладке, а отсутствие пустого пространства улучшает продвижение смолы. Смолу подбирайте по вязкости под инфузию и проверьте схему на пробной детали.
Как хранить комбомат и стекломат? Одинаково строго: сухое проветриваемое помещение, материал в заводской упаковке до момента использования. Комбомат поступает в рулонах 45–200 кг в плёнке и картонной коробке, на паллете 2–20 рулонов; стекломат хранят при влажности ниже 75 %. Отсыревший материал даёт расслоения и непропитанные участки.
Где купить материалы для стеклопластика
Компания КМП (Москва) – поставщик материалов для стеклопластика и искусственного камня: смолы, гелькоуты, армирование, отвердители и добавки, разделительные агенты, готовые комплекты. В каталоге – стекломаты эмульсионные и порошковые, комбинированные материалы, стеклоткани и вуаль; стекломаты Jushi ЕМС450-1250 и ЕМС600-1250 шириной 1250 мм, комбомат 600/300 в рулонах шириной 1250, 1270 и 2500 мм, смолы в фасовках от 1 кг до бочек, гелькоуты, катализатор Akperox A-50.
Доставка по Москве и всей России, на все материалы есть документация.
Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Звоните: +7 (987) 816-31-08 – технолог КМП поможет со схемой армирования, ориентировочным расходом материалов и подбором фасовки, чтобы не покупать лишнего.
21.09.2026