


Запуск производства стеклопластика выглядит простым: форма, смола, стекломат. На первом изделии выясняется, что без гелькоута поверхность шершавая, без разделителя деталь осталась в матрице, а материалы, взятые со склада разной температуры, дали отслоение и пятна. Ниже – что нужно иметь до первой заливки: помещение с вентиляцией, оснастка, шесть групп материалов, режимы и контроль с первого дня. Составы для пропитки собраны в категории полиэфирные смолы для стекломата.
 Какой процесс выбрать для
старта
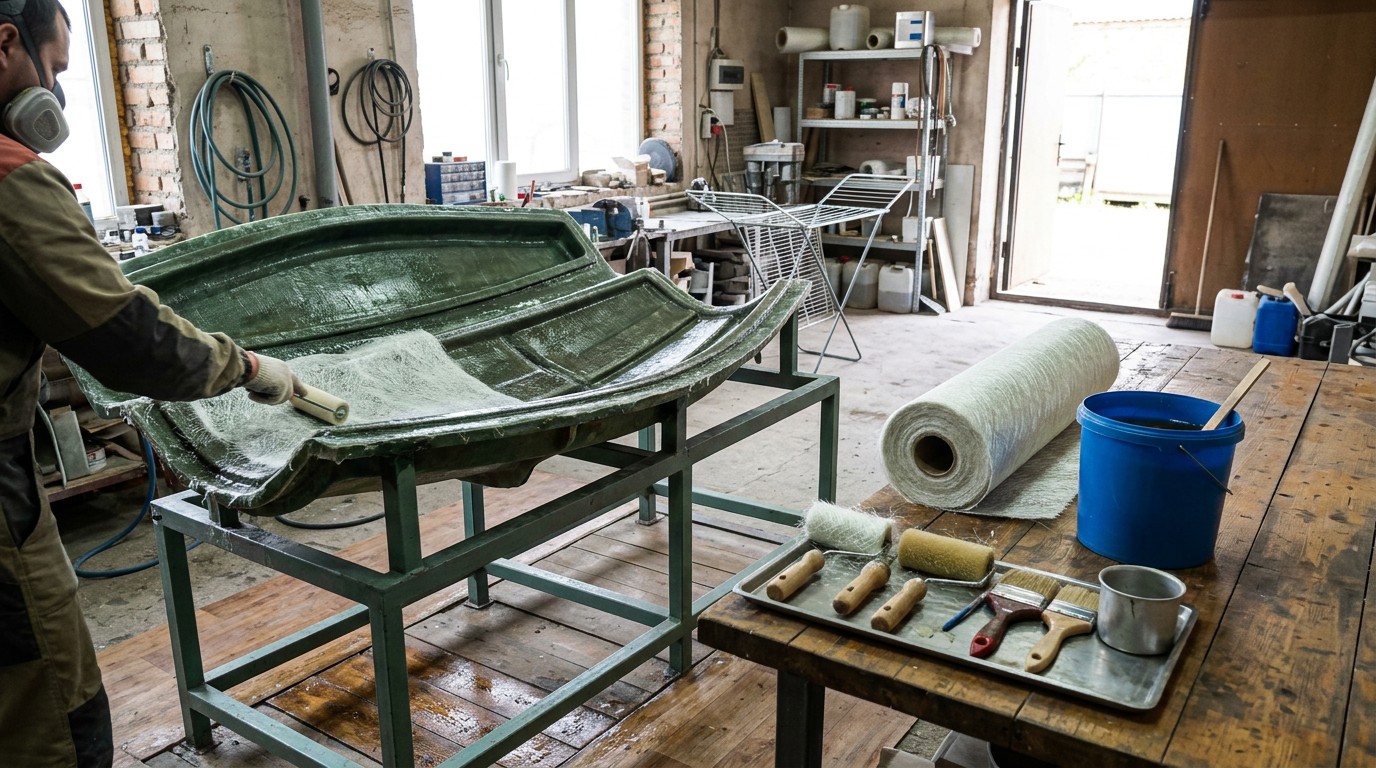
Стеклопластик – это ламинат из двух компонентов: смолы и стеклоармирования. Лицевую поверхность даёт гелькоут, декоративный слой между изделием и матрицей. Самый доступный вход в производство – ручное (контактное) формование: армирование пропитывают кистью или валиками, укладывают в форму, прикатывают прикаточными валиками для удаления воздуха, отверждают при комнатной температуре, снимают и обрабатывают – обрезают облой, сверлят отверстия. Подходят любые смолы (полиэфирные, эпоксидные, винилэфирные), любые волокна и наполнители.
Ограничения метода честные: качество ламината и содержание стекла сильно зависят от квалификации рабочего, вероятность воздушных включений высокая, производительность невысокая. Зато нужна одна матрица, а не пресс и не инжекционная установка. На серию добавляют напыление, инфузию или RTM, но старт идёт по ручной схеме. Порядок операций разобран в материале ручное формование изделия из стеклопластика.
Помещение и микроклимат
Цех держат при 18–25 °C и влажности 50–70 %, опускаться ниже 15 °C нельзя: смола густеет, адгезия слоёв падает. Материалы, матрица и болван должны быть одной температуры – выдержка в одном помещении занимает от суток до недели в зависимости от упаковки. Пол всегда холоднее воздуха на 3–5 °C, поэтому материалы лучше держать на одном уровне, а не на полу.
Вентиляция нужна приточно-вытяжная, в искробезопасном исполнении. Полиэфирные смолы – третий класс опасности: стирол в составе 33–42 %, ПДК 30 мг/м³, температура вспышки 30–31 °C. Отсюда требования к персоналу: респиратор, перчатки, очки, отсутствие открытого огня и искрящего инструмента, тушение не компактной струёй воды. Зону шлифовки отделяют от зоны формования – пыль не должна попадать на свежий гелькоут. Помещение должно быть как можно менее пыльным, а компрессором пыль с матрицы сдувать нельзя: он гонит масло и конденсат.
Оснастка: матрица, болван, разделители
Матрица – половина успеха. Её делают из стеклопластика, алюминия, стали или полимербетона; требования одинаковые: постоянство размеров, малая усадка, малая истираемость, термо- и химстойкость. Болван (мастер-модель) – из дерева, пластика, пенополиуретана или гипса, но стойкий к стиролу, с постоянством размеров. Поверхность обрабатывают мокрой шкуркой от зерна 400 к 1200, затем полируют.
Действует правило дефекта: царапина или впадина на болване переходит на матрицу возвышением, а возвышение болвана даёт впадину, которую выровнять трудно. Разделительные агенты на болван – восковые, поливинилацетатный спирт или двухкомпонентные составы.
Матричный гелькоут кладут мокрой плёнкой не менее 1 мм: кистью в 2–3 слоя с интервалом около 4 часов, напылением – сопло 1,7–2,0 мм при давлении 4–6 атм. Отверждение ведут до состояния «отлип», когда при касании чувствуется липкость, но следа на пальце не остаётся. Готовую матрицу усиливают каркасным слоем и рамами из металлического уголка: тонкая матрица «дышит» и отдаёт геометрию. Комплект для этого этапа – материалы для изготовления матриц.
Шесть групп материалов
Смола. Основа набора. Для ручного формования берут предускоренную тиксотропную смолу: ускоритель уже введён, добавляют только катализатор, а тиксотропность не даёт смоле стекать с вертикалей. Для крупных плоских деталей важна усадка – у смол общего назначения до 9 %, у марок с пониженной усадкой 2,0 % (RADOPOL A401PNDTE по паспорту), иначе изделие уводит «пропеллером».
Гелькоут. Лицевой слой задаёт цвет, глянец и защиту ламината от воды и УФ. Сухой слой – 500–600 мкм, мокрая плёнка 0,5–0,8 мм, расход смеси 450–600 г/м². Тоньше 400–500 мкм стекломат пропечатывается, толще 1 мм слой растрескивается. Кистью гелькоут кладут в два слоя, напылением – слоями по 0,2 мм с паузой 2–4 минуты на выход воздуха. Варианты по сферам разные: для бассейнов водостойкий, для катеров эластичный, для технических деталей огнестойкий.
Армирование. Базовый материал – эмульсионный стекломат 225–900 г/м²: легко отдаёт воздух, хорошо драпируется, экономичен по смоле. Стекломат Jushi EMS450 – типовой выбор для средних слоёв. Порошковые стекломаты быстрее пропитываются и дают более прозрачный ламинат. Стеклоткань 200–1800 г/м² ставят в нагруженные зоны: крепления, углы, кромки. Стекловуаль 30 г/м² укладывают первым слоем за гелькоутом – она сглаживает отпечаток стекломата, из расчёта 1 часть вуали на 6–10 частей смолы.
Отвердитель. Перекись метилэтилкетона (MEKP) – 1–2 % от массы смолы, стандарт 2 % это 20 г на 1 кг, максимум 2,5 %. Для изделий длиннее 5 м норму снижают до 0,7 %, чтобы не перегреть ламинат. Ускоритель (октоат кобальта) и пероксидный отвердитель никогда не смешивают напрямую – это взрыв; в предускоренных смолах ускоритель уже введён. Типовой выбор – отвердитель Akperox A50.
Разделители. Восковой состав кладут тончайшим слоем участками, сразу вытирая и полируя, с выдержкой 15–20 минут; для новой матрицы нужно 3–5 слоёв, после последнего – 30 минут. Полупостоянные составы дают больше съёмов на ресурс формы. Недостаток разделителя означает залип, избыток – ранний самосъём и брак лица.
Вспомогательное и СИЗ. Аэросил 0,5–1 % от веса смолы (на вертикалях – по верхней границе), парафин в стироле 2 % (до 4 %) в последний слой на открытых поверхностях, пигментная паста, прикаточные валики, кисти, мерные ёмкости, респиратор, перчатки, очки.
Таблица: задача – материал – параметры
| Задача | Рекомендуемый материал | Важные параметры |
|---|---|---|
| Смола для ручного формования | Предускоренная тиксотропная полиэфирная смола | ускоритель введён, добавка только MEKP 1–2 % |
| Крупная плоская деталь | Смола с пониженной усадкой (A401PNDTE) | усадка 2,0 % против 9 % у смолы общего назначения |
| Лицевой слой | Гелькоут под метод нанесения | 500–600 мкм сухого слоя, 450–600 г/м² |
| Базовое армирование | Стекломат эмульсионный 450 г/м² | смола:стекло 1,8:1 … 2,3:1, содержание стекла 30–35 % |
| Слой под гелькоутом | Стекловуаль 30 г/м² | 1 часть вуали на 6–10 частей смолы, сглаживает отпечаток мата |
| Нагруженные зоны | Стеклоткань или ровинговая ткань 200–1800 г/м² | 1:1 со смолой, содержание стекла 50 %, перехлёст 100 мм |
| Отверждение | Перекись MEKP (Akperox A50) | 1–2 % от массы смолы, максимум 2,5 %, крупные изделия 0,7 % |
| Съём с новой матрицы | Восковой разделитель | 3–5 слоёв, выдержка 15–20 минут, полировка |
| Матрица и болван | Стеклопластик, полимербетон, алюминий | матричный гелькоут не менее 1 мм, усиление рамами |
Соотношения и первая партия
Соотношение смолы и стекла задаёт тип армирования. Для рубленого стекломата смола относится к стекловолокну как 2,3:1 … 1,8:1, что даёт содержание стекла 30–35 %. Для тканого ровинга норму держат 1:1 при содержании стекла 50 %. В матричных слоях, кроме первых двух, стремятся к 70 % смолы и 30 % стекломата.
Пример на пробную партию в 10 м² при трёх слоях стекломата 450 г/м²: стекла нужно 13,5 кг, смолы при отношении 2:1 – 27 кг, гелькоута при расходе 450–600 г/м² – 4,5–6 кг. Смола считается как 1,1 кг на литр, отсюда 27 кг – это около 24 л. Закупать сразу вагон не нужно: пропиточные смолы годны 6 месяцев в металлической таре и 4 в пластиковой, гелькоуты 3–6 месяцев.
Оборудование и участки цеха
Минимальный набор: матрица, весы, мерные ёмкости, низкоскоростная мешалка, кисти и прикаточные валики, краскопульт для гелькоута, стол для раскроя. Цех делят на участки: склад, формование, выдержка и постотверждение, отделка, контроль. Оборудование под напыление, инфузию и литьё – следующий шаг, оно собрано в разделе оборудование для стеклопластика.
Склад держит свои условия: смолы и гелькоуты не выше 25 °C, в тёмном месте и непрозрачной таре. Стекломат, ровинг и стеклоткань – сухими при влажности менее 75 %, в упаковке до использования: при попадании влаги материал непригоден.
Пошагово: от помещения до первого изделия
- Помещение. 18–25 °C, влажность 50–70 %, приточно-вытяжная вентиляция, отдельная зона шлифовки.
- Склад и выдержка. Материалы завести заранее и выдержать в цехе до одной температуры с матрицей.
- Болван и матрица. Поверхность обработать от зерна 400 к 1200, отполировать, снять матрицу, усилить рамами.
- Разделительный слой. Для новой матрицы 3–5 слоёв воска с выдержкой и полировкой.
- Гелькоут. 500–600 мкм сухого слоя, отверждение до отлипа 3–6 часов.
- Первый слой армирования. Стекловуаль или стекломат 300 г/м², пропитка и прикатка валиком.
- Основные слои. Стекломат 450 г/м², не более 4 слоёв за один заход, перехлёст от 100 мм «в ступень».
- Отверждение. При комнатной температуре до набора прочности, контроль твёрдости по Барколу.
- Съём и обрезка. Клинья для расформовки, облой обрезать, кромки обработать.
- Постотверждение. Не менее 24 часов при 18–23 °C, далее ступенчатый прогрев по теплостойкости смолы.
- Контроль и образец-свидетель. Пробную деталь испытать и сохранить как эталон партии.
- Расчёт следующей партии. Уточнить расход по фактическому весу изделия и облоя.
Контроль качества с первого дня
Запускать производство без входного контроля сырья – значит узнавать о проблеме по браку партии. Обязательные испытания при каждой поставке: у смолы – внешний вид, вязкость, содержание сухого остатка, время желатинизации, плотность; у ровинга – содержание влаги; у наполнителя – потеря массы после высушивания и гранулометрия; у ускорителя – содержание солей металлов; у отвердителя – содержание солей пероксидов. Методики испытаний заранее согласовывают с поставщиком, а не изобретают в цехе.
Готовое изделие проверяют по трём направлениям. Внешний вид и дефекты структуры оценивают визуально, ориентируясь на три уровня качества по ASTM 2563. Степень полимеризации – по твёрдости ламината на приборе Баркол и по чувствительности к ацетону. Толщину и соотношение стекла со смолой – магнитным толщиномером, ультразвуком там, где нет доступа к обеим сторонам ламината, и Pi-лентами на крупных диаметрах. Для старта хватает твёрдости, ацетоновой пробы и образца-свидетеля.
Типичные ошибки на старте
- Закупка по одной позиции – забывают гелькоут, разделитель, стекловуаль и парафин в стироле.
- Материалы разной температуры – плохая адгезия слоёв и пятна на лицевой стороне.
- Смола общего назначения под крупную деталь – усадка до 9 %, изделие ведёт.
- Перебор катализатора выше 2,5 % – перегрев, усадка, трещины; недобор – липкая поверхность.
- Смешивание ускорителя и отвердителя – прямая опасность взрыва.
- Тонкий гелькоут меньше 400–500 мкм – пропечатанный стекломат и «крокодиловая кожа».
- Отсутствие прикатки – воздушные включения и пористость в ламинате.
- Больше 4 слоёв за заход – экзотермический перегрев и деформация.
- Влажный стекломат – пар, пузыри и расслоение; хранят при влажности менее 75 %.
- Пропущенное постотверждение – прочность ниже паспортной и остаточный стирол выше нормы.
FAQ
Сколько нужно денег, чтобы открыть производство стеклопластика? Считать нужно от изделия: матрица, помещение с вентиляцией и минимальный набор материалов под пробную партию. Универсальной цифры нет, но ручное формование не требует пресса и инжекционной установки – оснастка проще, чем у закрытых процессов.
Какое помещение подойдёт под цех стеклопластика? Отапливаемое, с температурой 18–25 °C, влажностью 50–70 %, приточно-вытяжной вентиляцией в искробезопасном исполнении и отдельной зоной шлифовки. Пол холоднее воздуха на 3–5 °C, поэтому материалы держат не на полу.
Можно ли начать с одной матрицы и ручного формования? Да, это стандартный старт. Ручное формование требует одной матрицы, кистей и прикаточных валиков, отверждение идёт при комнатной температуре. Производительность невысокая, зато можно отработать рецептуру и изделие до вложений в оснастку под серию.
Сколько смолы уйдёт на первое изделие? По соотношению со стеклом: для рубленого стекломата 2,3:1 … 1,8:1. На 10 м² при трёх слоях стекломата 450 г/м² это 13,5 кг стекла и около 27 кг смолы при отношении 2:1, плюс 4,5–6 кг гелькоута на лицевую поверхность.
Почему первое изделие не снимается с матрицы? Потому что разделительный слой нанесён слишком тонко или неравномерно. Для новой матрицы нужно 3–5 слоёв воскового состава с выдержкой 15–20 минут и полировкой после каждого, после последнего – 30 минут.
Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Компания КМП (Москва) – официальный дилер «Радуга Синтез» (RADOPOL), доставка по России. Телефон: +7 (987) 816-31-08.
20.10.2026