


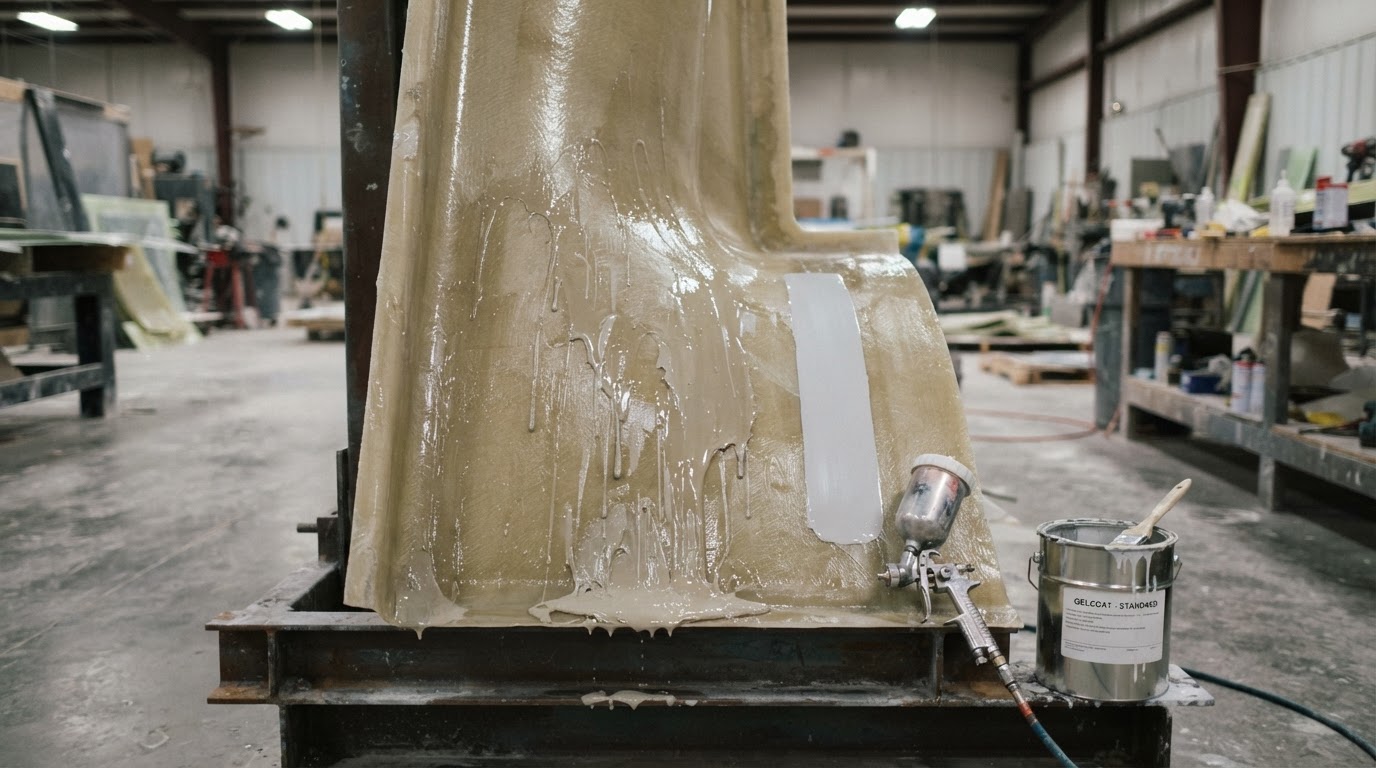
Стенка формы вертикальная. Гелькоут нанесли, отошли на минуту, вернулись – внизу кромки висят капли, а по углу собралась лужа. Всё, что стекло, уже не ляжет ровным слоем.
Самое неприятное тут не вид. Там, где гелькоут ушёл вниз, сверху осталось тонко, а внизу собралось толсто. Тонкое место потом проступит стекломатом, толстое даст усадку и трещины. Один потёк тянет за собой два дефекта сразу.
 Где искать сток
Признак простой: граница дефекта всегда идёт по гравитации. Вниз, вертикально, как ни крути форму.
Конкретно это выглядит так: сползающие полосы на наклонных плоскостях, «усы» и капли с кромок, утолщения там, где распылитель задержался, и поплывшие внутренние углы – они работают как жёлоб, материал туда стекает сам.
Путают с апельсиновой коркой. Разница простая: шагрень сухая и мелкая, потёк мокрый и крупный. Первое лечится настройкой вязкости, второе – толщиной слоя и тиксотропией. Общая картина по всем дефектам – в справочнике.
Почему стекает
Пока гелькоут текучий, он подчиняется гравитации. Вопрос только в том, сколько времени он остаётся текучим и насколько густ.
Слишком толсто за проход. Главная причина, и она же самая простая. Слой толще 1 мм тянет вниз собственной массой, и никакая тиксотропность не удержит. Набирать нужно в два-три тонких прохода.
Низкая вязкость. Разжижённый или плохо структурированный гелькоут на вертикали не держится. Проверять вязкость, тиксотропность и температуру материала – все три сразу.
Взбили воздух. Миксер на высоких оборотах насыщает гелькоут воздухом, эффективная вязкость падает, слой течёт. Перемешивать медленно и давать отстояться.
Долгое гелеобразование. Материал долго остаётся текучим – и успевает стечь. Причины: мало катализатора, холод в цехе, особенности смолы. Ориентир – время гелеобразования, а не дозировка «на глаз».
Остановка пистолета над формой. Отдельная причина, не связанная с рецептурой. Задержали распылитель на полсекунды дольше – получили локальный наплыв именно в этом месте. Включать и выключать факел нужно вне формы.
Углы и наклонные плоскости. Тут сток сильнее всего, потому что материал с площади собирается в ограниченный объём. Внутренние углы матрицы всегда дают утолщение, если не предусмотреть тиксотропию заранее.
Холод. При 16 °C гелькоут остаётся текучим заметно дольше, и стекает больше. Это же объясняет, почему зимой дефект идёт чаще.
Что проверить на форме
Порядок – от простого к сложному.
Начинать всегда с толщины: она объясняет больше половины случаев.
- Толщина мокрой плёнки: норма 0,5–0,8 мм. Толщиномер-гребёнка покажет, где перелив.
- Вязкость и тиксотропность. Проба на растекание даёт ответ за минуту.
- Время гелеобразования на пробной выкраске – и дозировка катализатора по массе.
- Взбит ли материал: в ёмкости видны пузыри и «пена».
- Сопло, давление, дистанция, угол факела.
- Температура в цехе и температура материалов – обе.
Как исправить на будущей партии
Набирать тонко. 500–600 мкм сухого слоя, максимум около 1 мм. Мокрая плёнка 0,5–0,8 мм, за два-три прохода с промежуточной выдержкой. Никаких заливок на вертикалях и в углах.
Планировать тиксотропию заранее. Для вертикалей вводят тиксотропную добавку – аэросил (диоксид кремния). В смолу 0,5–1 % от веса: перебор влияет на реакционную способность и сдвигает момент гелеобразования.
Настроить напыление. Сопло 1,7–2,0 мм, давление 5–6 атм, дистанция 50–80 см, параллельные полосы с перекрытием 15–20 %. Включать распылитель вне формы и заводить ровным факелом от края. Над формой не останавливать.
Выровнять температуру. Помещение 18–25 °C, влажность 50–70 %, материалы и матрица одной температуры с цехом. Холодный гелькоут с улицы в работу не пускать.
Довести катализатор. MEK-P 1–2 % от массы, при 20–25 °C это 20 г на 1 кг. Верхний предел 2,5 % – выше начинается перегрев и растрескивание, а не ускорение.
Перемешивать медленно. Низкоскоростной смеситель, потом дать постоять, чтобы воздух вышел.
Сколько ждать между проходами. Ориентир – состояние «до отлипа» для тонкого слоя: 20–40 минут при 20–25 °C. Раньше – второй проход сдвинет первый, позже – не будет адгезии между слоями. На холоде пауза растягивается вдвое, это нормально.
Кисть против напыления
При работе кистью логика другая. Второй слой наносят по мокрому первому через 5–10 минут, если толщина за один проход не набирается. Ждать полного отверждения не нужно – наоборот, по мокрому слой ложится ровнее и лучше связывается.
Кистью на вертикалях работают сверху вниз, короткими мазками. Снизу вверх – верный способ собрать потёк к середине.
Что уже испорчено
Участок зачищают механически и восстанавливают ремонтным гелькоутом К1. Он с парафином в стироле и отверждается на воздухе, без матрицы.
Есть оговорка. Если потёк ушёл на кромку и «поплыл» угол, зачистка не всегда спасает геометрию: восстановить можно поверхность, но не форму. Такие детали часто проще пустить в переформовку, особенно если изделие лицевое.
Порядок зачистки такой. Сначала снять утолщение шлифовкой от 120-го зерна, не доходя до ламината. Потом выровнять кромку перехода, чтобы не осталось ступеньки. Дальше обезжирить, нанести ремонтный гелькоут К1 слоем чуть толще номинала и дать отвердеть на воздухе. После – шлифовка от 400-го и полировка, если деталь под глянец.
Ступеньку на переходе не оставлять ни в коем случае. Под ней остаётся воздух, и через месяц по границе пойдёт отслоение – тогда ремонт придётся делать заново, уже с большей площадью.
Что понадобится
| Задача | Материал | Параметры |
|---|---|---|
| Напыление больших плоскостей | гелькоут GIN683L чёрный RAL 9005 | сопло 1,7–2,0 мм, 5–6 атм |
| Кисть, малые площади | гелькоут GIN683L белый RAL 9003 | среднереактивный низковязкий |
| Работа на вертикалях и в углах | аэросил (диоксид кремния) | в смолу 0,5–1 % от веса |
| Отверждение | катализатор Akperox A-50 (MEK-P) | 1–2 % от массы, максимум 2,5 % |
| Ремонт потёка | ремонтный гелькоут К1 | с парафином, на воздухе без матрицы |
Расход смеси – около 450–600 г/м², это и даёт нужную толщину.
Отвердитель (пероксид) и ускоритель (октоат кобальта) напрямую не смешивать: реакция идёт со вспышкой. Смолы поставляются предускоренными, кобальт добавлять не нужно. Катализатор и добавки – в разделе отвердители, ускорители и добавки, гелькоуты – в разделе гелькоуты.
Базовая техника нанесения разобрана в статьях «как правильно наносить гелькоут» и «ручное нанесение и напыление гелькоута».
О чём спрашивают на производстве
Почему гелькоут стекает по вертикали? Пока материал не загелеобразовал, он текучий, и гравитация тянет его вниз. Сильнее всего это при толстом слое, низкой вязкости и долгом гелеобразовании.
Аэросил действительно помогает? Да. Он создаёт тиксотропную структуру: в покое гелькоут держится на вертикали, при движении разжижается. В смолу вводят 0,5–1 % от веса.
Сколько катализатора, чтобы схватывался быстрее? 1–2 % от массы, при 20–25 °C это 20 г на 1 кг. Выше 2,5 % – перегрев и растрескивание вместо пользы. Ускорение гелеобразования дозировкой – плохой путь, надёжнее температура и толщина слоя.
Можно ли спасти изделие с потёками? Поверхность – да, зачисткой и ремонтным гелькоутом К1. Геометрию угла – не всегда, зависит от глубины.
Чем наплыв отличается от апельсиновой корки? Потёк мокрый, крупный, идёт вниз по гравитации. Корка сухая, мелкая, повторяет шаг распыла. Причины тоже разные: здесь толщина и вязкость, там – дистанция и давление.
Какой слой безопасен на вертикали? 500–600 мкм сухого слоя, мокрая плёнка 0,5–0,8 мм, в два-три тонких прохода. Одним тяжёлым слоем на вертикали нормально не получится.
Подберём материалы под вашу задачу
Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Для вертикалей и сложных углов отдельно подберём тиксотропную добавку. Компания КМП (Москва) – доставка по Москве и всей России. Телефон: +7 (987) 816-31-08.
07.10.2026