


Замасливатель стекловолокна: что наносят на заводе и почему мат нельзя дообработать
Замасливатель – тонкое покрытие, которое наносят на стекловолокно на заводе, сразу после того, как нить вышла из расплава. На волокне его остаётся 0,5–2,5 % от массы. Без него стеклянная нить крошится при перемотке и ткачестве, электризуется и плохо соединяется со смолой.
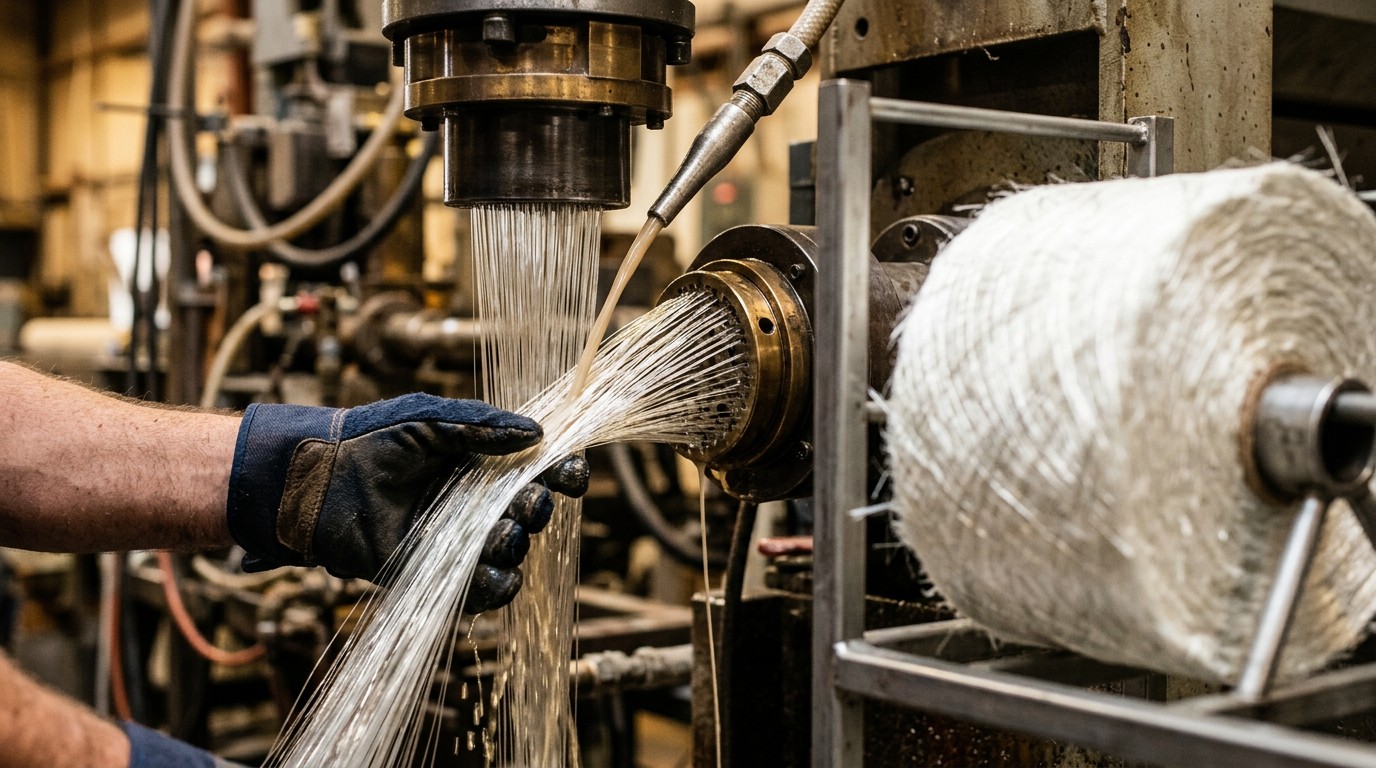
В готовом изделии этот слой никто не видит, а решает он многое. Когда через полгода на борту лодки вспухает пузырь или при ударе отскакивает пласт смолы вместе со стеклом, виновата обычно не смола и не отвердитель, а граница между стеклом и смолой. Эту границу сделали на заводе задолго до того, как рулон попал в цех, и нанести её заново в мастерской нельзя.
Дальше разбираем по порядку: из чего состоит замасливатель, как он держится за стекло и за смолу, чем эмульсионный мат отличается от порошкового, что значит код замасливателя в паспорте и что на месте действительно можно исправить, а что нет.
Что происходит с волокном на заводе
Стекло плавят, тянут через фильеры, получают элементарное волокно диаметром 10–20 мкм. Сразу на выходе, пока нить ещё не коснулась ни одного ролика, на неё наносят замасливатель. Дальше сушка, намотка, дальше из этой нити делают ровинг, ткань или рубят её на мат.
Зачем так рано. Без покрытия стеклянная нить при переработке сама себя истирает: она жёсткая, хрупкая и электризуется. Замасливатель даёт четыре вещи – гибкость, гидрофобность, антистатику и скольжение. Проще говоря, из стеклянной палки он делает подобие нитки, которую можно мотать, ткать и рубить без потерь.
Вторая задача серьёзнее: замасливатель работает как переходник между неорганическим стеклом и органической смолой. Эти два материала сами по себе не дружат.
Держится это покрытие до самого готового изделия – через сушку, намотку, ткачество, хранение на складе и укладку в матрицу. В массе готового композита его доли процента, у крупных производителей называют 0,2–0,3 % от массы изделия, но именно эти доли определяют, как ведёт себя материал под нагрузкой и после воды.
Из чего состоит замасливатель
Состав многокомпонентный, и каждый компонент отвечает за своё:
- плёнкообразователь – клей, который держит пучок нити: поливинилацетатная дисперсия, поливиниловый спирт, для крученых нитей и тканей часто крахмал;
- аппрет – силановый мостик к смоле, ради него всё и делается;
- эмульгаторы – держат плёнкообразователь в воде, не дают дисперсии расслоиться;
- вспомогательные добавки – смачиватель, антистатик, иногда антиоксидант.
Разделение важное. Когда говорят «связующее мата», имеют в виду склейку между рублеными нитями – эмульсию или порошок. А замасливатель живёт на каждой нити отдельно, под этим связующим. Это два разных слоя, и путать их нельзя.
Как аппрет держится за стекло и за смолу
Молекула органофункционального силана выглядит как X₃Si(CH₂)ₙY. На одном конце – три гидролизуемые алкоксигруппы X, на другом – группа Y, подобранная под конкретную смолу. В воде X отщепляются, превращаясь в силанолы, и те реагируют с гидроксильными группами на поверхности стекла. Плотность таких групп – 0,5–2,5 ОН/нм², и зависит она от состава стекла.
Группа Y – это уже химия под матрицу. По данным профильной литературы по стекловолокну: под полиэфирные связующие берут силаны с непредельными двойными связями, под эпоксидные – с эпокси- и аминогруппами, под фенольные – амино- и фенилсиланы. Именно поэтому один и тот же мат ведёт себя по-разному в полиэфирке и в эпоксидке. И поэтому же связь мостика со стеклом делают гидролитически стойкой: если она рвётся от воды, вся конструкция теряет прочность не от нагрузки, а от сырости.
Почему ламинат отрывается по стеклу, а не рвётся
Самый частый вопрос на приёмке брака: почему смола целая, а сцепление нулевое. Ответ в том, из чего состоит плёнка аппрета на волокне. Её разбирали послойно: основная масса, около 98 %, – силан, который просто адсорбирован на поверхности и смывается; под ним хемосорбированный слой примерно в десять монослоёв, он снимается кипячением в воде за 3–4 часа; и только самый нижний мономолекулярный слой держится насмерть.
Отсюда и характер разрушения. Основную толщу плёнки держат физические силы – ван-дер-ваальсовы, водородные связи, – а они слабее химических. Трещине проще пойти по границе раздела фаз, чем рвать смолу или волокно: смола отходит от наполнителя целым пластом. Это как оторвать подошву от ботинка – саму подошву порвать трудно, кожу тоже, а клей между ними уходит легко.
Вода бьёт по этой же границе первой. Именно она вытесняет смолу с поверхности стекла, и именно поэтому осмотические пузыри на корпусе начинаются не с гелькоута, а с межфазного слоя. Подробнее механика разрушения разобрана в статье про расслоение стеклопластика.
Порошковый или эмульсионный мат: откуда два типа
Порошковое связующее придумали первым, и всех оно устраивало, пока работали в основном на эпоксиде. Когда пошла полиэфирка, выяснилось, что порошковый мат для неё неудобен, и появилась эмульсионная сцепка – универсальная, работающая и с эпоксидом, и с полиэфиром.
Но порошковый не умер. У него своя ниша – химически стойкие изделия. То есть выбирать между ними нужно не по принципу «старое и новое», а по назначению детали. Плотность у эмульсионных матов идёт от 225 до 900 г/м², и логика выбора плотности – отдельная тема, разобранная в статье о стекломате 300, 450 и 600 г/м².
Что значит код замасливателя в паспорте
Открываем паспорт ровинга: «код замасливателя – А60», «тип замасливателя – на основе силана». Всё. Расшифровки нет и быть не может: у каждого производителя своя рецептура и своя система кодов, как и у смол.
ГОСТ 17139-2000 действительно содержит приложение с замасливателями, и в советское время этого хватало – номенклатура была маленькой. Сейчас коды не сравнивают между заводами. Читают строку в паспорте про рекомендуемое применение: там производитель пишет, под какие смолы и под какой процесс сделан этот замасливатель. Если в паспорте сказано «напыление с полиэфирными, эпоксидными и винилэфирными смолами» – это и есть ответ, а не сочетание букв и цифр.
Количество замасливателя в паспорте тоже указано, только косвенно: строкой «массовая доля веществ, удаляемых при прокаливании» с нормой 0,90–1,30 %. Это и есть содержание замасливателя на волокне: при прокаливании органика выгорает, стекло остаётся. Контролируют его по ISO 1887, а не на глаз.
Парафиновый замасливатель: почему его почти не осталось
Парафиновый состав – чисто технический. Он нужен, чтобы нить пережила переработку, и всё. Перед применением его вымывают растворителями или выжигают, а после такой операции материал способен принять только эпоксид. В современной номенклатуре его практически нет: это позапрошлый век.
Всё остальное – силановое. Силан – соединение кремния, обвешанное функциональными группами, и от того, какая группа висит, зависят свойства. Разбираться в этом на уровне рецептуры потребителю не нужно: это кухня стекловолоконщиков, а нам достаточно паспорта.
Можно ли дообработать стекломат или добавить силана в смолу
Первый миф: «окуну мат в силан перед укладкой – сцепление вырастет». Не сработает. Замасливатель нанесён на нить до того, как её скрутили и порубили, и он уже лежит на каждой нити. Покрытие, нанесённое поверх готового мата, мостиком к смоле не станет.
Второй вариант реальнее: аппретированные минеральные наполнители, то есть тот же силан, только на песке или микрокальците. Работает предсказуемо, производитель в паспорте пишет, чем обработан наполнитель. Но такие наполнители дорогие, и чаще берут обычные.
Третий путь – вводить силановые добавки прямо в смесь. У крупных химических компаний есть целые линейки: они улучшают реологию, дают поднять наполняемость, добавляют физико-механику. Штука рабочая, но дорогая и в серийном стеклопластике обычно не окупается.
Как вытягивают адгезию со стороны смолы
Если граница задана заводом, то что остаётся в цеху? Смачивание и время.
- Вязкость смолы и температура. При 18–25 °C полиэфир держит рабочие 15–25 минут, на холоде пропитка тянется, на жаре смола встаёт раньше, чем мат намок.
- Дозировка отвердителя. Больше – не значит быстрее и прочнее: избыток катализатора ускоряет гель, но оставляет в слое напряжения и микротрещины.
- Прикатка. Ребристый валик выгоняет воздух и загоняет смолу в пучок; без неё остаются сухие пятна, которые вылезают после отверждения.
- Число слоёв за раз. Два тонких пропитываются надёжнее, чем один толстый.
- Условия хранения. Влажный мат не сохнет в ламинате: вода на волокне занимает те же места, куда должна лечь смола, поэтому рулон держат в упаковке до момента укладки и в сухом помещении.
Насколько важен смачиватель в самом замасливателе, видно по замерам пропитываемости: высоту капиллярного подъёма связующего по обработанному волокну измеряют в сантиметрах. В замерах на эпоксидных составах добавка смачивателя в замасливатель поднимала её с 1,7 до 3,0 см – почти вдвое, только за счёт того, чем обработана нить.
Что брать под каждую задачу
| Задача | Материал | На что смотреть в паспорте |
|---|---|---|
| Корпус, палуба, декор ручной укладкой | Эмульсионный стекломат 300–600 г/м² | Рекомендация под ненасыщенные полиэфирные смолы, время пропитки |
| Химически стойкие изделия, ёмкости | Порошковый стекломат | Назначение под химостойкие ламинаты, совместимость со смолой |
| Конструкционные детали под эпоксид | Ровинг, ткань, мультиаксиалка | Тип замасливателя «на основе силана», рекомендация под эпоксид |
| Ремонт и подклейка | Стекломат 300–450 г/м² плюс пропитная смола | Совместимость с остатком старого ламината, чистота поверхности |
Что чаще всего спрашивают про замасливатель
Можно ли смыть замасливатель с мата перед укладкой? Не стоит. Смывают только парафиновый состав, и то на этапе подготовки волокна под конкретную переработку. У силанового замасливателя смывка уносит и мостик к смоле, и защиту нити: мат начнёт крошиться, а адгезия упадёт, а не вырастет.
Эмульсионный мат лучше порошкового? Универсальнее – да: он работает и с полиэфиром, и с эпоксидом. Но для химически стойких изделий порошковый остаётся рабочим выбором. Сравнение типов по задачам – в статье комбомат или стекломат.
Влияет ли замасливатель на прозрачность ламината? Да, и заметно. В экспериментах с разными составами образцы отличались по прозрачности сильнее, чем по прочности: часть смачивателей давала почти стеклянный ламинат, часть – мутный. Для декоративных деталей прозрачность важнее пары ньютонов разрывной нагрузки.
Почему через гелькоут проступает рисунок стекломата? Потому что гелькоут слишком тонкий или ламинат недоуплотнён, и смола ушла из лицевого слоя. Замасливатель тут вторичен: сначала проверяют толщину гелькоута и прикатку первого слоя.
Стоит ли добавлять силан в смолу для прочности? В серийном ручном формовании – обычно нет: прирост не окупает добавку. Сначала выжимают то, что даёт режим: температура, вязкость, прикатка, правильный мат.
Где взять материалы под свою технологию
Эмульсионный мат для ручной укладки – например стекломат Jushi EMS450 1250 мм: плотность 450 г/м², под полиэфирные смолы. Под него берут предускоренную пропитную смолу – RADOPOL A181PNCTE, она хорошо смачивает мат и стеклоткань. Весь ассортимент армирования – в разделе армирующие материалы.
Материал обновлён 29.10.2026.
Сомневаетесь, какой мат и какая смола сработаются на вашем изделии? Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и условия цеха. Звоните: +7 (987) 816-31-08 – технолог уточнит способ формования, плотность мата и режим отверждения.
29.10.2026