


Столешница нужного размера почти никогда не подходит к помещению: по стене идёт угол, коммуникации выходят не там, а под мойку нужен вырез сложной формы. Подгонка покупной детали заканчивается стыками вокруг чаши и перепадами кромки. Второй сценарий – столешницу залили сами, и через неделю её «повело».
Оба случая решает одна технология. Столешницу формуют литьём в жёсткой глянцевой матрице: сначала защитно-декоративный слой (гелькоут), затем два слоя композитной смеси с вкладышем между ними. Ровность большой плоскости дают смола с малой усадкой, фракционированный минеральный наполнитель и матрица без дефектов: деталь повторяет геометрию помещения с мойкой, бортиком и готовыми отверстиями. Основы под такую заливку собраны в категории полиэфирные смолы для искусственного камня.
 Виды столешниц из
искусственного камня
Состав подбирают под исполнение изделия, а не наоборот:
- Литьевой (полимербетонный) камень – композит на кварцевом наполнителе. Самый ходовой вариант для столешниц: держит нагрузку, позволяет монолитную мойку и любой радиус кромки.
- Кварцевый композит – плотная минеральная масса с высоким содержанием кварца. Уместен там, где нужна стойкость к истиранию и царапинам.
- Solid Surface – безгелькоутные изделия, цвет идёт по всей толще. Для них применяют УФ-стойкие марки, например RADOPOL IN600MC (изофталевая смола с неопентилгликолем, HDT 90 °C).
- Декоративные исполнения – с полимерными гранулами или имитацией мрамора «с разводами»: рисунок задаётся на лицевом слое, поэтому рецептура лицевой смеси отличается от основной.
Требования к смоле для столешницы
- Малая усадка. На большой плоской детали усадка даёт «пропеллер», увод кромок и трещины у вырезов. Паспортные ориентиры RADOPOL: смола RADOPOL T282PMBE (терефталевая, литьё вручную с наполнителем) – усадка 4,3 %, гель 18–22 мин при 20 °C с 2 % МЕКП, HDT 75 °C, водопоглощение 0,13 %. У A380PMC усадка 1,4–2,0 %, вязкость 250–350 мПа·с, сухой остаток 60 ± 2 %, гель 6–10 мин с 3 % МЕКП, экзопик до 175 °C, Баркол 40–42, HDT 68 °C. Для литья с наполнителем берут A300PMC – ортофталевую смолу с пониженным коэффициентом усадки: по паспорту усадка 1,4–2,0 %, вязкость Brookfield (23 °C) 250–350 мПа·с, сухой остаток 60 ± 2 %, гель 6–10 мин при 20 °C с 3 % МЕКП, экзопик до 175 °C, Баркол 40–42, водопоглощение 0,10 % за 7 суток, HDT 68 °C. Именно её ставят в базовую рецептуру столешницы.
- Низкая вязкость при замесе. Смесь с 15–18 % смолы должна течь и заполнять углы, бортик и радиусы.
- Стойкость к среде. Вода, бытовая химия и горячая посуда требуют малого водопоглощения (0,10–0,13 % за 7 суток) и HDT 68–75 °C.
- Совместимость с гелькоутом. Лицевой слой и основа должны работать в паре: важны тип смолы и адгезия.
Матрица: почему ровность зависит от оснастки
Матрица должна быть обязательно жёсткой и глянцевой: её полируют пастами BF-050 или BF-100 полировальным кругом. Поверхность – без пыли: сдувается воздухом и протирается антистатическими салфетками. Сколы и вздутия недопустимы: впадина на болване переходит на матрицу возвышением, а возвышение – впадиной, которую выправить трудно.
Разделитель наносят тонко и равномерно. Polivaks SV-6 кладут участками по 0,2–0,3 м² круговыми движениями без утолщений и бороздок, сразу вытирают и полируют чистой хлопчатобумажной тканью, выдерживают 15–20 мин, затем полируют до блеска. Операцию повторяют 3–5 раз через 15 минут, после последнего слоя выдерживают 30 минут. Для новой матрицы на первых изделиях применяют Polivaks N и жидкий матричный разделитель; альтернатива – HONEY-WAX. Много воска – ранний самосъём, мало – изделие «залипнет», а неверное нанесение даёт брак лицевой поверхности и даже потерю матрицы. Подтёки после ~100 изделий убирают очистителем MCS, а не наждаком.
Помещение держат при 18–25 °C и влажности 50–70 %; матрица и болван должны быть одной температуры.
Рецептура: гелькоут, лицевой слой, вкладыш, второй слой
Гелькоут кладут напылением 0,4–0,6 мм или кистью и валиком 0,8–1 мм, контролируя толщину измерителем мокрой плёнки: норма 500–600 мкм, а разная толщина на одной поверхности даёт брак защитного слоя. Декоративный слой – 65 % гелькоута и 35 % наполнителя напылением: сначала отвердитель (не более 2 % от массы), затем наполнитель. Подходящие составы – в категории гелькоуты для искусственного камня.
Пропорции по слоям для столешниц: 1-й слой – 60 % микрокальцит 5 микрон и 40 % смолы A300PMC, далее вкладыш, 2-й слой – 50 % микрокальцит и 50 % смолы A300PMC. В основной слой вводят отвердитель, затем минеральный наполнитель – песок или мраморную муку до 70–75 % на композитную массу; пигментную пасту добавляют до 5 %, разведя в малой порции материала до однородного цвета. Песок берут сухой, калиброванный, без глинистых включений. Фракции – 2–3, каждая на порядок меньше предыдущей: крупная 0,8–1,2 мм, средняя 0,1–0,3 мм, мелкая 0–0,02 мм; крупное зерно не более 1/3 толщины стенки, доли – по формуле Фуллера (пример: 59 / 28 / 13 %).
Катализатор – 1 % от массы смолы: при 20 °C нагрев начинается примерно через 40 минут; для изделий длиннее 5 м – 0,7 %. Диапазон MEKP для полиэфиров 1–2 %, максимум 2,5 %. Ускоритель (октоат кобальта) и отвердитель НИКОГДА не смешивают напрямую – это взрыв. Наполнители под полимербетон собраны в разделе наполнители для искусственного камня, а пропорции слоёв разобраны в материале про рецептуру полимербетона.
Таблица: задача – материал – параметры
| Задача | Рекомендуемый материал | Важные параметры |
|---|---|---|
| Лицевой слой | Гелькоут для искусственного камня | 0,4–0,6 мм напылением, норма 500–600 мкм |
| Основа с малой усадкой | RADOPOL A380PMC | Усадка 1,4–2,0 %, HDT 68 °C |
| Литьё с наполнителем (базовая рецептура) | RADOPOL A300PMC | Усадка 1,4–2,0 %, HDT 68 °C, водопоглощение 0,10 % |
| Ручное литьё с наполнителем | RADOPOL T282PMBE | Гель 18–22 мин, HDT 75 °C |
| Solid Surface без гелькоута | RADOPOL IN600MC | Изофталевая + NPG, HDT 90 °C |
| Декоративные вкрапления | RADOCHIPS, крашеные кварцевые пески | По липкому гелькоуту |
| Минеральный наполнитель | Кварцевый песок 0,8–1,2 / 0,1–0,3 / 0–0,02 мм | Смола 15–18 %, аэросил 0,5–1 % от веса смолы |
| Матричный разделитель | Polivaks SV-6, Polivaks N, HONEY-WAX | 0,2–0,3 м² за проход, 3–5 слоёв |
| Отверждение | МЕКП 1 %, октоат кобальта отдельно | Максимум MEKP 2,5 %, смешивать нельзя |
Пошагово: столешница от матрицы до установки
- Подготовить помещение – 18–25 °C, влажность 50–70 %, оснастка одной температуры.
- Осмотреть и отполировать матрицу – жёсткая, глянцевая, без сколов и вздутий.
- Нанести разделитель – Polivaks SV-6, 3–5 слоёв, финальная выдержка 30 минут.
- Заложить закладные – под смеситель, панель и крепления, плюс силиконовые вставки под радиусы.
- Нанести гелькоут – 0,4–0,6 мм напылением или 0,8–1 мм кистью, замерить мокрую плёнку.
- Сделать лицевой декор – по липкому гелькоуту – гранулы RADOCHIPS.
- Замесить лицевую смесь – 60 % микрокальцит 5 микрон и 40 % смолы A300PMC, отвердитель ввести в смолу.
- Уложить первый слой – распределить смесь, вибрировать до выхода пузырей.
- Установить вкладыш – армирующая прослойка между слоями, задаёт жёсткость и монолитность.
- Залить второй слой – 50 % микрокальцит и 50 % смолы A300PMC, добить углы, бортик и радиусы.
- Дать отвердеть – при 20 °C с 1 % МЕКП от 40 минут, крупные детали на 0,7 %.
- Снять изделие – без рывков, контролируя отлип.
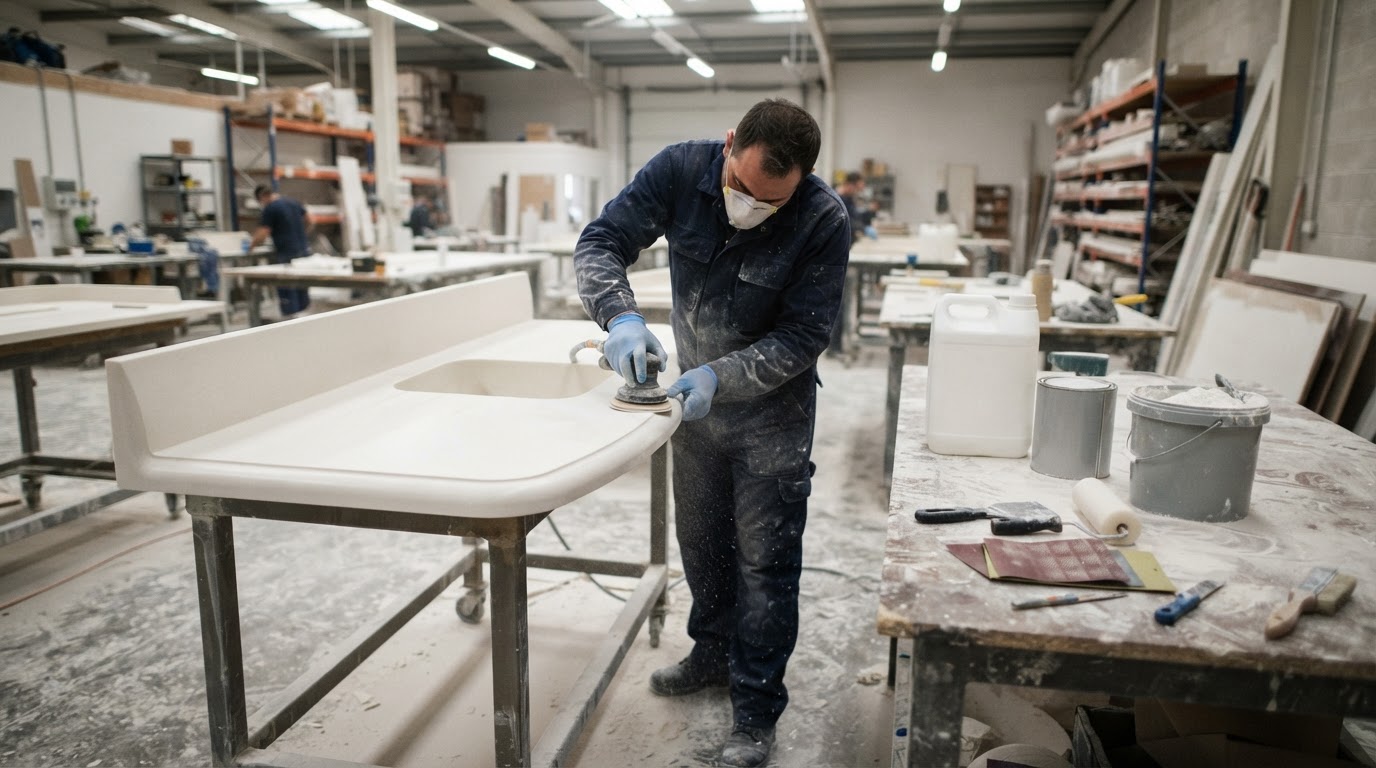
- Обрезать облой и отшлифовать – мокрым способом, зерно от 400 к 1200.
- Отполировать, постотвердить, установить – пасты BF-050 и BF-100, ступенчатый нагрев.
Закладные под мойку, варочную панель и крепления
Отверстия под смеситель, варочную панель и крепления к каркасу закладывают в матрицу заранее: монолитный камень с наполнителем обрабатывать после литья тяжело, возможны сколы. Закладные берут из любых материалов, стойких к температуре и химии, и обязательно сухими – влага даёт пузыри и отслоение. Сложные радиусы (переходы, бортик, скругления) выполняют силиконовыми вставками, стойкими к смоле и температуре. Интегрированная мойка формуется вместе со столешницей как одна деталь – так убирается стык вокруг чаши. Тонкости узлов разобраны в материале технология столешниц и их ремонт.
Отделка кромок, шлифовка и полировка; постотверждение
После съёма обрезают облой, шлифуют мокрым способом, снижая зерно от 400 к 1200, и полируют до глянца пастами BF-050 и BF-100.
Постотверждение идёт в два этапа. Первый – не менее 24 ч и не более 7 суток при 18–23 °C. Далее ступенчато по паспортной HDT: для HDT 65 °C – 24 ч/40 °C, 12 ч/50 °C, 6 ч/60 °C, для 85 °C – 48/24/12/6 ч, нагрев и охлаждение плавно около 10 °C в час. Критерий – остаточный стирол: 3,5 % даёт 60 % прочности, 2,5 % – 75 %, а не более 2 % – не менее 95 % паспортной. Без постотверждения столешница «дожимается» на кухне: жёлтые пятна, водопоглощение, запах. Рабочая температура ограничена HDT 68–75 °C, поэтому горячую посуду ставят на подставку. Готовые изделия испытывают по нормам CMI LS 2-76 и ANSI Z124/3: нагрузки 11,34 и 136,5 кг при остаточном прогибе не более 0,254 мм, термошок 500 циклов, износ 10 000 циклов. Для поверхностей под питьевую воду и пищу режим жёстче: дополимеризация 3–4 суток, обработка паром до 80 °C и мойка щёткой в воде около 60 °C неабразивным средством.
Типичные ошибки
- Смола общего назначения без учёта усадки – «пропеллер», увод кромок, трещины у выреза.
- Нежёсткая матрица или брак её поверхности – все изделия повторяют дефект оснастки.
- Слишком толстый или тонкий гелькоут – растрескивание либо пропечатывание наполнителя.
- Одна фракция наполнителя – пористость, перерасход смолы, зернистая поверхность.
- Перебор катализатора – перегрев и коробление; недостаток – липкая поверхность. Ускоритель и отвердитель в одной ёмкости недопустимы.
- Много или мало разделителя – самосъём либо «залип» и порча матрицы.
- Вырезы после литья вместо закладных – сколы, трещины, потеря монолитности.
- Нет постотверждения – пятна, водопоглощение, запах и прочность ниже паспортной.
Что нужно для старта: комплект материалов
Минимальный набор под столешницу: литьевая смола с малой усадкой, гелькоут под нужный тип поверхности, кварцевый наполнитель двух-трёх фракций, аэросил против оседания крупного зерна (0,5–1 % от веса смолы (≈100 мл на 1 л), вводится в смолу до песка; в смолу для ламинирования 0,5–1 % от веса), гидроксид алюминия для прочности и антиусадочности (не более 64 %, иначе смесь не течёт), МЕКП, октоат кобальта, пигментная паста, матричный разделитель и очиститель MCS, вкладыш, полировальные пасты. Смолы и гелькоуты хранят не выше 25 °C в тёмном месте: литьевые RADOPOL годны 4 месяца в металле и 3 в пластике, гелькоуты – 3–6 месяцев, наполнители держат сухими. Жидкие смолы – 3 класс опасности: стирол 33–42 %, ПДК 30 мг/м³, вспышка 30–31 °C, поэтому нужны вентиляция, респиратор, перчатки и искробезопасность.
FAQ
Почему столешницу после заливки «ведёт» пропеллером? Причина – усадка смолы на большой плоской детали: кромки уводит, у вырезов идут трещины. Ровность дают смола с малой усадкой (например, A380PMC – 1,4–2,0 %), фракционированный наполнитель и жёсткая матрица без брака.
Сколько смолы уходит на композитную смесь? Расход смолы – 15–18 % от массы смеси, ниже 14 % практически невозможно. Плотности для расчёта: смола 1,1 кг/л, песок мелкий 1,9, средний 1,8, крупный 1,7 кг/л.
Зачем нужен вкладыш между слоями? Вкладыш – армирующая прослойка между лицевой и основной смесью: он задаёт жёсткость и монолитность детали. Поэтому заливка идёт в два слоя смолы A300PMC с микрокальцитом, а не одной заливкой.
Сколько катализатора добавлять? Стандарт – 1 % от массы смолы: при 20 °C нагрев начинается через 40 минут. Для изделий длиннее 5 м дозировку снижают до 0,7 %. Диапазон MEKP 1–2 %, максимум 2,5 %; ускоритель и отвердитель смешивать нельзя.
Как сделать монолитную столешницу с мойкой? Мойку и столешницу формуют как одну деталь в общей матрице, а отверстия под смеситель, панель и крепления закладывают заранее – сухими закладными. Так вокруг чаши не остаётся стыка, и после литья не приходится резать монолитный камень.
Обязательно ли постотверждение? Да. Первый этап – от 24 ч до 7 суток при 18–23 °C, далее ступенчатый нагрев по паспортной HDT с шагом около 10 °C в час до остаточного стирола не более 2 %: тогда прочность держится не ниже 95 % паспортной.
Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Компания КМП (Москва) – официальный дилер «Радуга Синтез» (RADOPOL), доставка по России. Телефон: +7 (987) 816-31-08.
14.10.2026