


Смолы в литьевой смеси всего 15–18 %, и именно она определяет, как поведёт себя отливка: сядет, закоробится, встанет волной или выйдет ровной. Наполнитель – вторая половина рецептуры, и он же самая частая причина брака: не тот минерал, одна фракция вместо двух, мокрый песок.
Цифры – из паспортов марок и руководства завода по расчёту смеси.
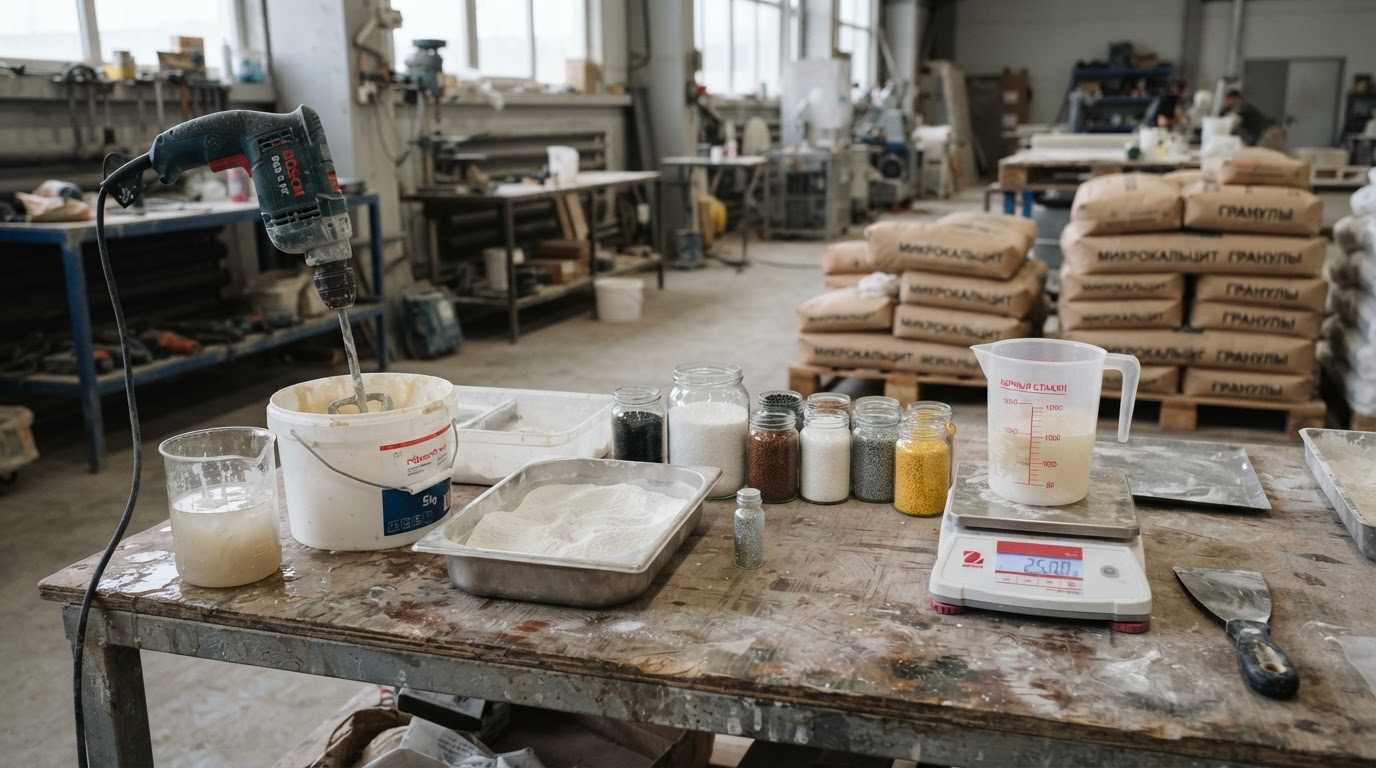 Зачем в смолу добавляют
наполнитель?
Наполнитель занимает объём, который иначе залили бы смолой, и держит отливку от усадки. По заводскому руководству «Расчёт идеальной литьевой смеси» смолы в ней остаётся 15–18 % по массе, а пример на 10 л даёт 15,7 % – остальное песок и минеральная мука. Считают именно от массы замеса: плотности смолы и песка разные, поэтому объёмная доля даст другую цифру.
Смола при отверждении садится. В тонкой отливке это незаметно, в массиве – коробление, трещины по углам, утяжины на лицевой стороне. Скелет из зёрен держит геометрию, а гидроксид алюминия в нём работает как антиусадочная добавка.
Второе – течение. Без загустителя смесь стекает со стенки, и на вертикалях остаётся смола без наполнителя. Аэросил превращает её в гель.
Третье – свойства самого минерала. Кварцевый песок передаёт изделию прочность, гидроксид алюминия снижает горючесть, стеклянные микросферы снимают вес и теплопроводность, гранулы дают рисунок камня. Микрокальцит и мел ведут себя иначе: впитывают смолу как губка и заметной прочности не дают.
Что брать под каждую задачу
Таблица собрана по карточкам каталога и паспортам: слева задача, справа материал и параметр, который её закрывает.
| Задача | Материал | Параметры из документов |
|---|---|---|
| Снизить усадку и напряжения | Гидроксид алюминия | антиусадочность, ввод не более 64 % |
| Сделать смесь нестекающей | Аэросил XYSIL200 / XYSIL380 | 200 или 380 м²/г; 0,5–1 % от веса смолы |
| Отбелить, дать укрывистость | Диоксид титана BILLIONS R-996 | TiO₂ 95 %, маслоёмкость 18 г/100 г |
| Снизить горючесть | Гидроксид алюминия | Al(OH)₃ ≥ 99 %, Fe₂O₃ ≤ 0,02 % |
| Имитировать гранит и камень | Гранулы RADOCHIPS, глиттеры | цвета и фракции, декоративный слой 1,5–2 мм |
| Облегчить изделие, теплоизоляция | Стеклянные микросферы HN20–HN60 | плотность от 0,18 г/см³, прочность до 82,75 МПа |
| Наполнить объём | Микромраморный наполнитель | мешок 25 кг, впитывает смолу |
| Дать смазку и антиадгезию | Стеарат цинка | цинк 10,0–11,5 %, плавление 110–130 °C |
| Дать прочность и снизить расход смолы | Кварцевый песок, кварцевая мука | сухие, калиброванные, без глины |
Сколько наполнителя можно ввести в смолу?
Верхний предел задаёт не наполнитель, а текучесть. По тому же руководству смолы в смеси 15–18 %, ниже 14 % литьём практически не уйти, а гидроксида алюминия вводят не более 64 % – дальше смесь густеет и не течёт.
Арифметика оттуда же на 10 л готовой смеси: 3 л смолы (около 3,3 кг при плотности 1,1 кг/л), 1,3 л мелкой фракции, 2,8 л средней, 5,9 л крупной. Общий вес – около 21 кг, то есть 2,1 кг на литр.
Если смесь всё же отвердела, её разжижают смолой с отвердителем, а не растворителем. Стирол по руководству завода по смолам допускают для разбавления под напыление – до 15 % по весу, обычно около 5 %, – но в готовую смесь с наполнителем его не льют.
Какие фракции нужны для литьевой смеси?
Нужны 2–3 фракции, отличающиеся примерно на порядок. По руководству это крупная 0,8–1,2 мм, средняя 0,1–0,3 мм и мелкая 0–0,02 мм – кварцевая мука. Крупная занимает объём и даёт прочность, средняя и мелкая заполняют поры между её зёрнами.
- Предел по зерну – 1/3 толщины стенки. При стенке 1 см расчёт даёт 3,3 мм, но на практике такой песок уже рисует шагрень под гелькоутом.
- Гранулы до 1,2 мм под слоем гелькоута 0,5 мм сильной шагрени не дают. Это рабочая граница для лицевых отливок.
- До 2,5 мм допустимо при спрей-граните, где декоративный слой 1,5–2 мм.
- Долю крупной фракции не регулируют: уменьшишь – вырастет расход смолы, увеличишь – смесь расслоится. Подгоняют среднюю и мелкую.
Доли считают по формуле Фуллера: S = 100√(d/D), где d – максимальный размер зерна фракции, D – максимальный желаемый размер зерна, S – доля фракции. Формула работает с объёмами, поэтому проценты выходят объёмными; при близкой насыпной плотности фракций их приравнивают к весовым.
Фуллер при этом не отвечает на главный вопрос – сколько нужно смолы. По руководству связующее считают по объёму пор: 1 − (вес 1 л сухой смеси / 2,65 кг/л). Для смеси с весом 2 кг на литр поры займут 0,25 л, и на 9 л песка нужно 2,25 л смолы плюс немного на плёнку вокруг зёрен.
Полный расчёт с примером на матрицу – в статье Как рассчитать расход смолы и стекломата на изделие.
Чем заменить микрокальцит?
Кварцевым песком той же фракции: он не впитывает смолу, плёнка связующего остаётся на поверхности зерна, и прочность минерала переходит в изделие. Микрокальцит (мрамор молотый, карбонат кальция, мешок 25 кг) держит объём, но смолу тянет в открытые поры. На кварц идёт только плёнка вокруг зерна, карбонат забирает связующее внутрь.
Замена не всегда равноценна. В декоративных отливках, где важна белизна и мягкий рисунок, микромрамор остаётся удобнее: он белый и мягче в работе. В столешницах и несущих изделиях песок выигрывает по прочности, а наполнитель микромраморный (микрокальцит), 25 кг держат под декоративные отливки.
Третий вариант – гидроксид алюминия. Там, где кварцевую муку 0–0,02 мм достать проблематично, её допустимо заменить гидроксидом: он тоже мелкий, но добавляет антиусадочность и огнестойкость.
Тальк МТ-ГШМ в литьевую смесь не идёт: он для грунтовок и шпатлёвок, а в пластиках работает при экструзии.
Сколько аэросила лить в смолу?
Рабочая дозировка – 0,5–1 % от веса смолы: на килограмм 5–10 г порошка. В руководстве по расчёту смеси та же доза записана через объём – около 100 мл пирогенного кремния на литр смолы (на 3 литра 300 мл). Противоречия нет: насыпная плотность XYSIL200 по паспорту 40–60 г/дм³, значит 100 мл весят 4–6 г, и от литра смолы это как раз около 0,5 %. Считать от веса надёжнее – доля от массы смолы не зависит от марки и плотности порошка.
Вводят аэросил в два приёма: сначала четверть дозы, сутки смесь стоит и аэросил набухает, затем добавляют остальное – так он вмешивается без комков. Подробно – в статье про аэросил для смолы и гелькоута.
Вводить аэросил нужно в смолу до песка, иначе он собьётся в комки на зёрнах. Признак готовности – смесь держит крупное зерно во взвеси при вибрации, а не выдавливает его чистой смолой наверх.
Контрольный показатель тиксотропии у гелькоутов GIN600–608 и топкоута GEFR – индекс 6–8 по паспорту.
Разбор марок, площадей поверхности и дозировок – в статье Аэросил для смолы и гелькоута: зачем нужен и как использовать.
Когда без гидроксида алюминия не обойтись?
Когда нужны огнезащита и антиусадочность сразу, да ещё без желтизны: Al(OH)₃ ≥ 99 %, Fe₂O₃ ≤ 0,02 %, влага ≤ 0,5 %. При нагреве он разлагается с поглощением тепла и тормозит распространение пламени, а в смеси ещё и не желтит её. Для огнестойких изделий его и берут: остальные минералы при нагреве только горят вместе со смолой.
В искусственном камне с разводами и в ониксе это его главный козырь. Песок в тонком слое желтит, гидроксид – нет, и рисунок остаётся чистым, даже когда смола просвечивает.
Ограничение одно и жёсткое: больше 64 % в смесь со смолой не ввести, она густеет и не течёт. Обогащённый гидроксид с более крупным зерном густит меньше, но производится за рубежом.
Плотность 350–500 кг/м³, фасовка 25 кг, CAS 21645-51-2. Карточка – гидроксид алюминия. Расход смолы с ним растёт: мелкая фракция имеет большую площадь смачивания.
Что дают стеклянные микросферы?
Снимают вес и теплопроводность: полые шарики 10–200 мкм при реальной плотности 0,18–0,63 г/см³ против 2,65 кг/л у кварцевого песка. Прочность на раздавливание по паспорту линейки – от 3,42 МПа у HN20 до 82,75 МПа у HN60. Их берут туда, где вес важнее прочности: панели, крупные формы, элементы на подвесе.
Делают их из полевого шпата и кварца: капля расплава застывает полой сферой. Насыпная плотность 0,10–0,36 г/см³, температура размягчения 620 °C, теплопроводность 0,050–0,110 Вт/(м·К).
Второй плюс – тёплая визуально-тактильным контролем поверхность: та же теплопроводность не даёт камню «жечь» руку. В несущих столешницах смысла мало: прочности микросферы не добавляют, а объём занимают.
Фасовка – п/п мешки 10 кг и биг-бег 300 кг. Карточка – стеклянные микросферы.
Чем имитируют гранит в отливке?
Полиэфирными гранулами и глиттерами: чипсы RADOCHIPS вводят в смесь или наносят декоративным слоем 1,5–2 мм, а зерно до 2,5 мм при спрей-граните заметной шагрени не даёт. Крупность задаёт рисунок: мелкая даёт ровный крап, крупная – включения, как у камня. Гранулы сочетаются со смолой, гелькоутом и другими наполнителями, поэтому слой не всплывает.
Гранулы – окрашенные полиэфирные чипсы, совместимые со смолой и гелькоутом. Рисунок собирают смешением цветов и фракций: в линейке МОНО-гранулы чёрного, коричневого, белого, серого и жёлтого цвета, антрацит, шампань и шоколад.
Глиттеры R 1-19, R 20-35, R 351-50 и голографические RN 1-800 – та же группа с блеском, 0,5 кг.
Отдельно стоят пигментные пасты и диоксид титана: они не наполняют объём, а красят его. Диоксид титана BILLIONS R-996 (TiO₂ 95 %, маслоёмкость 18 г/100 г) даёт укрывистость и белизну – его берут, когда нужен ровный цвет без глубины камня.
Что чаще всего портит смесь?
Влажный песок и глина: вода и глинистые включения дают лишний расход смолы и усадку, поэтому наполнитель берут сухой и калиброванный. Вторая по частоте ошибка – одна фракция вместо двух: поры не заполнены, смолы уходит больше, прочности меньше. Сухость проверяют до замеса – мокрый песок в таре себя не выдаёт, пока смесь не сядет.
- Больше 64 % гидроксида алюминия – смесь отвердевает, залить её в тонкую стенку уже не выйдет.
- Перебор с аэросилом – то же самое, поэтому начинают с 0,5 % от веса смолы (это и есть ≈100 мл на литр).
- Крупное зерно под тонким гелькоутом – шагрень. Слой 0,4–0,5 мм по TDS гелькоута GC 794 – это около 500 г/м², и гранулы крупнее 1,2 мм под ним видны.
- Забыли про отверждение. МЕКП по паспортам RADOPOL – 1–2 % от массы смолы, для изделий длиннее 5 м – 0,7 %. Гель-тайм по паспорту A101PNCTE – 15–25 мин при 20 °C с 2 % МЕКП, у A300PMC – 6–10 мин при 3 %, у A401PNDTE – 20–60 мин при 1,5 %.
Про ускоритель отдельно: нафтенат кобальта вводят в предускоренную смолу ещё на заводе, 0,05–0,5 % по весу, и смешивать его с пероксидом в цеху нельзя – реакция идёт бурно. Поэтому отвердитель льют последним, после наполнителя.
О чём спрашивают перед первым замесом
Можно ли смешивать разные наполнители в одной отливке? Да, и обычно так и делают: 2–3 фракции одного минерала или песок с гидроксидом алюминия. Правило одно – соседние фракции должны отличаться примерно на порядок, иначе мелкая не попадёт в поры между крупными зёрнами и смесь расслоится при вибрации. Микрокальцит с песком мешать смысла мало: карбонат забирает смолу в поры, а прочности не добавляет. Считать нужно суммарную гранулометрию, а не каждый минерал отдельно.
Почему смесь расслаивается на вибростоле? Потому что крупная фракция не держится в объёме: смолы мало, а тиксотропии нет. Признак простой – при вибрации крупные зёрна уходят вниз, а на открытой поверхности выступает чистая смола. Лечится в два шага: сначала аэросил в смолу (0,5–1 % от веса), затем сдвиг средней и мелкой фракции. Крупную не трогают: её количество задаёт и расход смолы, и прочность.
Сколько смолы нужно на тара сухой смеси? Считают по объёму пор, а не по весу: 1 − (вес 1 л смеси / 2,65 кг/л). Если литр сухих фракций весит 2 кг, поры займут 0,25 л, и на 9 л смеси нужно 2,25 л смолы плюс добавка на плёнку вокруг зёрен. На практике льют порциями по 0,5 л и останавливаются, когда смесь перестаёт рваться за лопастями мешалки. Густую разбавляют смолой с отвердителем, а не стиролом: стирол – для смолы под напыление, до 15 % по весу.
Можно ли добавлять наполнитель в гелькоут? Нет, в гелькоут наполнитель не вводят: это лицевой слой 0,4–0,5 мм, около 500 г/м² по TDS GC 794, и минеральная мука убивает розлив и глянец. Загущают гелькоут тиксотропной добавкой, чтобы не стекал с вертикали, и её же закладывает в рецептуру производитель. Наполнитель идёт в следующую за гелькоутом смесь. Если гелькоут стекает с вертикали, вопрос не в наполнителе, а в тиксотропном индексе партии.
Хватит ли одной фракции, если песок мелкий? Нет. Одна фракция любой крупности оставляет поры незаполненными: мелкий песок даёт большую площадь смачивания и высокий расход смолы, крупный – пустоты между зёрнами и усадку. Минимум для плотной смеси – две фракции, оптимум – три, с разницей на порядок. Третью берут тогда, когда нужен минимум смолы в толстой стенке. Проверить просто: залейте пробу в стакан и посмотрите на просвет – при одной фракции между зёрнами видны раковины.
Где взять наполнители
Компания КМП (Москва) поставляет материалы для стеклопластика и искусственного камня. В разделе наполнители для смолы и гелькоута – аэросил А-300 и XYSIL200/380, КОНАСИЛ К-200, гидрофобный Ковелос, микромраморный наполнитель, тальк МТ-ГШМ, диоксид титана BILLIONS R-996 и 216, гидроксид алюминия, стеклянные микросферы, стеарат цинка, гранулы RADOCHIPS и глиттеры. Фасовки – 0,1 и 1 кг, 5, 10 и 25 кг, микросферы – мешки 10 кг и биг-бег 300 кг.
Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Звоните: +7 (987) 816-31-08 – технолог поможет собрать рецептуру, подобрать фракции и фасовку.
Материал обновлён 23.10.2026.
21.09.2026