


Обычно кажется, что для старта достаточно купить смолу и форму. На первом же замесе выясняется, что нужны наполнитель трёх фракций, аэросил, разделитель, гранулы для декоративного слоя, вибростол и помещение с ровной температурой. Ниже – полный перечень того, без чего цех не выдаст товарное изделие, и разбор материалов под каждый участок: базовые составы собраны в категории полиэфирные смолы для искусственного камня.
 Что такое
искусственный камень с точки зрения цеха
Монолитный камень – это литьевой композит из трёх слоёв: гелькоут (лицевая поверхность), основной массив из смолы и минерального наполнителя и вкладыш между ними. Отдельная группа – Solid Surface, безгелькоутные изделия: здесь поверхность формирует сам массив, поэтому смола должна быть прозрачной и стойкой к теплу (IN600MC, HDT 90 °C).
Номенклатура цеха невелика, но требует разных матриц: столешницы, мойки и раковины, подоконники, барные стойки, элементы сантехники. Интегрированная мойка формуется вместе со столешницей как одна деталь – так убирается стык вокруг чаши, который со временем набирает грязь.
Помещение и микроклимат
Цех держат при 18–25 °C и влажности 50–70 %, опускаться ниже 15 °C нельзя: смола густеет, адгезия падает. Материалы, матрица и болван должны быть одной температуры – выдержка около 24 ч в одном помещении, при этом пол холоднее воздуха на 3–5 °C.
Вентиляция нужна приточно-вытяжная, с искробезопасным исполнением: смолы – 3 класс опасности, стирол 33–42 %, ПДК 30 мг/м³, температура вспышки 30–31 °C. Зону полировки отделяют от зоны литья – пыль от шлифовки не должна попадать в свежий гелькоут.
Оснастка: матрицы, вкладыши, закладные
Матрица обязательно жёсткая, глянцевая, без сколов и вздутий. Её полируют пастами BF-050 и BF-100 полировальным кругом, пыль сдувают воздухом под давлением, поверхность протирают антистатическими салфетками.
Действует правило дефекта: впадина на болване переходит на матрицу возвышением, а возвышение – впадиной, и выправить это трудно. Подтёки на поработавшей матрице (проявляются примерно после 100 изделий) убирают матричным очистителем, а не наждачной бумагой – иначе на гелькоуте пойдут пузырьки.
Закладные – отверстия под смеситель, варочную панель, крепления – закладывают в матрицу заранее: монолитный камень с минеральным наполнителем после литья обрабатывать тяжело. Подходят любые материалы, стойкие к температуре и химии, но обязательно сухие. Сложные радиусы формируют силиконовыми или резиновыми вставками, стойкими к смоле и температуре и не меняющими форму. Комплект для этого этапа – силиконы для форм.
Сырьё: смола, наполнители, гелькоут, гранулы, аэросил
Смола. Для литья с наполнителем берут марки с пониженной усадкой – A380PMC и A300PMC: усадка 1,4–2,0 %, HDT 68 °C, водопоглощение 0,10 % за 7 дней, твёрдость по Барколу 40–42, изгиб 85 Н/мм², растяжение 67 Н/мм², гель 6–10 мин с 3 % МЕКП. Терефталевая T282PMBE даёт большую теплостойкость, но и усадку 4,3 % (HDT 75 °C, гель 18–22 мин с 2 % МЕКП). При ручном литье нужна именно низкая усадка, иначе крупная плоская деталь уходит «пропеллером».
Наполнители. Кварцевый песок предпочтительнее мела и микрокальцита – он не впитывает смолу. Требования: сухой, калиброванный, без глинистых включений. Фракций две-три, каждая примерно на порядок меньше предыдущей (ориентир 1,2 / 0,2 / 0,02 мм), а крупное зерно – не больше 1/3 толщины стенки. Доли подбирают по формуле Фуллера, типовой пример – 59 / 28 / 13 %. Каталог подборки – наполнители для смолы и гелькоута.
Гелькоут формирует декоративный слой и защищает массив. Гранулы RADOCHIPS (отверждённый неплавкий полимер, нелетучих ≥99,9 %, насыпная плотность 0,9–1,2 г/см³, твёрдость по Барколу 45–75, частицы до 0,8 мм, срок хранения 12 месяцев) добавляют в смолу до 3 % для гранитной поверхности – это не пигмент, а наполнитель. Дополнительный декор смотрите в разделе полиэфирные гранулы для декоративного слоя.
Аэросил удерживает крупное зерно от оседания: 0,5–1 % от веса смолы (это около 100 мл на 1 л), вводить в смолу до песка. Гидроксид алюминия даёт прочность, антиусадочность и снижение горючести, не желтит смесь, но не более 64 % в смеси со смолой – иначе масса не течёт.
Рецептура: с чего начинать замес
Первый слой: 60 % микрокальцит 5 микрон + 40 % смолы A300PMC. Далее вкладыш – армирующий слой. Второй слой: 50 % микрокальцит + 50 % смолы A300PMC. Катализатор – 1 % от массы смолы, при 20 °C нагрев начинается примерно через 40 минут; для изделий длиннее 5 м порцию снижают до 0,7 %.
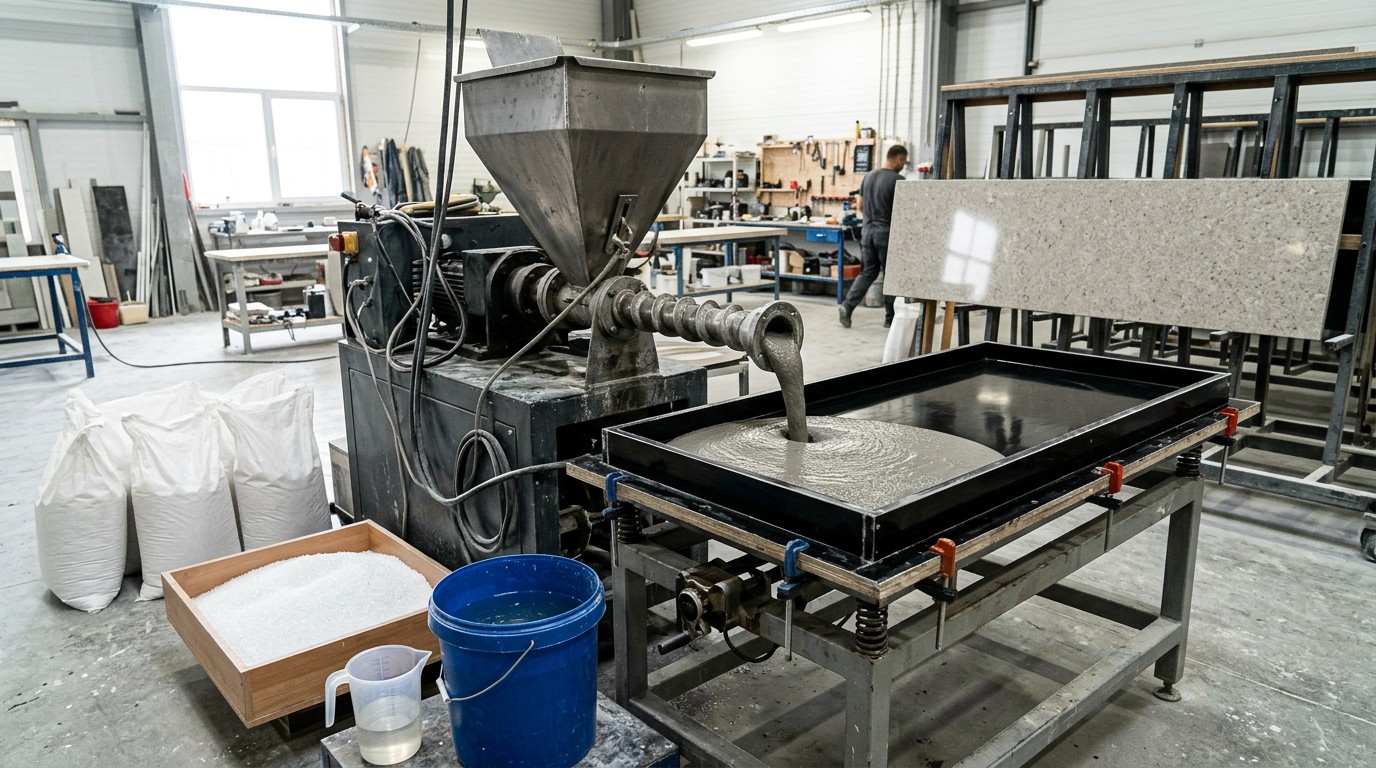
Общий ориентир расхода смолы – 15–18 % от массы смеси, ниже примерно 14 % практически невозможно. Плотности для расчёта: смола 1,1 кг/л, песок мелкий 1,9, средний 1,8, крупный 1,7 кг/л, готовая смесь около 2,1 кг/л. Пример на 10 л: смола 3,3 кг + мелкий 2,47 кг + средний 5,04 кг + крупный 10,03 кг, то есть 15,7 % смолы. Смесь вибрируют до прекращения выхода пузырей.
Оборудование и участки цеха
Цех делят на участки. Склад сырья: смолы и гелькоуты – не выше 25 °C, в тёмном месте и непрозрачной таре (пропиточные RADOPOL хранятся по паспорту марки: A181PNCTE 6 месяцев в металле и 4 в пластике, A401PNDTE – 4 и 3 месяца, литьевые – 4 и 3 месяца, гелькоуты 3–6 месяцев); наполнители – сухими при влажности менее 75 %.
Участок литья – смеситель и литьевая машина: оборудование для искусственного камня Respecta даёт производительность 4, 6 и 12 кг/мин, время задержки смолы в машине – 2–3 секунды. Гелеобразование подбирают так, чтобы успеть залить за 20 минут и отвибрировать 2–3 минуты. Если в таре уже пошла полимеризация, ставить на вибростол нельзя: отвердитель в этом случае уменьшают до 0,6 %, но не меньше.
Далее идут участок выдержки и постотверждения, участок отделки (обрезка облоя, шлифовка, полировка) и участок контроля.
Таблица: задача – материал – параметры
| Задача | Рекомендуемый материал | Важные параметры |
|---|---|---|
| Основной массив изделия | Смола с пониженной усадкой (A300PMC / A380PMC) | усадка 1,4–2,0 %, HDT 68 °C, водопоглощение 0,10 % |
| Изделие в тепловой зоне | T282PMBE (терефталевая) | усадка 4,3 %, HDT 75 °C |
| Безгелькоутная столешница (Solid Surface) | IN600MC (изофталевая + NPG) | HDT 90 °C, безгелькоутная группа |
| Наполнитель массива | Кварцевый песок 3 фракций | 1,2 / 0,2 / 0,02 мм, доли по формуле Фуллера |
| Декоративная поверхность | Полиэфирные гранулы RADOCHIPS | частицы до 0,8 мм, Баркол 45–75, в смолу до 3 % |
| Лицевой слой | Гелькоут для искусственного камня | 500–600 мкм, декоративный слой 65 % гелькоута + 35 % наполнителя |
| Против оседания зерна | Аэросил | 0,5–1 % от веса смолы (это около 100 мл на 1 л), вводить до песка |
| Глянец матрицы и изделия | Пасты BF-050 / BF-100 | полировка кругом, сдув пыли воздухом |
| Сложные радиусы и формы | Силиконы для форм | стойкость к смоле и температуре, стабильность формы |
Полимеризация, постотверждение и санитария
После расформовки изделие выдерживают не менее 24 ч и не более 7 суток при 18–23 °C, далее ведут ступенчато по HDT с нагревом и охлаждением около 10 °C в час. Критерий готовности – остаточный стирол: 3,5 % даёт 60 % паспортной прочности, 2,5 % – 75 %, не более 2 % – не менее 95 %.
Для изделий под питьевую воду проводят дополимеризацию 3–4 суток, затем заполняют водой и обрабатывают паром до 80 °C, моют щёткой в горячей воде около 60 °C неабразивным средством.
Отделка и контроль качества
Отделку начинают с обрезки облоя, переходят к мокрому шлифованию, снижая зерно от 400 к 1200, и заканчивают полировкой пастами BF-050 / BF-100 до глянца. Готовые изделия испытывают по CMI LS 2-76 / ANSI Z124/3: статические нагрузки 11,34 и 136,5 кг, остаточный прогиб не более 0,254 мм, удар 226,75 г с высоты 50,8 см, термошок 500 циклов (65,5 / 10 °C), цветостойкость ASTM D-2565 (200 ч), стойкость к пятнам по 7 реагентам и химстойкость по 14 реагентам, износ 10 000 циклов.
Параллельно контролируют технологические параметры: вискозиметром – смешанную смолу, дозировку перекиси – по температуре в цехе, толщину мокрой плёнки гелькоута – измерителем.
Пошагово: запуск цеха от помещения до первого изделия
- Помещение и вентиляция. 18–25 °C, приточно-вытяжная система, искробезопасность, отдельная зона полировки.
- Склад и условия хранения. Смолы и гелькоуты – до 25 °C в тёмном месте, наполнители – сухими.
- Первая матрица и болван. Жёсткая, глянцевая основа; дефекты болвана полируют и переносят чисто.
- Разделитель. Тонкий слой участками с выдержкой 15–20 мин и полировкой; для новой матрицы 3–5 слоёв, после последнего – 30 мин.
- Закладные и радиусы. Отверстия и вставки под смеситель, варочную панель, крепления ставят до литья.
- Гелькоут. Проектная норма сухого слоя 500–600 мкм: кистью 0,8–1 мм, напылением 0,4–0,6 мм.
- Декоративный слой. 65 % гелькоута + 35 % наполнителя; порядок ввода – сначала наполнитель, затем ПМЭК.
- Замес основного массива. Смола, песок трёх фракций, аэросил в смолу до песка, катализатор по норме.
- Виброобработка. Вибростол до прекращения выхода пузырей, 2–3 минуты.
- Выдержка и расформовка. Съём после набора прочности, без рывка по кромкам.
- Постотверждение. Не менее 24 ч при 18–23 °C, далее ступенчатый прогрев по HDT.
- Отделка и контроль. Облой, шлифовка, полировка, испытания на образце-свидетеле.
Типичные ошибки на старте
- Меловая основа вместо кварцевой – открытая пористость и впитывание.
- Одна фракция наполнителя – рыхлая структура вместо плотной упаковки.
- Влажные закладные – влага под смолой даёт пузыри и отслоение.
- Недостаток или избыток разделителя – залип формы либо ранний самосъём.
- Гелькоут тоньше 400–500 мкм пропечатывает стекло и гранулы, толще 1 мм растрескивается.
- Непрогретая смола – плохая адгезия слоёв.
- Больше нормы катализатора – перегрев и усадка.
- Пропущенная виброобработка – раковины и пузыри в массиве.
- Пропущенное постотверждение – прочность ниже паспортной.
- Обработка камня после литья вместо заранее заложенных отверстий.
Полный разбор процесса с режимами – в материале как сделать искусственный камень: пошаговая технология.
FAQ
Сколько слоёв нужно в изделии из искусственного камня? Три: гелькоут – лицо, основной массив из смолы и наполнителя – тело, вкладыш между ними даёт армирование. У безгелькоутной группы Solid Surface гелькоут отсутствует.
Почему крупную столешницу уводит «пропеллером»? Из-за усадки смолы. Для ручного литья берут марки с пониженной усадкой 1,4–2,0 % (A300PMC, A380PMC); смола общего назначения даёт усадку до 9 %.
Сколько катализатора добавлять в смесь? 1 % от массы смолы для столешниц и моек: при 20 °C нагрев начинается примерно через 40 минут. Для изделий длиннее 5 м норму снижают до 0,7 %.
Зачем в смесь аэросил, если есть песок? Он держит крупное зерно во взвеси и не даёт ему осесть в массив. Дозировка – 0,5–1 % от веса смолы (это около 100 мл на 1 л), вводить в смолу до песка; избыток густит смесь и повышает расход смолы.
Можно ли обойтись без постотверждения? Нет. Выдержка не менее 24 ч и не более 7 суток при 18–23 °C со ступенчатым нагревом по HDT выводит остаточный стирол к норме: при 3,5 % изделие набирает 60 % паспортной прочности, при не более 2 % – не менее 95 %.
Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Компания КМП (Москва) – официальный дилер «Радуга Синтез» (RADOPOL), доставка по России. Телефон: +7 (987) 816-31-08.
20.10.2026