


Смолы не хватило на последний слой. Ламинат отвердел до утра, дозаказ той же партии – это ещё неделя простоя, а гелькоут под ним уже набрал отлип и ждёт.
Обратный случай выглядит тише. В бочке осталось 30 кг, и через три месяца их придётся сливать: паспорт RADOPOL A181PNCTE отводит смоле 6 месяцев в металлической таре и 4 – в пластиковой.
Считают всегда от стекла: смолу дозируют по массе стекломата, а не по площади. Площадь нужна лишь затем, чтобы узнать, сколько стекла пойдёт в деталь. Готовые наборы под типовые задачи собраны в готовых комплектах, а стекломаты, стеклоткани и комбоматы – в разделе армирующих материалов.
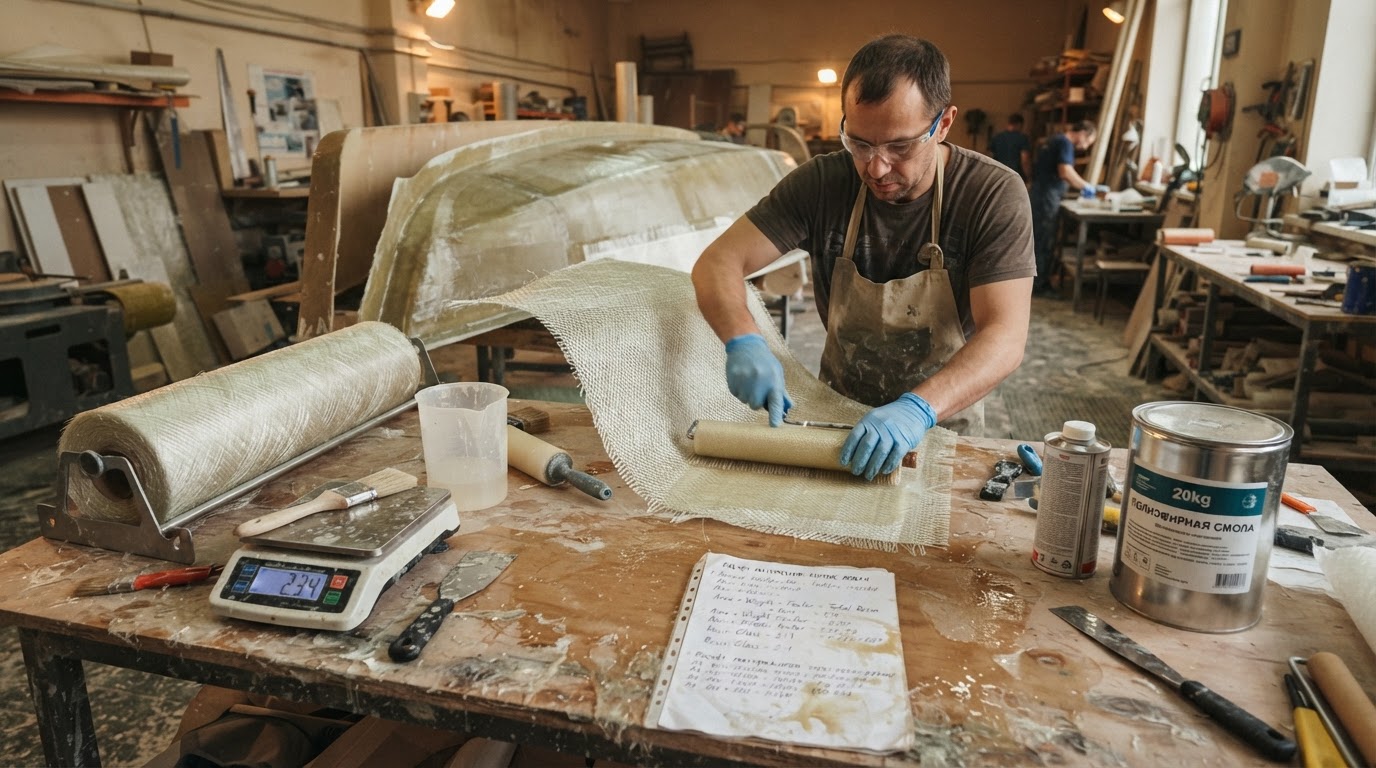 Сколько смолы нужно на 1
м² стекломата?
На слой стекломата 450 г/м² уходит около 0,9 кг смолы, на слой 600 г/м² – около 1,2 кг. Это при коэффициенте 2 к массе стекла, который в цеху берут как рабочий ориентир. Верхняя граница коридора – 2,3:1, то есть ≈1,0 кг на метр для 450-го слоя. К любой из этих цифр добавляют 10–15 % на потери – иначе на последний слой материала не хватит.
Смола пропитывает стекло и остаётся в нём, связь почти линейная. «Килограмм на квадрат» – не норма, а совпадение для одного слоя.
Плотность берут из паспорта партии. У эмульсионного мата Е-типа это 225, 300, 450, 600 и 900 г/м², у порошкового – 225, 300, 450, 600 г/м² при содержании щелочей меньше 1 % (данные по стекломатам Jushi). В расчёт подставляют килограммы: 0,45 вместо 450.
Почему на криволинейной детали расход выше расчётного?
Потому что к площади добавляют 10–15 % по практике цеха: на кривой поверхности стекломат кроят полосами и кладут внахлёст, часть уходит в подрезку. У плоской детали такой надбавки нет: там мат ложится встык, и расчёт совпадает с фактом почти точно. Чем круче изгиб, тем больше полос и тем ближе надбавка к верхней границе.
Раскрой планируют от ширины рулона: стекломаты Jushi приходят шириной 1250 мм. Корпус 3 × 1,5 м в неё не влезает целиком – 1,5 м набирают из двух полос, и перехлёст съедает свои проценты.
Как посчитать стекломат по площади и числу слоёв?
Масса стекломата равна площади, умноженной на плотность и число слоёв: деталь 4,5 м² под слоем 450 г/м² забирает 2,03 кг стекла, три таких слоя – 6,1 кг. Дальше к результату добавляют 10–15 % на перехлёсты, подрезы и раскрой: без этой надбавки расчёт годится только для плоской детали, выкроенной без отходов.
Формула в одну строку:
Масса стекломата (кг) = площадь (м²) × плотность (кг/м²) × число слоёв
Пример пересчёта в рулон. Погонный метр EMS450 шириной 1,25 м весит 1,25 × 0,45 = 0,56 кг. Значит на 7 кг стекла нужно 12,5 пог. м – заказывают 13, с округлением вверх.
Сколько смолы брать на килограмм стекла?
По руководству для рубленого стекломата отношение смолы к стекловолокну лежит между 2,3:1 и 1,8:1 – это содержание стекла 30–35 % по массе. Округлённая двойка, которой пользуется цех, стоит в середине этого коридора, но паспортной нормой не считается. Для тканого ровинга соотношение совсем другое – 1:1, стекла 50 %.
Единой цифры, которую можно было бы назвать заводской нормой, в документах нет. В инструкции по изготовлению матриц то же записано иначе: 70 % смолы и 30 % стекломата во всех слоях, кроме первых двух. Это те же 2,3:1 с другой стороны.
Отсюда практическое правило: двойка годится для черновой прикидки закупки, а по факту смотрят на ламинат. Смола выступает после прикатки – коэффициент завышен, мат белеет – занижен.
Масса смолы (кг) = масса стекломата (кг) × 1,8…2,3
Как посчитать корпус лодки 3 × 1,5 м?
Днище 3 × 1,5 м – это 4,5 м² ламината по схеме «гелькоут плюс три слоя EMS450». К заказу выходит около 13 погонных метров стекломата при рулоне 1,25 м, 14 кг смолы, 330 г МЕКП и 2,6 кг гелькоута. Ниже арифметика по шагам: подставьте свою площадь, плотность мата и число слоёв – порядок действий останется тем же.
Стекло. Один слой: 4,5 × 0,45 = 2,03 кг. Три слоя: 2,03 × 3 = 6,08 кг. С надбавкой 15 % на перехлёсты и подрезы: 6,08 × 1,15 ≈ 7,0 кг. В погонных метрах: 7,0 / 0,56 ≈ 12,5, округляем до 13 пог. м.
Смола. 6,08 × 2 = 12,2 кг на пропитку. С теми же 15 % на подтёки, прикатку и остатки в таре: 12,2 × 1,15 ≈ 14,0 кг.
Катализатор. 14,0 × 2 % = 280 г на смолу, плюс 52 г на гелькоут, итого около 330 г – к заказу 0,4 кг.
Гелькоут. 4,5 м² × 0,5 кг/м² = 2,25 кг. С надбавкой на потери при нанесении – 2,6 кг.
Контрольная проверка. Содержание стекла: 6,08 / (6,08 + 12,2) = 33 %, это внутри 30–35 %, значит коэффициент выбран верно. Вышло 25 % или 45 % – пересчитайте смолу, а не закупайте по первому результату.
Для килеватого корпуса площадь берут по развёртке, а не по габаритам. Методика та же.
Расход по слоям: что брать под каждую задачу
Гелькоут даёт 0,4–0,5 мм и около 500 г/м², слой мата 450 г/м² забирает 0,9 кг смолы на метр, слой 600 г/м² – 1,2 кг, отвердителя идёт 1–2 % от массы смолы. Ниже те же цифры собраны по задачам: что кладут первым, чем набирают толщину и чем закрывают силовые зоны.
| Задача | Материал | Параметры |
|---|---|---|
| Декоративно-защитный слой на матрицу | Полиэфирный гелькоут, кистевой тиксотропный | 0,4–0,5 мм, около 500 г/м² по TDS; МЕКП 2 %; ламинировать после отлипа |
| Основные слои ламината | Смола RADOPOL A181PNCTE + стекломат EMS450 | 450 г/м²; смолы ≈0,9 кг на 1 м² слоя при коэффициенте 2 |
| Силовые слои, усиление зон | Та же смола + стекломат EMS600 | 600 г/м²; смолы ≈1,2 кг на 1 м² слоя; не более 4 слоёв за цикл |
| Отверждение смолы и гелькоута | МЕКП, например Akperox A-50 | 1,0–2,0 % от массы смолы по TDS; при 20–25 °C – 2 %, это 20 г на кг |
| Литьё с наполнителем | Смола низкой вязкости + 2–3 фракции наполнителя | Смолы 15–18 % от массы смеси, фракции отличаются на порядок |
| Первое изделие, мелкий ремонт | Готовый комплект: смола, стекломат, отвердитель | Пропорции собраны под типовую задачу |
Сколько катализатора добавить в смолу?
МЕКП идёт 1–2 % от массы смолы: на 1 кг замеса это 10–20 г, на 14 кг – 280 г. TDS Akperox A-50 даёт рекомендуемый диапазон 1,0–2,0 % и оговаривает, что точку внутри него выбирают по технологии, температуре и влажности. Верх берут в тепле и на тонких слоях, низ – в прохладном помещении и на массиве, где реакция и без того разгоняется.
Для планировки замеса полезны паспортные гель-таймы при 20 °C: A101PNCTE – 15–25 мин с 2 % МЕКП, T200MC – 7–12 мин, I400MC – 8–15 мин, T400LC – 10–30 мин. Разброс втрое – разные марки под разные процессы.
Массивные изделия катализируют слабее: в рецептуре столешниц длиннее 5 м ставят 0,7 % от массы смолы, потому что толстый слой сам разогревается. Для гелькоутов RADOPOL GIN600–608 паспортный гель-тайм – 8–12 мин при 1,5 % МЕКП.
Какой слой гелькоута и сколько его на метр?
TDS гелькоута GC 794 предписывает слой 0,4–0,5 мм, и это около 500 г/м². На корпус 4,5 м² уходит 2,25 кг, с надбавкой на потери – 2,6 кг. Руководство по открытым формам для той же толщины даёт более широкий коридор 450–600 г/м², и брать из него разумнее верхнюю половину: недолив обходится заметнее перелива.
Тоньше нельзя: смола следующего слоя проступит сквозь покрытие. Толще тоже плохо – покрытие растрескивается от удара с обратной стороны.
Дозировка пероксида у гелькоутов своя, она не равна смоляной: TDS GC 794 запрещает вводить меньше 1 % и больше 3 %. У RADOPOL GIN600–608 плотность 1,15 ± 0,05 г/см³, сухой остаток 53 ± 2 %, тиксотропный индекс 6–8 – такой состав не стекает с вертикальной стенки. У топкоута GEFR индекс тот же.
Сколько смолы нужно в литьевую смесь с наполнителем?
В литьевой смеси смолы 15–18 % от массы, остальное – наполнитель. Арифметика другая: смола здесь не пропитывает стекло, а заполняет пустоты между зёрнами, поэтому считают не от площади, а от объёма смеси. Наполнитель берут 2–3 фракциями, отличающимися на порядок: 0,8–1,2 мм, 0,1–0,3 мм и кварцевая мука 0–0,02 мм.
Литр смолы весит 1,1 кг, литр песка – 1,7 кг, поэтому равные по объёму порции дают разный вес. Порядок: взвесить литр сухой смеси фракций без тары, поделить на плотность кварца 2,65 кг/л – разница покажет объём пор, который займёт смола.
Пропорции фракций считают по формуле Фуллера: S = 100√(d/D), где d – максимальный размер зерна фракции, D – максимальный в смеси.
Тиксотропная добавка – отдельная строка: пирогенный кремний (аэросил) идёт 0,5–1 % от веса смолы (около 100 мл на литр), точное количество подбирают экспериментально. Переложили – смесь отвердела колом и не течёт в матрицу.
Почему смолы уходит больше, чем по расчёту?
Потому что 10–15 % смолы не остаётся в изделии: она уходит на прикатку, подтёки с вертикальных бортов и стенки тары. Это не брак и не ошибка мастера, а свойство открытого формования: смола работает на воздухе, а не в закрытой оснастке под давлением, и часть её неизбежно остаётся на инструменте.
Инструмент меняет цифру: валик с длинной рукояткой забирает смолы больше кисти и требует более точного контроля за соотношением. Работаете валиком – закладывайте надбавку по верхней границе.
Есть и перерасход не про потери: лишняя смола остаётся в ламинате, добавляет вес и усадку – у RADOPOL A181PNCTE паспортная усадка 9,0 %. Плюс экзотермика: за цикл кладут не более 4 слоёв, иначе середина разогревается и гелькоут трескается.
Что будет, если материал полежал до следующего заказа?
Смолу RADOPOL A181PNCTE паспорт хранит 6 месяцев в металлической таре и 4 месяца в пластиковой, гелькоут – 3 месяца при +15…+25 °C по TDS. Дальше гель-тайм уходит вверх: партия, которая вчера вставала за 15 минут, сегодня держится полчаса, и виноват уже не катализатор, а возраст смолы.
Отвердитель живёт по своим срокам: Akperox A-50 – минимум 6 месяцев, Akperox ER 60 FW – 3 месяца. Оба хранят отдельно от ускорителя, смешивать их нельзя.
Стекломат портится не от времени, а от влаги: его держат при относительной влажности ниже 75 % в упаковке до момента использования. Мокрый мат не пропитывается и идёт в брак, поэтому закупку считают под срок хранения смолы.
Что проверить перед заказом материалов?
Проверка занимает десять минут и начинается с площади по фактической поверхности: габариты 3 × 1,5 м и развёртка килеватого днища дают разные цифры. Дальше шесть пунктов, и каждый закрывает свою ошибку: недобор стекла, перелив смолы, лишний вес ламината. Проверять лучше до оплаты счёта, а не в день замеса.
- Площадь снята с фактической поверхности, у криволинейных деталей – по развёртке.
- К стекломату добавлено 10–15 % на перехлёсты, к смоле – 10–15 % на потери.
- Число слоёв выбрано под нагрузку: 1–2 для декоративных изделий, 3–5 для корпусов.
- Смола взята для пропитки стекломата, а не литьевая – у литьевых другое поведение при ламинировании.
- Катализатор посчитан от массы смолы и куплен с учётом гелькоута.
- Всё посчитано в килограммах: пропорции заданы по массе.
Если схема ламинирования под вопросом, пришлите технологу размеры изделия, число слоёв и условия эксплуатации. Общий подход разобран в статье «Расчёт смолы и стекломата на изделие».
О чём спрашивают перед первым замесом
Сколько смолы нужно на квадратный метр стеклопластика?
Ориентируйтесь на 2 кг смолы на 1 кг стекла, и тогда метр слоя 450 г/м² забирает около 0,9 кг, а метр слоя 600 г/м² – около 1,2 кг. Для толстого ламината из трёх слоёв 450-го это уже 2,7 кг на квадрат без надбавок. Цифра «2» – цеховая практика внутри коридора 2,3:1…1,8:1, а не паспортное значение, поэтому её всегда проверяют по содержанию стекла в готовом ламинате.
Как посчитать смолу на лодку или катер?
Возьмите площадь по развёртке, умножьте на плотность стекломата и число слоёв – получите массу стекла, затем умножьте её на коэффициент от 1,8 до 2,3. Для днища 4,5 м² и трёх слоёв EMS450 выходит 7 кг стекла и 14 кг смолы с надбавкой на потери. Катализатор считают от массы смолы: 2 % дают 280 г. Корпус катера считают по той же схеме, просто площадь и число слоёв больше.
Сколько слоёв стекломата класть на корпус?
Для декоративных и малонагруженных изделий хватает 1–2 слоёв мата 300–450 г/м², для корпусов лодок и катеров берут 3–5 слоёв. За один цикл укладывают не более 4 слоёв: дальше экзотермика разогревает середину ламината, гелькоут трескается, изделие может повести. Если по расчёту слоёв больше, между циклами дают теплу выйти и ламинату остыть, иначе середина уйдёт в перегрев и появятся те же трещины.
Какой запас материала брать при заказе?
Закладывайте 10–15 % к расчётному количеству – на перехлёсты и подрезы стекломата, на подтёки и остатки смолы в таре. У неопытного мастера потери ближе к верхней границе, у бригады на потоке – к нижней. Округляйте в большую сторону: остаток смолы пригодится для ремонта и доводки, а нехватка останавливает ламинирование на середине, когда гелькоут уже нанесён и ждёт ламината.
Почему смолу считают килограммами, а не литрами?
Потому что все пропорции заданы по массе: и коэффициент к стеклу, и дозировка пероксида 1–2 %. Литр полиэфирной смолы весит около 1,1 кг, поэтому пересчёт через объём добавляет лишний шаг и лишнюю ошибку. Катализатор вообще нельзя мерить объёмом: 20 г на килограмм смолы отмеряют на весах, а не колпачком от канистры. Ошибка в дозировке пероксида видна не сразу – она вылезает трещинами через неделю.
Где взять смолу, стекломат и отвердители
Компания КМП поставляет полиэфирные смолы завода «Радуга-Синтез» (марка RADOPOL), гелькоуты, стекломаты Jushi и отвердители Akperox. Фасовки от 1 кг до промышленных бочек – для мастерских, сервисов и серийных производств в Москве и по всей России, с доставкой транспортными компаниями.
Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Позвоните по телефону +7 (987) 816-31-08 или оставьте заявку на сайте – технолог поможет рассчитать расход на ваше изделие, подскажет схему ламинирования и соберёт заказ в один комплект.
Статья подготовлена компанией КМП – поставщиком композитных материалов (полиэфирные смолы RADOPOL, гелькоуты, стекломаты Jushi, отвердители) в Москве и по России.
Материал обновлён 23.10.2026.
03.09.2026