


Вода – самый тяжёлый режим эксплуатации для стеклопластика: чаша бассейна годами контактирует с пресной, хлорированной или морской водой, стоит под открытым солнцем и держит гидростатическое давление стенки. Первые дефекты приходят не сразу: гелькоут желтеет и покрывается «паутиной» микротрещин, глянец уходит, а через несколько сезонов под покрытием вспучиваются водные пузыри – осмос. Причина почти всегда в материалах: для чаши взяли смолу общего назначения и нанесли защитный слой без расчёта на воду и ультрафиолет. Воду, УФ и хлор держат изофталевые и винилэфирные смолы в паре с гелькоутом повышенной стойкости – готовые варианты под свой способ нанесения собраны в категории гелькоуты для бассейнов.
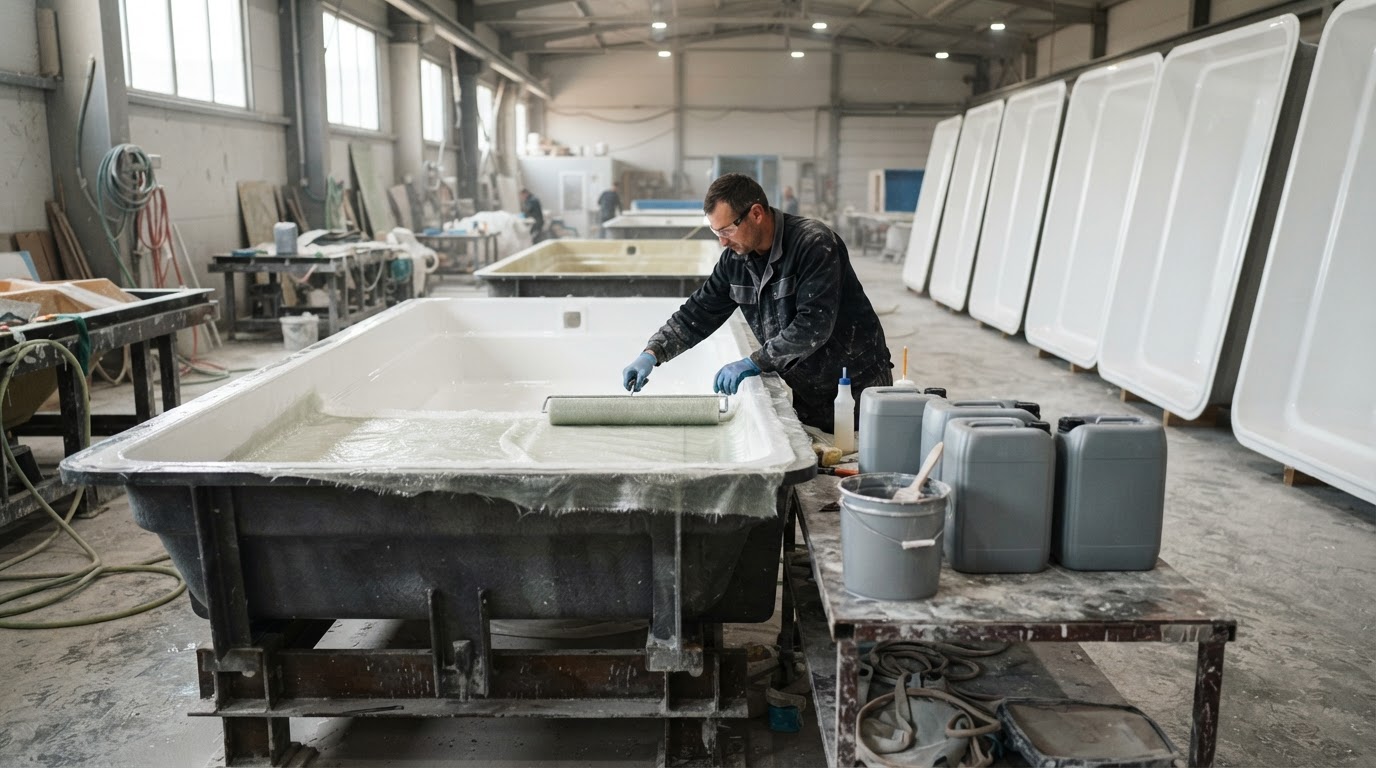
Из чего делают чашу стеклопластикового бассейна
Чаша – это не «смола», а композит из четырёх составляющих, и каждая решает свою задачу:
- Гелькоут – лицевой защитно-декоративный слой, который контактирует с водой. Держит цвет и глянец, закрывает ламинат от воды и УФ.
- Барьерный (лайнерный) слой – смола без наполнителя: изолирует ламинат от диффузии воды.
- Ламинат – чередование стекломата и смолы; набирает толщину и прочность стенки.
- Отвердитель и ускоритель – пероксид MEKP и октоат кобальта: задают отверждение и конечные свойства.
Формула «просто смола» здесь не работает: смола отвечает за герметичность и связывание стекла, но без гелькоута вода и УФ быстро добираются до армирующего слоя, а без барьерного слоя вода проходит ламинат. Все смолы для этих задач – в разделе полиэфирные смолы.
Требования к смоле для бассейна
К материалу чаши предъявляются пять требований одновременно, и они конфликтуют – поэтому выбор основы смолы так важен:
- Вода. Пресная, хлорированная и морская вода с солями проникает через микродефекты гелькоута в ламинат. Чем ниже водопоглощение смолы, тем дольше живёт стенка.
- Осмос. Вода диффундирует в ламинат, скапливается на границе «гелькоут–ламинат» и вспучивает покрытие водными пузырями. Дефект проявляется не сразу, а через сезоны эксплуатации, поэтому закладывается на этапе выбора смолы и барьерного слоя. Механику процесса разбирает материал про осмос гелькоута.
- УФ. Без УФ-стабилизации поверхность желтеет и мелеет (chalking), теряет глянец.
- Постоянная нагрузка. Стенка держит гидростатическое давление круглосуточно – смола должна работать без ползучести.
- Температура. Сезонные перепады, а в открытых чашах и циклы замерзания, усиливают напряжения в ламинате.
Какая смола подойдёт: типы и критерии выбора
Основа смолы определяет, как чаша переносит воду. По каталогу RADOPOL (производитель «Радуга Синтез») различия выглядят так:
- Ортофталевая – общего назначения, ручное формование и литьё. Для чаши подходит ограниченно: несложные изделия и ремонт.
- С малой усадкой – под большие изделия. Чаша бассейна формуется целиком, поэтому жёстче допуск на геометрию и выше риск коробления: нужна смола с пониженной усадкой. Под это берут смолу полиэфирную для пропитки стекломата Radopol A401PNDTE – ортофталевую на комбинации гликолей, среднереактивную, предускоренную, тиксотропную и водостойкую, с пониженной эмиссией стирола. Хорошо пропитывает стекломат и стеклоткань, даёт быстрый съём с матрицы, а производитель рекомендует её как раз для изделий со сложной геометрией и вертикальными поверхностями – то есть под стенку чаши. Рядом по назначению – смола 3401 ТА. Почему именно малая усадка. По паспорту усадка A401PNDTE – 2,0 % против 9,0 % у типовой смолы общего назначения (A101PNCTE), разница в 4,5 раза. Меньше усадка – меньше внутренних напряжений и коробления: форма точнее держится, размеры стабильны по всей высоте чаши, а стенка не «тянет» гелькоут. Остальные паспортные значения: сухой остаток 57 ± 2 %, вязкость Brookfield 1000–1200 сПз, гель-тайм 20–60 мин при 20 °C с 1,5 % МЕКП50, твёрдость по Барколу 35–38, водопоглощение за 7 дней 0,15 %, теплостойкость 55 °C, прочность при изгибе 80 Н/мм², удлинение 5,2 %.
- Изофталевая – выше водо- и химстойкость, меньше водопоглощение. Базовый выбор для чаши: I400MC рассчитана на непрерывную намотку и химстойкий лайнерный слой, теплостойкость до 90 °C.
- Изофталевая + неопентилгликоль (NPG) – максимум водо- и УФ-стойкости, применяется в Solid Surface и безгелькоутных изделиях. IN600MC (стирол + метилметакрилат) держит теплостойкость 90 °C.
- Винилэфирная (VE) – наиболее высокая стойкость к воде, хлору и кислотам. Идёт на лайнерный (барьерный) слой в ответственных ёмкостях: RADOPOL VE600, VE-680.
- Терефталевая – T200MC / T400MC, в том числе для пултрузии.
Критерии выбора просты: под чашу берут изофталевую или изофталевую с NPG; для ответственных чаш под хлор и морскую воду добавляют винилэфирный лайнерный слой; ортофталевые оставляют для несложных изделий и ремонта. Внутренний барьерный слой формуют без наполнителя – наполнитель только открывает дорогу воде.
Требования к гелькоуту и почему УФ-стойкость критична
Гелькоут бассейновой серии отличается от декоративного двумя свойствами: УФ-стабилизацией и сопротивлением осмосу. Незащищённый слой под солнцем желтеет и покрывается мелом, а как только в нём появляются микродефекты, вода идёт в ламинат и запускает осмос.
Параметры слоя, которые нельзя менять произвольно:
- Сухой слой 500–600 мкм (допустимо 0,4–1 мм), мокрая плёнка 0,5–0,8 мм.
- Расход смеси – примерно 450–600 г/м².
- Тоньше 400–500 мкм – «крокодиловая кожа» и пропечатывание стекломата; толще 1 мм – растрескивание.
- Нанесение в 2 слоя кистью или несколькими тонкими слоями по 0,2 мм напылением с паузой 2–4 мин на выход воздуха.
- Напыление: сопло 1,7–2,0 мм, давление 5–6 атм, дистанция 50–100 см, перекрытие полос 20 %, пистолет заводить с края формы.
- Отверждение «до отлипа» – 3–6 часов, ламинировать в течение примерно 5 часов после отлипа.
Под лицевую поверхность чаши подходит белый гелькоут белый RADOPOL GIN618 RAL 9003.
Таблица: задача – материал – параметры
| Задача | Рекомендуемый материал | Важные параметры |
|---|---|---|
| Лицевой слой чаши | Гелькоут бассейновой серии, белый RAL 9003 | Сухой слой 500–600 мкм, расход 450–600 г/м², УФ-стабилизация |
| Формование чаши | Изофталевая смола I400MC | Минимальное водопоглощение, теплостойкость до 90 °C |
| Максимум стойкости к УФ | Изофталевая смола с NPG, IN600MC | Стойкость к УФ, стирол + метилметакрилат, теплостойкость 90 °C |
| Ответственная чаша под хлор и морскую воду | Винилэфирный лайнер RADOPOL VE600 / VE-680 | Наибольшая стойкость к воде, хлору и кислотам |
| Пропитка стекломата при ручном формовании | Смола полиэфирная для пропитки стекломата Radopol A401PNDTE | Сухой остаток 57 ± 2 %, вязкость 1000–1200 сПз, гель-тайм 20–60 мин, Баркол 35–38; 3401 ТА |
| Большая чаша: точная геометрия без коробления | Смола Radopol A401PNDTE | Пониженная усадка – 2,0 % по паспорту (у смолы общего назначения A101PNCTE 9,0 %), водостойкая, тиксотропная |
| Армирование ламината | стекломаты Jushi EMS450 | 450 г/м², лёгкий выход воздуха, перехлёст не менее 100 мм |
| Отверждение ламината | Катализатор MEKP: Akperox A50 / Butanox M50 | 1–2 % от массы, максимум 2,5 %; 20 г/кг при 20–25 °C |
| Набор толщины стенки | Режим послойной укладки | Не более 4 слоёв за заход, далее выдержка на сброс тепла |
Технология изготовления чаши: пошагово
- Матрица. Проверяют геометрию и поверхность: трещины формы отпечатываются на лицевой стороне чаши.
- Разделитель. Наносят по технологии и не экономят: слой разделителя определяет чистоту съёма.
- Гелькоут. 500–600 мкм в два слоя, выдержка «до отлипа» 3–6 часов.
- Барьерный слой – смола без наполнителя, затем ламинат.
- Ламинат. Стекломат пропитывают и прикатывают валиками: удаляют воздух и распределяют смолу. Толщину набирают послойно, не более 4 слоёв за заход – иначе экзотермический перегрев, деформация и растрескивание, дальше нужна выдержка на сброс тепла. Перехлёст слоёв армирования – не менее 100 мм, углы и стыки – «ёлочкой», без воздушных карманов.
- Отверждение. Катализатор MEKP – 1–2 % от массы смолы (при 20–25 °C стандарт 2 % = 20 г на 1 кг), максимум 2,5 %. Для изделий длиной более 5 м дозировку снижают до 0,7 %: меньше тепловыделение, усадка и коробление. Ускоритель (октоат кобальта, Akcobalt 1.2) и пероксидный отвердитель никогда не смешивают напрямую – это взрыв; в предускоренных смолах ускоритель уже введён.
- Расформовка – только после набора твёрдости ламината, без удара киянкой.
- Постотверждение. Выдержка не менее 24 часов и не более 7 суток при 18–23 °C, затем ступенчатый нагрев по HDT смолы: для HDT 65 °C – 24 ч при 40 °C, 12 ч при 50 °C, 6 ч при 60 °C; для 85 °C – 48/24/12/6 ч соответственно. Подъём и спад температуры – примерно 10 °C в час, иначе внутренние напряжения и растрескивание.
- Контроль. Твёрдость по Барколу не меньше 20 единиц, замер толщины, осмотр при боковом свете, ацетоновый тест отверждения.
Отдельно про цех: рабочие условия – 18–25 °C и влажность 50–70 %, не ниже 15 °C. Смола, гелькоут, матрица и изделие должны быть одной температуры – выдержка в одном помещении около 24 часов. Разводить только ту порцию, которую успеете выработать за время гелеобразования, перемешивать без захвата воздуха и дать постоять 5–10 мин для восстановления тиксотропности.
Расход материалов и контроль качества
Ориентиры для планирования партии: гелькоута уходит 450–600 г/м² готовой смеси при сухом слое 500–600 мкм; ламинат набирают слоями стекломата 225/300/450/600/900 г/м² под требуемую толщину стенки с перехлёстом не менее 100 мм. Для усиленных зон применяют стеклоткани 200–1800 г/м² и комбомат ELTM 850/450.
Контроль ведут по трём точкам:
- Отверждение. Главный показатель – остаточный стирол: при 3,5 % прочность, модуль и температура размягчения дают около 60 % паспортных значений, при 2,5 % – 75 %, при не более 2 % – не менее 95 %. Для контакта с питьевой водой требования жёстче: увеличивают время и температуру постотверждения и промывают изделие горячей водой около 60 °C с неабразивным моющим средством.
- Твёрдость. Перед снятием изделия – по Барколу не меньше 20 единиц.
- Толщина и поверхность. Замер слоёв, визуальный осмотр при боковом свете: следы воздуха, сухие волокна и наплывы недопустимы.
Типичные ошибки при производстве бассейнов
- Ортофталевая смола общего назначения вместо изофталевой – растёт водопоглощение, чаша приходит к осмосу.
- Нет барьерного слоя без наполнителя – вода проходит ламинат напрямую, граница «гелькоут–ламинат» вспучивается.
- Перебор катализатора выше 2,5 % – перегрев, усадка, трещины.
- Толщина гелькоута меньше 400–500 мкм или больше 1 мм – «крокодиловая кожа» либо растрескивание.
- Более 4 слоёв за один заход – экзотерма и деформация стенки.
- Расформовка до отверждения ламината – трещины и коробление.
- Работа при температуре ниже 15 °C или без выдержки материалов – липкий гелькоут и слабая адгезия слоёв.
- Постотверждение пропущено – низкая прочность, желтизна, ранний осмос.
Плюс две ошибки, которые стоят отдельного упоминания: разбавление смолы стиролом сверх технологии охрупчивает ламинат, а пыль и влага в помещении вместе с экономией на разделителе дают брак лицевой поверхности.
Что важно учесть при заказе материалов
- Хранение. Не выше 25 °C, в тёмном месте, в непрозрачной таре. Срок хранения RADOPOL – по паспорту марки: A181PNCTE 6 месяцев в металлической таре и 4 месяца в пластиковой, A401PNDTE – 4 и 3 месяца, гелькоуты – 3–6 месяцев. Стекломат хранят сухим, при влажности менее 75 %, в упаковке: попавшая влага делает материал непригодным.
- Партии. Смолу и гелькоут одной партии на весь проект: разные партии дают разный оттенок и гель-тайм.
- Безопасность. Жидкие смолы – класс опасности 3: стирол 33–42 %, ПДК 30 мг/м³, вспышка 30–31 °C. Нужны вентиляция, искробезопасность и СИЗ.
- Комплект. Смолу, гелькоут, армирование и отвердитель с ускорителем подбирают под технологию и способ нанесения сразу – так исключаются несовместимые пары. КМП – официальный дилер «Радуга Синтез» (RADOPOL), поставки по Москве и России.
FAQ
Почему чаша бассейна покрывается водными пузырями? Это осмос: вода диффундирует через микродефекты гелькоута и вспучивает покрытие. Защита – изофталевая или винилэфирная смола, барьерный слой без наполнителя и гелькоут с сопротивлением осмосу.
Можно ли сделать чашу на ортофталевой смоле? Для несложных изделий – да, но под постоянный контакт с водой ортофталевая смола даёт высокое водопоглощение и приводит к осмосу. Под чашу берут изофталевую или изофталевую с NPG, для ответственных изделий – винилэфирный лайнер.
Сколько катализатора добавлять в смолу для крупной чаши? Стандарт – 1–2 % MEKP от массы смолы (2 % = 20 г на 1 кг при 20–25 °C), максимум 2,5 %. Для изделий длиной более 5 м дозировку снижают до 0,7 %: меньше тепловыделение, усадка и коробление.
Какая толщина гелькоута нужна для бассейна? Сухой слой 500–600 мкм (допустимо 0,4–1 мм), расход 450–600 г/м². Тоньше 400–500 мкм появляется «крокодиловая кожа», толще 1 мм слой растрескивается.
Что делать, если гелькоут желтеет и мелеет? Причина – недостаточная УФ-стабилизация или пропущенное постотверждение. Под бассейн берут гелькоут повышенной УФ-стойкости и доводят изделие постотверждением до остаточного стирола не более 2 %: тогда прочностные свойства держатся на уровне не ниже 95 % паспортных.
Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Компания КМП (Москва) – доставка по России. Телефон: +7 (987) 816-31-08.
13.10.2026