


Вы освоили литьё искусственного камня, но на второй-третьей столешнице стало ясно: качество упирается не в смолу, а в форму. Силикон рвётся на поднутрениях, полиуретановая форма не отходит, матрица даёт «волну» по геометрии. Ниже – три семейства оснастки (силикон, полиуретановые компаунды, жёсткие матрицы), конструкция формы и правила, от которых зависит её срок службы.
Короткий ответ: под сложный рельеф и поднутрения берут эластичный формовочный силикон, под гипс, бетон и архитектурные элементы – полиуретановые компаунды SCALO TR, под крупные изделия и тираж (столешницы, мойки, чаши) – жёсткую стеклопластиковую матрицу с матричным гелькоутом. Ассортимент – в разделе силиконы для форм: оловянные и платиновые силиконы, компаунды SCALO TR, загуститель и катализатор.
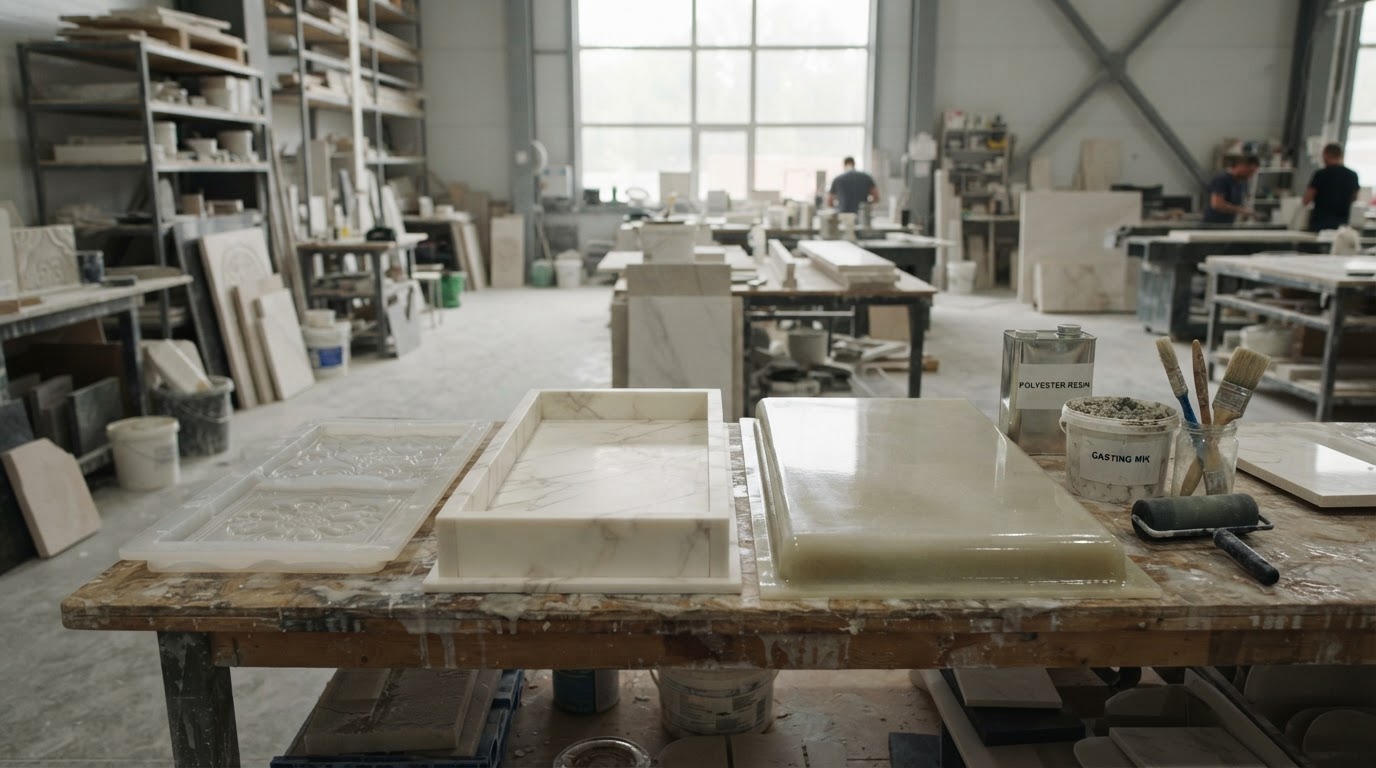
Чем отличаются три типа форм
Форма в литье камня решает три задачи: снять с мастер-модели точную копию, выдержать контакт с агрессивной смолой и отдать готовое изделие без боя. Под эти задачи берут разные материалы.
- Силиконовые (эластичные) – формовочные силиконы на оловянной (конденсационной) и платиновой (аддиционной) химии. Повторяют тонкую текстуру и поднутрения, снимаются «как перчатка»; самый ходовой вариант для декора, плитки, балясин сложного рельефа.
- Полиуретановые компаунды (SCALO TR 30 / TR 45) – эластичные, но плотнее силикона; под гипс, бетон, искусственный камень и архитектурные элементы. Адгезивны, поэтому под них обязателен разделительный состав.
- Стеклопластиковые (жёсткие матрицы) – стеклопластик; для тиража, стабильной геометрии и крупных изделий. Матрица держит форму сама.
Материал формы диктует и то, что в неё льют: заливочные жидкие пластики (JETICAST J SN / J P, SCALO PP 70) – материал отливки, а не формовки, их льют В форму.
Силиконовые формы: оловянные и платиновые
Силикон – самый универсальный материал для эластичной оснастки: от его химии зависят совместимость с заливаемым материалом и срок службы формы. Подбор марки по твёрдости и вязкости разобран в статье как выбрать силикон для форм; здесь силикон – один из типов оснастки.
Оловянные (конденсационные) – MOLD SIL SYSTEM M10, M20, M25, M30, M40 и Alcorsil 30. Твёрдость по Шору А зашита прямо в марку (10/20/25/30/40). Комплектуются отвердителем, соотношение 100 : 2–2,5, рабочая температура 23 °C, полимеризация 16 ч. Главное преимущество: при формовании полиэфирных и эпоксидных смол, жидких пластиков и ППУ разделительные составы не требуются. Фасовки – 0,5 + 0,01 кг, 1 + 0,025, 5 + 0,125 и 25 + 0,625 кг. Отдельно стоит Alcorsil 30 (Шор А 30 ± 2, белый): исключительно низкая вязкость и самый большой запас времени на заливку – время жизни 30 ± 5 ч при 25 °C, отверждение 5 ± 1 ч, комплект 5 кг + 100 г.
Платиновые (аддиционные) – PLATSET и PLATSET 01, смешивание 1А : 1В, твёрдость по Шору А от 10 до 40. Без запаха, с минимальной усадкой, разрешены для пищевых форм (выпечка, заморозка). У PLATSET 01: Шор А 0–1, плотность 1,05 г/см³, вязкость 4000–4500 сПз, прочность на растяжение не менее 1,5 МПа, удлинение не менее 450 %, усадка не более 1 %; время жизни 30–40 мин при 22–23 °C и 1,5 % отвердителя, полимеризация 6–7 ч при 25 °C. Это самый мягкий вариант – для поднутрений и съёма «как перчатку». Платиновая химия ингибируется серой, аминами, оловянными катализаторами, латексами, некоторыми пластилинами и красками, поэтому совместимость модели и инструмента проверяют на пробном образце.
Полиуретановые компаунды SCALO TR
Полиуретановые компаунды SCALO TR 30 и TR 45 – двухкомпонентные, с соотношением по весу 100 : 100. Их берут под гипс, бетон, искусственный камень и архитектурные элементы, где нужна эластичность силикона плюс плотность.
| Показатель | SCALO TR 30 | SCALO TR 45 |
|---|---|---|
| Твёрдость Шор А | 30 | 40 |
| Соотношение по весу | 100 : 100 | 100 : 100 |
| Вязкость, сПз | 1900 | 1700 |
| Время жизни, мин | 25 | 25 |
| Время отверждения, ч | 16 | 16 |
| Удлинение при разрыве, % | 1300 | 1100 |
| Прочность на растяжение, МПа | 3,15 | 3,05 |
| Плотность, г/см³ | 1,01 | 1,03 |
Правила работы с SCALO TR, нарушение которых и даёт «нерасформовку»: тщательно перемешать изоцианат (компонент А); температура компонентов 25 °C (после холодного хранения – прогрев до 24 ч); смешивать вручную или механически, рекомендована дегазация под вакуумом; съём через 16 ч при 25 °C, полная прочность – 24–48 ч. Не заливать ниже 18 °C и только в помещении с пониженной влажностью: полиуретан чувствителен к влаге. Хранить при 15–32 °C; потемнение полиола на свойства не влияет. Полиуретан адгезивен – разделительный состав обязателен и на модель, и на опалубку.
Стеклопластиковые матрицы для крупных изделий
Для тиража, стабильной геометрии и крупных изделий (столешницы, мойки, чаши) эластичной формы мало: нужна жёсткая матрица. Материал матрицы – стеклопластик, алюминий, сталь, полимербетон; требования – постоянство размеров, малая усадка и истираемость, термо- и химостойкость. Чаще берут стеклопластик: он технологичнее металла по формообразованию и шире по дизайну.
Мастер-модель (болван) – дерево, пластик, пенополиуретан, гипс. Требования к нему – стойкость к стиролу, постоянство размеров, термостойкость. Дефекты переходят на матрицу зеркально: царапина болвана даёт возвышение и убирается легко, а возвышение – впадину, которую выровнять сложно. Обработка болвана: мокрая шкурка 400 → 1200, затем полировальные составы, затем разделительный агент – восковый, поливинилацетатный спирт (ПВС) или двухкомпонентный.
Матричный гелькоут наносится на обработанный болван и задаёт поверхность будущей матрицы – берём матричный винилэфирный гелькоут. Толщина мокрой плёнки – не менее 1 мм. Кистью – 2–3 слоями с интервалом около 4 ч, до состояния «отлип» (липкость есть, следа нет). Напылением – сопло 1,70–2,00 мм, давление 4–6 атм, слоями 0,3–0,5 мм «мокрый на мокрый» с интервалом 10 мин.
Ламинирование матрицы – стекломат эмульсионный или порошковый 300/450/600 г/м² (стекломат ЕМС300 JUSHI – типовой первый слой). Смола матрицы – изофталевая. Против копирэффекта первым слоем укладывают стекловуаль. Не более 1 слоя в сутки (не более 2 мм), первые 2–3 слоя – мат 300 г/м², в слоях после первых двух соотношение ориентировочно 70 % смола / 30 % стекломат.
Разделитель по готовой матрице наносят тонким равномерным слоем без утолщений, участками 0,2–0,3 м², круговыми движениями, сразу растирая и полируя. Сушка 15–20 мин, затем полировка до блеска. На новой матрице разделитель наносят 3–5 раз с интервалом 15 мин, после последнего слоя – выдержка 30 мин. Ошибки здесь критичны: перебор даёт ранний самосъём, недостаток – 100 % залипание, а невыдержанная сушка приводит к тому, что воск растворяет верхний слой полиэфира и изделие не отходит. Подтёки начинают проявляться примерно после 100 изделий – их убирают очистителем матриц, а не наждачкой, иначе получают пузырьки в гелькоуте. Правила работы с разделителями и их выбор разобраны в статье какие разделители для матрицы лучше.
Конструкция формы: блочная, оболочковая, обмазочная
Материал – половина дела: вторая половина – как форма устроена. Различают конструкции:
- Оболочковая (одно- или двухсоставная): эластичный силиконовый кожух плюс жёсткая поддерживающая форма.
- Блочная: силикон заливается в короб и охватывает оригинал со всех сторон.
- Обмазочная (кожуховая): силикон наносят кистью слоем около 1 см, при большой модели – в несколько заходов; поверх – жёсткая поддерживающая форма из стеклопластика или гипса.
Формовочный короб делают из дерева, пластика или металла. Зазор вокруг оригинала – не менее 25 мм для оболочковой формы и не менее 15 мм для блочной; от верхней точки оригинала до верха короба – не менее 10 мм. Силикон «найдёт малейшую щель», поэтому короб герметизируют пластилином тщательно. Оригинал ставят на подставки высотой 1 см (для двухсоставной блочной), заглубляют в пластилин на дне короба, необрабатываемую часть закрывают фольгой и слоем пластилина или глины не менее 1 см.
Заливают медленно, держа контейнер как можно ниже, пока компаунд не покроет оригинал целиком плюс 10 мм сверху. Отверждение при комнатной температуре – 24 ч; в глубоких местах дольше, ускоряется вентиляцией или наклоном формы. Для гладкой блестящей отливки оригинал должен быть хорошо отполирован; разделительная смазка для модели – парафин, воск или мыльный раствор, а силиконовыми смазками лучше не пользоваться.
Загуститель Т-1 и заливка формы
Чтобы наносить силикон кистью по вертикали и делать утолщения на оболочковой форме, заливочный силикон загущают тиксотропной добавкой Т-1. Она повышает вязкость и оловянных, и платиновых силиконов; дозировка 0,5–3 %. Перебор ведёт к быстрому застыванию, ингибированию платиновой серии и изменению свойств, поэтому добавку вводят точно и хранят плотно закрытой, берегя от солнца.
В воздушные отверстия вставляют пластиковые трубки, выступающие на 10 см; заливают через воронку медленно, пока не заполнятся воздушные трубки, и слегка потряхивают форму для выхода пузырей. Для некоторых смол отверстия закрывают бумагой или пластиком, чтобы предотвратить ингибирование. Для платиновой химии и полиуретанов. Большую или сложную отливку ведут в два захода: сначала половину объёма, потрясти или отвакуумировать, затем долить остаток. Все операции – в помещении 18–25 °C и влажности 50–70 % (для столешниц 20–23 °C).
Таблица: задача – рекомендуемый материал – важные параметры
| Задача | Рекомендуемый материал | Важные параметры |
|---|---|---|
| Мелкий рельеф, много деталей, тонкая текстура | MOLD SIL SYSTEM, Alcorsil 30 | низкая вязкость; у Alcorsil 30 время жизни 30 ± 5 ч |
| Поднутрения, съём «как перчатку» | PLATSET 01, SCALO TR 30 | минимальная твёрдость: Шор А 0–1 / 30; удлинение не менее 450 % / 1300 % |
| Нанесение кистью по вертикали, оболочковая форма | Силикон + загуститель Т-1 | дозировка Т-1 0,5–3 %, иначе ингибирование платины |
| Пищевые формы (выпечка, заморозка) | Платиновая основа PLATSET | смешивание 1А : 1В, без запаха |
| Гипс, бетон, искусственный камень, архитектурные элементы | Полиуретановый SCALO TR 30 / TR 45 | 100 : 100, не ниже 18 °C, сухое помещение, обязателен разделитель |
| Тираж, износ, стабильная геометрия | Платиновая основа + жёсткая поддерживающая форма | толщина рабочего слоя, аккуратность расформовки |
| Крупные изделия: столешницы, мойки, чаши | Стеклопластиковая матрица + матричный гелькоут | плёнка гелькоута не менее 1 мм; ламинат ≈70 % смола / 30 % стекло |
| Серийное литьё смол с минимумом подготовки | Оловянный MOLD SIL SYSTEM | разделители не требуются для полиэфиров, эпоксидов, ППУ |
Число снятий с формы заранее не называют: в характеристиках его нет, потому что срок службы определяет связка «химия + поддерживающая форма + толщина рабочего слоя + температура и агрессивность заливаемого материала + аккуратность расформовки».
Частые вопросы
Чем силиконовая форма отличается от полиуретановой? Силикон эластичнее и снимается «как перчатка», оловянным маркам при формовке полиэфиров, эпоксидов и ППУ разделитель не нужен. Полиуретановые SCALO TR плотнее, идут под гипс, бетон и камень, но адгезивны – под них обязателен разделительный состав.
Какую форму выбрать для столешницы с мойкой? Крупное изделие требует жёсткой стеклопластиковой матрицы: эластичный силикон на такой геометрии «гуляет». Матричный гелькоут задаёт поверхность, стекломат держит форму.
Когда нужна обмазочная форма, а не блочная? Когда модель большая или рельеф сложный и погружать её в заливочный короб неудобно. Силикон наносят кистью слоем около 1 см в несколько заходов, сверху – жёсткая поддерживающая форма.
Зачем нужен загуститель Т-1? Он превращает заливочный силикон в тиксотропный – для нанесения кистью по вертикали и утолщений на оболочковых формах. Дозировка 0,5–3 %; перебор ингибирует платиновую серию.
Почему полиуретановая форма не отходит от изделия? Скорее всего не нанесли разделитель или заливали во влажном помещении. Полиуретан адгезивен и чувствителен к влаге; работать нужно только в сухом помещении и не ниже 18 °C.
Сколько изделий выдержит форма? Точной цифры нет: она зависит от химии, жёсткой поддерживающей формы, толщины рабочего слоя, температуры и агрессивности заливаемого материала и аккуратности расформовки.
Где купить оснастку и получить консультацию
Компания КМП (Москва) поставляет всё для форм и матриц: оловянные силиконы MOLD SIL SYSTEM M10–M40 и Alcorsil 30, платиновые PLATSET и PLATSET 01, полиуретановые компаунды SCALO TR 30 и TR 45, загуститель Т-1 (50 г) и катализатор, матричный винилэфирный гелькоут (спрей), стекломаты и смолы для ламинирования матриц, разделительные агенты. Фасовки: 0,5 кг, 1 кг, 5 кг и 25 кг по силиконам и компаундам, 50 г – загуститель, 125 г – катализатор. Доставка по Москве и всей России.
Не уверены, что взять под свою модель? Технолог КМП разберёт рельеф, поднутрения, тираж и заливаемый материал – и предложит схему формы. Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Звоните: +7 (987) 816-31-08.
Статья подготовлена компанией КМП (Москва) – поставщиком материалов для производства стеклопластика и искусственного камня.
07.10.2026