


Инфузию, RTM и пултрузию часто записывают в одну строку списка методов и выбирают по тому, какая смола ближе лежит. Но это разные процессы: в одном смолу тянет вакуум, в другом её впрыскивают насосом в закрытую форму, в третьем профиль непрерывно протягивают через фильеру. Отсюда разные требования к вязкости, гель-тайму и системе отверждения – одна и та же марка в чужом процессе даёт недопропитку или срыв цикла. Смолы под закрытые процессы собраны в разделе смолы для закрытых процессов формования (RTM и инфузия).
Восемь методов формования: краткая карта
- Ручное (контактное) формование – стеклоармирующий материал пропитывают кистью или валиками прямо в форме и прикатывают; отверждение при комнатной температуре.
- Напыление – смола и рубленый ровинг подаются на форму одновременно, одним аппаратом.
- Вакуумная инфузия – сухое армирование укрывают плёнкой и пропитывают смолой под действием вакуума.
- RTM – сухой раскроенный армирующий материал загружают в полость матрицы, форму закрывают и впрыскивают катализированную смолу; варианты – LRTM (низкое давление) и HP-RTM (высокое давление, короткий цикл).
- Препрег/автоклав – предварительно пропитанные материалы формуют под давлением и температурой; для ответственных деталей авиации и космоса.
- Филаментная намотка – ровинг, пропитанный активированной смолой, наматывают на оправу-сердечник.
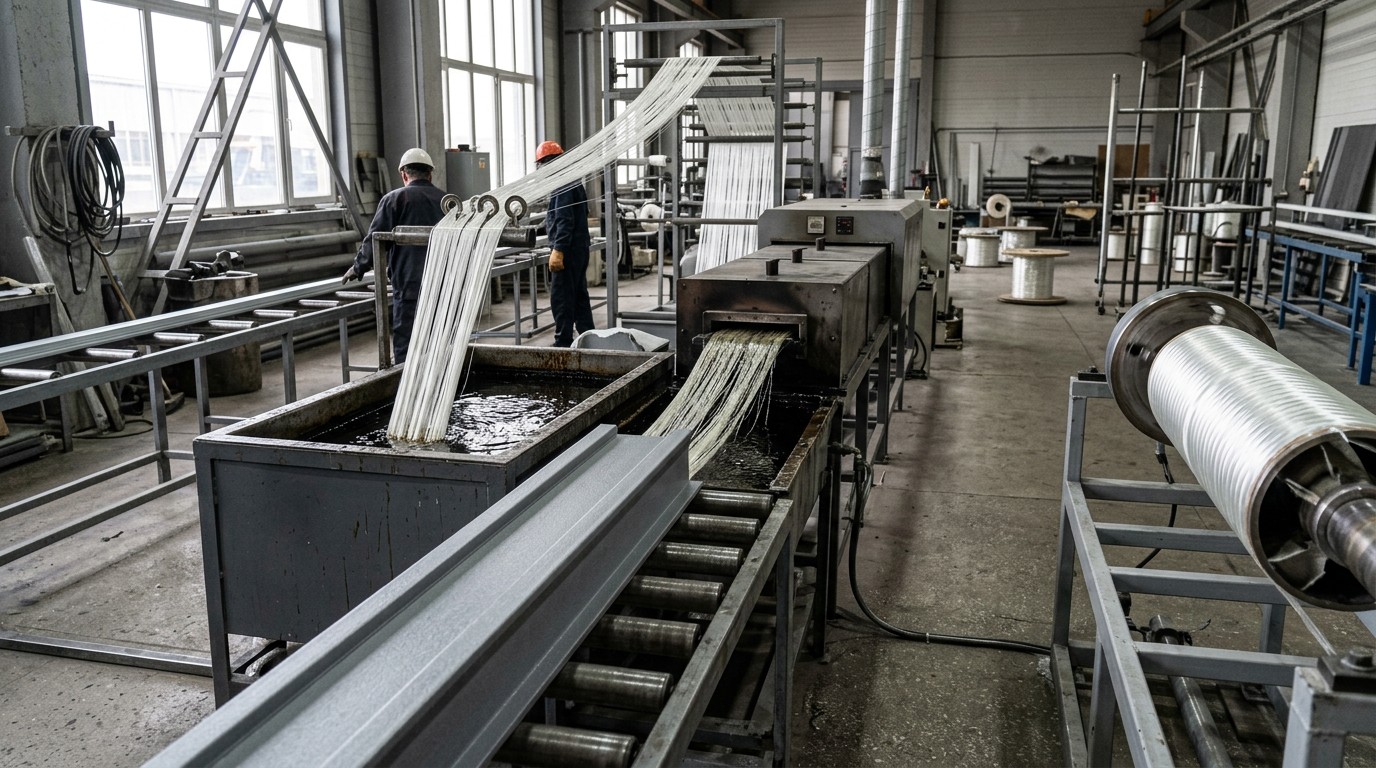
- Пултрузия – пучок волокон непрерывно протягивают через прогретый формообразующий профиль-фильеру.
- SMC/BMC-прессование – листовые и пастообразные полуфабрикаты формуют в прессе.
Как методы различаются по устройству процесса
Признаков, которые реально меняют выбор смолы и оснастки, четыре.
- Оснастка. Открытая форма (ручное формование, напыление), закрытая матрица (RTM, LRTM, HP-RTM), форма отсутствует – профиль протягивают через фильеру (пултрузия), либо работает оправа-сердечник (намотка).
- Пропитка. Либо сухое армирование лежит в форме и пропитывается на месте (инфузия, RTM), либо материал пропитан заранее (препрег), либо ровинг пропитывается в ванне по ходу процесса (пултрузия, намотка).
- Отверждение. Комнатная температура у открытых методов, нагрев – у пултрузии (туннельная печь) и у RTM в горячей оснастке.
- Серийность. Единичное изделие – открытые методы; серия деталей – RTM и прессование; непрерывная лента профиля – пултрузия.
Вакуумная инфузия
Суть: сухое армирование укладывают в форму, укрывают вакуумной плёнкой, из-под неё откачивают воздух, и смола затягивается внутрь за счёт перепада давления.
Требование к смоле одно, но жёсткое: низкая вязкость и удлинённый гель-тайм. Смола должна успеть пройти всю преформу до гелеобразования – если она загустеет на середине, дальняя часть детали останется сухой.
Расходники – плёнка, жгуты, трубки, фитинги, анкеры, воронки – собираются под конкретную схему раскладки: расходные материалы для вакуумной инфузии, а типовое решение по связующему – смола RADOPOL T484LB для вакуумной инфузии.
Плюсы: крупногабаритные детали, высокое содержание стекла, меньше эмиссии стирола. Ограничения: герметичность мешка, трубная обвязка и вакуумная станция.
RTM: инжекция смолы в закрытую форму
По терминологии завода процесс выглядит так: сухой раскроенный армирующий материал предварительно загружается в полость матрицы, матрица закрывается, в неё впрыскивается катализированная смола. После пропитки и достаточного отверждения матрицу открывают и извлекают готовую деталь.
Вариант VacFlo (технология вакуумного вливания) – разновидность инжекции в закрытую форму: он соединяет простоту вакуумной пропитки с преимуществами RTM, но без затрат на оборудование для инжекции.
Гелькоут под RTM берут специализированный, с «подлипом» – иначе лицо детали сносит потоком смолы. Пример – гелькоут GC 699: наполненный изофталевый, с низкой концентрацией стирола; вязкость 2500 мПа·с при 50 об/мин, нелетучих 65–70 %, гель-тайм 9 мин при 20 °C с 2 % МЕКП, HDT 90–100 °C, прочность на растяжение 38–42 МПа, твёрдость по Барколу 50.
Пултрузия: непрерывный профиль через фильеру
Пучок волокон, пропитанных полиэфирной смолой, протягивают через прогретую до 130–150 °C формообразующую фильеру. Типовой состав – 80 % стеклянного ровинга и 20 % смолы. Так выпускают профили, композитную арматуру, перила, лотки – линейную продукцию постоянного сечения.
Система отверждения собирается под нагрев: в смолу вводят наполнитель (тригидрат алюминия или микрокальцит), 1 % стеарата цинка от массы смеси, 1 % Тригонокс С и 1 % Perkadox CH-50. Нагрев зон 90–140 °C; при отрегулированных температурах пултрузера 130–145 °C суммарно перекисей берут 0,3 + 0,3 %, но не более 1 %.
Линия – это не только фильера: шпулярник на 60 бобин, выравнивающее устройство с подогревом нитей, пропиточная ванна с отжимом, узел спиральной намотки, туннельная печь 8 м из 3–4 секций, камера водяного охлаждения, узел протяжки с пневмоприжимом (до 7,5 м/мин) и отрезной механизм со счётчиком. Для формовки применяется «прямой» ровинг; для трудногорючих профилей берут смолу RADOPOL FR200.
Чем отличаются инфузия, RTM и пултрузия: прямое сравнение
- Откуда давление. В инфузии работает вакуум: атмосфера давит на плёнку и гонит смолу в сухое армирование. В RTM смолу подаёт насос в закрытую форму. В пултрузии движущая сила – тянущий механизм на выходе линии.
- Вязкость смолы. Инфузия и RTM требуют низковязкого связующего с удлинённым гель-таймом: пропитка идёт по сухому материалу. В пултрузии реологию регулируют наполнителем – вязкость там часто, наоборот, поднимают.
- Цикл. Инфузия и RTM дают одну деталь за цикл. Пултрузия выдаёт непрерывную ленту, которую режут по счётчику.
- Серийность. RTM – про серию повторяемых деталей, инфузия – про крупный единичный корпус, пултрузия – про метраж профиля.
- Армирование. В инфузии – сухие слои, в RTM – преформа или раскроенный мат, в пултрузии – ровинг из шпулярника.
- Критично в оснастке. Для инфузии – герметичность мешка и обвязка; для RTM – жёсткость и чистота матрицы с системой инжекции; для пултрузии – геометрия фильеры и стабильность температур.
Таблица: задача – материал – параметры
| Задача | Рекомендуемый материал | Важные параметры |
|---|---|---|
| Инфузия крупногабаритного корпуса | Смола для закрытых процессов (низковязкая) | низкая вязкость, удлинённый гель-тайм, вакуумная плёнка и жгуты |
| RTM-деталь серией | Смола для RTM + гелькоут GC 699 | предускоренная, гель-тайм 9 мин (20 °C, 2 % МЕКП) |
| Непрерывный профиль (пултрузия) | Смола для пултрузии + прямой ровинг | нагрев фильеры 130–150 °C, суммарно перекисей не более 1 % |
| Трубы и баллоны | Смола для намотки (изофталевая) | непрерывная намотка, контроль угла витков |
| Единичное крупное изделие | Смола для ручного формования | гелькоут 500–600 мкм, перехлёст 100 мм |
| Лицевой слой любой технологии | Гелькоут под метод нанесения | сухой слой 500–600 мкм, расход 450–600 г/м² |
| Ответственные детали авиации | Препрег | давление и температура, автоклав |
| Армирование под метод | Стекломат / ровинг / мультиаксиальная ткань | смола:стекло 1,8–2,3:1 для мата, 1:1 для тканого ровинга |
Филаментная намотка, ручное формование и напыление: где они уместны
Намотка. Ровинг, пропитанный активированной смолой, наматывают на сердечник (оправу) – так делают трубы, баллоны, ёмкости. Изофталевые смолы идут на намотку труб периодическим и непрерывным методом (лайнер), а также на ёмкости для ГСМ: полиэфирные смолы для намотки, марки RADOPOL I400MC (изофталевая для непрерывной намотки, химстойкий лайнерный слой, HDT до 90 °C), I403NB (непрерывная намотка), T400LC (низковязкая, намотка как несущий слой). Под типовые задачи берут смолу RADOPOL T480MC для намотки.
Намотку контролируют по геометрии: угол пересечения витков (helix wind angle) измеряют угломером, толщину ламината – ультразвуковыми или магнитными толщиномерами. Допуски на размеры до 1000 мм – ±3 мм, ровность – ±3 мм на 1000 мм, нарушение геометрии – 4 мм; изгибы и ямы на кантах не допускаются.
Ручное формование. Материал пропитывают кистью или валиками и прикатывают, выгоняя воздух. Подходят любые смолы (полиэфирные, эпоксидные, винилэфирные) и волокна. Для толщины выдерживают соотношение смола:стекло – для рубленого стекломата 2,3:1 … 1,8:1 (содержание стекла 30–35 %), для тканого ровинга 1:1 (50 % стекла). Развёрнутая технология – как сделать изделие методом ручного формования.
Напыление. Смола и рубленый ровинг подаются одновременно, для напыления применяют «рассыпающийся» ровинг 2400 tex. Содержание стекла ниже, а волокна короче, чем при ручной выклейке.
Пошагово: как выбрать технологию под изделие
- Определите габарит и серийность. Одна крупная деталь – инфузия или ручное формование; серия повторяемых деталей – RTM; метраж профиля – пултрузия.
- Выберите тип оснастки. Открытая форма, закрытая матрица, фильера или оправа – от этого зависит и метод, и оборудование.
- Сверьте вязкость смолы с процессом. Для инфузии и RTM нужна низковязкая смола с удлинённым гель-таймом; для пултрузии реологию регулируют наполнителем.
- Подберите систему отверждения. Комнатная температура – для открытых методов, нагрев – для RTM в горячей оснастке и для пултрузии.
- Проверьте гелькоут под метод. Для RTM – специализированный с «подлипом», лицевой слой 500–600 мкм, расход 450–600 г/м².
- Согласуйте армирование. Стекломат, ровинг, мультиаксиальная ткань или преформа; для намотки и пултрузии – «прямой» ровинг.
- Рассчитайте расход и режим. Катализатор MEKP (Akperox A50) – 1–2 % от массы смолы, максимум 2,5 %; для изделий длиннее 5 м – 0,7 %.
- Задайте условия цеха. 18–25 °C, влажность 50–70 %, перехлёст слоёв не менее 100 мм, не более 4 слоёв за один заход.
- Спланируйте постотверждение. Не менее 24 ч и не более 7 суток при 18–23 °C, далее ступенчато по HDT с нагревом и охлаждением около 10 °C в час.
Типичные ошибки при выборе технологии
- Инфузия на смоле общего назначения. Густое связующее не успевает пропитать преформу – часть детали остаётся сухой.
- Обычный гелькоут под RTM. Без «подлипа» лицевой слой сносит потоком смолы.
- Ожидание серии от открытых методов. Ручное формование и напыление дают разброс качества от рабочего к рабочему.
- Пултрузия без стабильных температур. Отклонение по зонам срывает отверждение профиля.
- Дозировка катализатора «без взвешивания». Выше 2,5 % – перегрев и усадка; в предускоренных смолах ускоритель уже введён, добавляют только катализатор.
- Смешивание ускорителя и пероксида напрямую. Октоат кобальта и отвердитель-пероксид никогда не смешивают – это взрыв.
- Больше 4 слоёв за заход. Экзотермический перегрев, усадка, коробление детали.
- Пропущенный контроль по остаточному стиролу. При 3,5 % деталь набирает лишь 60 % паспортной прочности, при не более 2 % – не менее 95 %.
FAQ
Чем отличается инфузия от RTM? И источником давления, и оснасткой. В инфузии смолу гонит вакуум под плёнку в открытую форму, в RTM её впрыскивает насос в закрытую матрицу. Обе требуют низковязкой смолы с удлинённым гель-таймом, но RTM даёт повторяемую серию, а инфузия – крупный единичный корпус.
Какая смола нужна для вакуумной инфузии? Низковязкая, с удлинённым гель-таймом: смола должна пройти всю преформу до гелеобразования. Под такие задачи выпускают специальные марки для закрытых процессов, например RADOPOL T484LB.
Почему под RTM берут специальный гелькоут? Поток смолы размывает лицо детали, поэтому нужен гелькоут с «подлипом». Пример – GC 699: наполненный изофталевый, вязкость 2500 мПа·с, гель-тайм 9 мин при 20 °C с 2 % МЕКП, HDT 90–100 °C.
Сколько перекисей нужно для пултрузии? При отрегулированных температурах пултрузера 130–145 °C суммарно берут 0,3 + 0,3 % Тригонокс С и Perkadox CH-50, но не более 1 %; в смесь также добавляют наполнитель и 1 % стеарата цинка.
Можно ли одной смолой закрыть и инфузию, и намотку? Нет. Намотка требует своей реологии – под неё берут изофталевые смолы, например RADOPOL I400MC для лайнерного слоя. Универсальная марка даст недопропитку или срыв цикла.
Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Компания КМП (Москва) – официальный дилер «Радуга Синтез» (RADOPOL), доставка по России. Телефон: +7 (987) 816-31-08.
16.10.2026