


Полиэфирные смолы российского производства: как выбрать поставщика для производства
Полиэфирная смола российского производства – продукт отечественного завода, выпускаемый по техническим условиям предприятия или по ГОСТ и передаваемый потребителю вместе с паспортом качества на конкретную партию. Обозначение марки в накладной у всех поставщиков одинаково, поэтому выбирать приходится по тому, что приходит вместе с тарой.
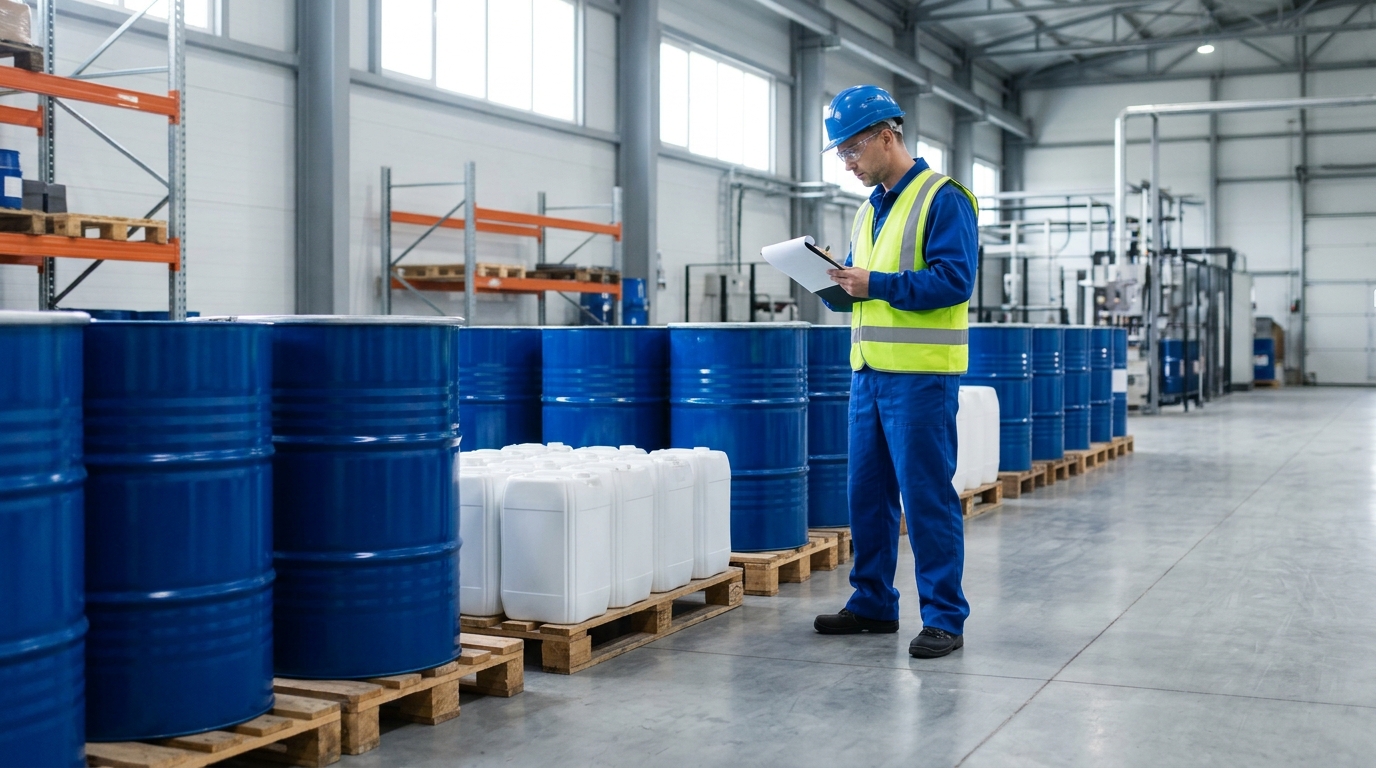
Две бочки с одной маркой расходятся по вязкости и времени желатинизации: у первой паспорт с номером партии и датой изготовления, у второй – перепечатанный лист без номера. Разница видна не на приёмке, а на третьем изделии, когда смесь желатинизируется раньше расчётного времени и не пропитывает стекломат.
Проверку поставщика начинают с вопроса, чей это завод и на какую партию есть документ. Ответ важнее обещаний в переписке.
Кто производит полиэфирные смолы
Полиэфирные смолы для стеклопластика и искусственного камня в России выпускает «Радуга Синтез» в Электроуглях под марками RADOPOL: от смол общего назначения до химстойких марок и гелькоутов на лицевой слой.
Номенклатура строится по назначению: для ручного формования и напыления, для литья с наполнителем, для намотки и закрытых процессов. Отдельно стоит PN-1 – единственная марка каталога, выпускаемая по ГОСТ 27952-2017; остальные идут по техническим условиям производителя.
Каталог позиций с назначением, фасовкой и паспортными показателями собран в разделе полиэфирные смолы.
Чем заводской канал отличается от перекупщика
Заводской канал отличается от перепродажи прослеживаемостью партии: дилер получает смолу с завода и передаёт её вместе с паспортом именно на ту партию, которая стоит в кузове.
У перекупщика партия обезличена: смолу переливают, номера смешиваются, паспорт предъявляют от предыдущей поставки.
Второе отличие – остаток срока годности: шесть месяцев в металлической таре считают от даты изготовления, поэтому от посредника партия приходит с меньшим запасом.
Третье – стабильность рецептуры: дилер получает одну рецептуру от партии к партии, поэтому настройки участка не пересматривают при каждой поставке. И четвёртое: за партию перед заводом отвечает дилер, перекупщик – только за накладную, и при споре о браке это решает исход.
Рецептуру под процесс подбирают до закупки: у ручного формования, напыления и литья разные требования к вязкости и времени жизни смеси – какая смола под какую технологию формования.
Какой документ подтверждает, что привезли ту же смолу
Ту же смолу подтверждает паспорт качества на партию – лист с номером партии, датой изготовления и фактическими показателями испытаний, а не рекламными характеристиками линейки.
Номер на паспорте сверяют с номером на таре: расхождение означает, что документ относится к другой бочке.
В паспорте указан нормативный документ, по которому выпущена марка. Для PN-1 это ГОСТ 27952-2017, для остальных позиций – технические условия производителя. Разница практическая: ГОСТ задаёт единые методы испытаний и допуски, ТУ – допуски завода, и сопоставлять две марки корректно только при совпадении методов.
Сертификат на вид продукции партию не описывает: в нём нет ни номера, ни даты изготовления. Как дополнение к паспорту он полезен, как замена – нет.
Какие показатели паспорта проверять в первую очередь
В паспорте смотрят вязкость, сухой остаток, время желатинизации, плотность и кислотное число: эти величины определяют поведение смолы в работе.
Прочность, усадка и теплостойкость относятся к готовому изделию и на приёмке второстепенны.
У RADOPOL A101PNCTE допуски такие: сухой остаток 62 ± 2 %, вязкость по Brookfield LV sp62/12 об/мин при 23 °C – 400–600 мПа·с, кислотное число не более 15 мг KOH/г, время желатинизации при 20 °C с 2 % МЕКП – 15–25 мин, экзотермический пик не выше 160 °C.
Сравнивать марки по одному показателю нельзя. У A200MC кислотное число допускается до 30 мг KOH/г, вязкость лежит в коридоре 250–350 мПа·с: другая рецептура, другая реакционная способность, и цифры одной марки ничего не сообщают о поведении второй.
Первым делом вязкость сверяют со своим процессом: от неё зависят пропитка стекломата и розлив по форме. Как её измеряют и почему одно значение даёт разное время жизни смеси – время гелеобразования полиэфирной смолы.
Что означает индекс в названии марки
Индекс читается слева направо. Первая буква задаёт тип основы, цифры – номер рецептуры, буква P означает предускоренную смолу: кобальтовый ускоритель уже введён в состав, отдельно его дозировать не нужно.
Дальше стоит индекс вязкости по вискозиметру ВЗ-4: L – низкая, 25–55 с; M – средняя, свыше 55 до 110 с; N – нормальная, свыше 110 до 180 с; H – высокая, свыше 180 до 240 с.
Замыкают обозначение буквы, задающие реактивность, тиксотропию и эмиссию стирола; их расшифровка есть в паспорте марки.
Так A101PNCTE читается как предускоренная тиксотропная смола с пониженной эмиссией стирола и нормальным индексом вязкости. Отсюда следствие: гель при 20 °C с 2 % МЕКП занимает у неё 15–25 мин.
Такая жизнеспособность нужна на крупных изделиях, где смесь остаётся жидкой дольше.
У гелькоутов та же логика: L – 7000–12000 сПз, напыление; H – свыше 12000 до 20000 сПз, кисть.
Заказывать нужно полное обозначение, а не «смолу 101»: одна рецептура в разных индексах вязкости ведёт себя по-разному.
Сколько срока годности должно остаться к моменту поставки
К моменту поставки должно остаться столько срока, сколько цех успеет выработать.
Отсчёт идёт от даты изготовления на таре: гарантированный срок хранения у RADOPOL – 6 месяцев в металлической таре и 4 месяца в пластиковой при температуре не выше 25 °C, в закрытом помещении и без прямого солнца.
До отгрузки запрашивают дату изготовления, номер партии и остаток срока по каждой позиции. Поставщик, который называет эти сведения до оформления документов, отвечает за партию.
Смола с истёкшим сроком не всегда меняет цвет или вязкость заметно. Ингибитор расходуется постепенно, и первой уходит реакционная способность: время желатинизации уходит от паспортного, изделие набирает твёрдость неравномерно.
Какая фасовка подходит цеху
Упаковка производителя – 220 или 1100 кг, у части марок – 230 или 1100 кг. Для участка, который расходует меньше, поставщик делает розлив: у A401PNDTE это 1, 3, 5, 10, 20 и 220 кг.
Выбор фасовки связан со сроком, а не с удобством разгрузки. Куб 1100 кг обязывает: его не слить вручную, нужен насос и свободная ёмкость, а остаток на дне дорабатывает до конца срока. Бочка 220 кг такой зависимости не создаёт.
Под пропитку стекломата в каталоге выделена отдельная группа смолы для пропитки стекломата. Позиция с розливом от 1 кг – RADOPOL A401PNDTE: её берут и на пробу, и бочкой.
Как считать объём партии под месячный расход – как купить полиэфирную смолу оптом.
Что проверять при входном контроле своими силами
Своими силами проверяют пять показателей: внешний вид, вязкость, содержание сухого остатка, время желатинизации, плотность. Набора достаточно, чтобы поймать подмену партии и грубое отклонение.
- Внешний вид – однородность, отсутствие расслоения и осадка.
- Вязкость – тем же методом и при той же температуре, что в паспорте.
- Сухой остаток – по паспортному допуску, у A101PNCTE это 62 ± 2 %.
- Время желатинизации – замес с паспортной дозировкой МЕКП при 20 °C, секундомер до потери текучести.
- Плотность – 1,1 ± 0,05 г/см³; отклонение говорит о разбавлении или неоднородности партии.
Отдельно проверяют ускоритель на содержание солей металлов и отвердитель на содержание солей пероксидов. Эти позиции едут отдельно от смолы и стареют быстрее, поэтому их контроль не откладывают до первого замеса.
На небольших производствах лаборатории часто отсутствуют или оснащены частично, и брак ловят по готовому изделию – по расслоению, липкости, недополимеризации.
Входной контроль полезнее разбора готовой партии, даже если сводится к вязкости и одному замесу.
Какие документы поставщик отдаёт вместе с партией
Вместе с партией приходят паспорт качества на партию, нормативный документ (ГОСТ или ТУ), паспорт безопасности материала, а для PN-1 – гигиеническое заключение. На перевозку оформляют документы на опасный груз.
Паспорт безопасности нужен не для отчётности: из него берут формулировки о классе опасности, мерах первой помощи при розливе и условиях хранения.
Гигиеническое заключение на PN-1 выдано ФБУЗ «Центр гигиены и эпидемиологии в городе Москве» 12.03.2020, номер 77.01.12.П.000838.03.2020. Его спрашивают, когда изделие контактирует с питьевой водой или пищевыми средами.
Если поставщик присылает только накладную и упаковочный лист, документов на партию у него нет. Это и есть ответ на вопрос, стоит ли работать дальше.
Что меняет перевозка опасного груза в выборе поставщика
Смола едет как опасный груз: UN 1866, класс 3, температура вспышки 31 °C у всех марок RADOPOL. Это ограничивает и выбор поставщика: отгружать должен тот, у кого есть склад в России и кто оформляет документы на опасный груз под каждую партию.
Тара приходит с маркировкой опасного груза, и её осматривают до разгрузки: подтёк под крышкой, вмятина, сорванная пломба – повод вскрывать при свидетеле.
Зимой промороженную бочку не вскрывают: её заносят в помещение и держат до выравнивания температуры по объёму.
Иначе вязкость и время желатинизации не совпадут с паспортными. Летом действует верхняя граница – не выше 25 °C и без прямого солнца.
Отгрузка со склада поставщика в России сокращает плечо доставки: меньше перевалок, меньше времени в дороге, больше остаток срока годности на приёмке.
Таблица: задача – материал – параметры
Слева задача цеха, в середине позиция или документ, справа параметры из паспорта, по которым позицию сверяют.
| Задача | Материал или документ | Параметры |
|---|---|---|
| Пропитка стекломата при ручном формовании | RADOPOL A401PNDTE | усадка 2,0 %, розлив от 1 до 220 кг |
| Пониженная эмиссия стирола в цеху | RADOPOL A101PNCTE | сухой остаток 62 ± 2 %, гель 15–25 мин при 20 °C с 2 % МЕКП |
| Напыление лицевого слоя | Гелькоут с индексом L | вязкость 7000–12000 сПз |
| Лицевой слой под кисть | Гелькоут с индексом H | вязкость свыше 12000 до 20000 сПз |
| Химстойкие изделия и стойкость к УФ | RADOPOL IN600MC | усадка 4,3 %, теплостойкость 75 °C, водопоглощение 0,13 % |
| Контакт с питьевой водой и пищевыми средами | PN-1 | ГОСТ 27952-2017, заключение ФБУЗ от 12.03.2020 |
| Крупная партия на квартал | Тара производителя | 220 или 1100 кг, 6 мес в металлической таре, 4 мес в пластиковой |
Вопросы, которые задают перед сменой поставщика
Можно ли брать смолу напрямую у завода при небольшом объёме? Завод отгружает смолу в таре 220 или 1100 кг, у части марок – 230 кг. Если цеху нужно меньше, прямой контракт означает простой бочки до конца срока. Розлив от 1 до 220 кг закрывает разницу, паспорт при розливе остаётся заводским.
Что делать, если в паспорте нет номера партии? Требовать другой документ или другую партию. Без номера не с чем сверить тару и неизвестна дата изготовления, а значит, и остаток срока из шести месяцев. Показатели в таком листе относятся к описанию продукта, и рекламацию по ним не предъявить.
Как проверить партию, если лаборатории в цеху нет? Пять показателей: внешний вид, вязкость, сухой остаток, время желатинизации, плотность. Вязкость и плотность измеряют простыми приборами, сухой остаток – сушкой навески. Этого хватает, чтобы отличить подмену партии от нормального разброса.
Почему одна и та же марка у разных поставщиков ведёт себя по-разному? Сравнивают не марки, а партии с разной датой изготовления и условиями хранения. За время на чужом складе расходуется ингибитор, и время желатинизации уходит от паспортного коридора 15–25 мин. Вторая причина – нарушение температуры: выше 25 °C смола стареет быстрее заявленного срока.
Что запросить у поставщика до первой отгрузки? Полное обозначение марки с индексом вязкости, дату изготовления и номер партии, паспорт качества, нормативный документ (ГОСТ или ТУ), паспорт безопасности. Для PN-1 добавляют гигиеническое заключение. Если паспорта на партию нет, поставку лучше отложить.
Подберём смолу, гелькоут, армирование и отвердитель под вашу технологию и способ нанесения. Звоните: +7 (987) 816-31-08.
Материал обновлён 12.11.2026.
12.11.2026